-
 JDB固体潤滑ベアリング JFB650 メートル オイルフリー自己潤滑青銅製丸フランジ ベアリング
-
 SF-1 oillessベアリング SF-1W 食品および製薬機械用の鉛フリー PTFE 複合ブッシュ、RoHS 準拠の自己潤滑オイルレス滑り軸受
-
 SF-1 oillessベアリング SF-1F自己潤滑標準メトリックフランジベアリングブッシング - 自己潤滑、低摩擦、鋼 +銅
-
 SF-1 oillessベアリング SF-1SPストリップ標準メトリックサイズ自己潤滑コンポジットスライドストリップ
-
 SF-2境界潤滑ベアリング SF-2SP標準メトリックサイズPTFE付きセルフ潤滑摩耗ストリップ
-
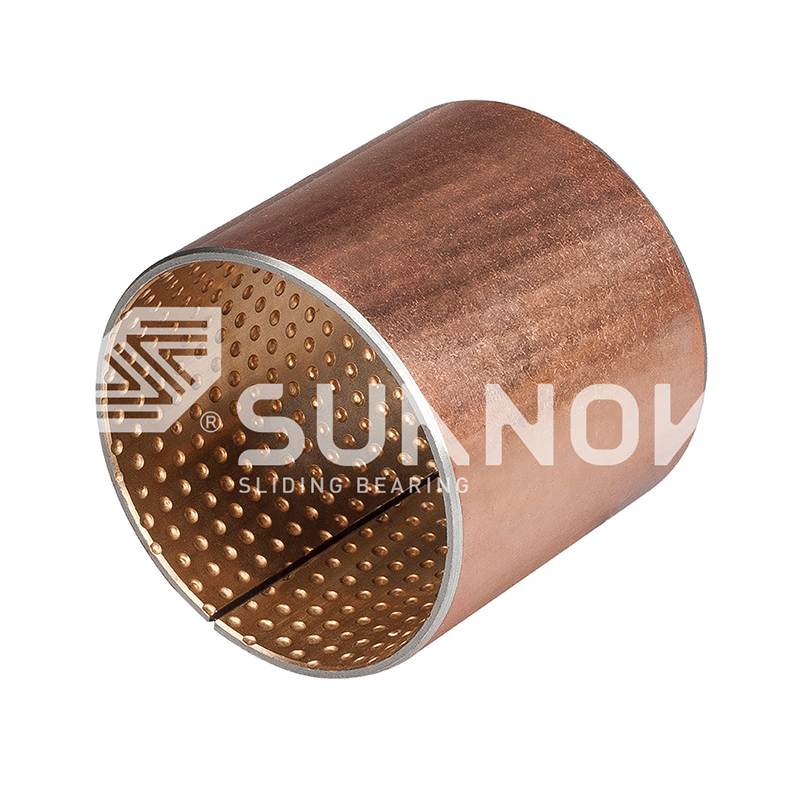 JF-800バイメタルベアリング cupb10sn10合金表面を備えたヘビーデューティー低速スライドアプリケーションのためのJF-800バイメタルベアリング
-
 FB090ブロンズラップベアリング FB092ブロンズラップベアリング
-
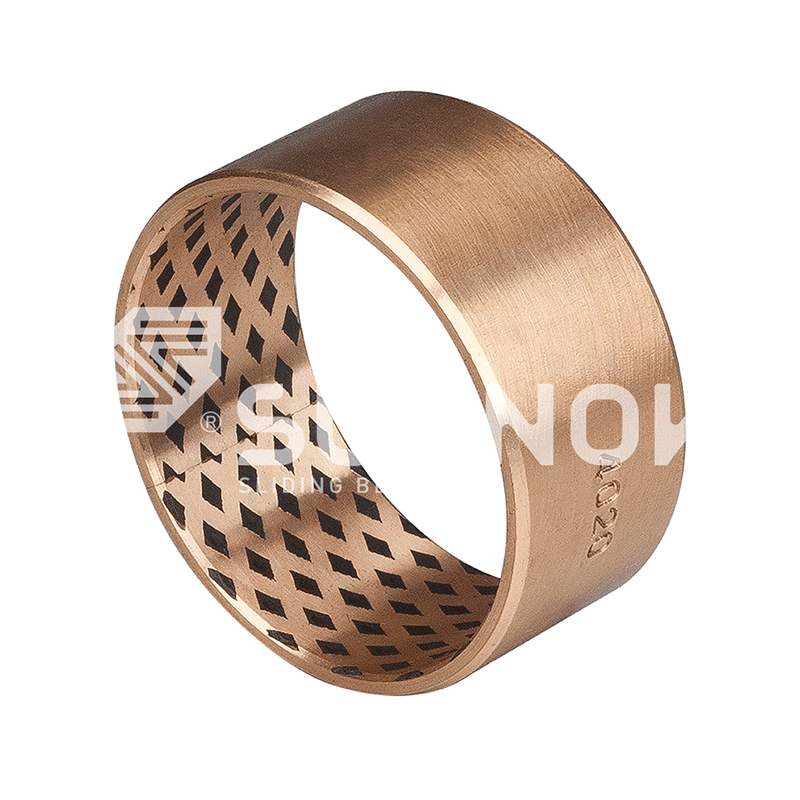 FB090ブロンズラップベアリング FB09Gブロンズラップベアリング
高負荷および低潤滑条件下での青銅被覆ベアリングの性能
業界のニュース-シフトの途中で自動グリース ラインが故障するスタンピング ダイ ガイド ブッシュを考えてみましょう。同じスピンドル上の鋳造ブロンズブッシュは数分以内に傷がつき、時間が終了する前に焼き付きます。グラファイトプラグが埋め込まれたブロンズで包まれたベアリングはシフトの残りの間作動し続け、分解時のラジアル摩耗は多くの場合 0.05 mm 未満です。
この結果が、Zhejiang Shuangnuo Bearing Technology Co., Ltd. (Shuangnuo) のエンジニアが、重い荷重がかかり、オイルの供給を保証できない摺動点に青銅で包まれたベアリングを指定している理由です。構造は、焼結青銅層とボア内に固体潤滑剤プラグを備えたスチールバックブッシングです。潤滑剤の代わりにはなりません。潤滑油の損失を回避できます。
250 MPa静荷重
2.5 MPa・m/s ドライPV
0.06~0.12 乾式摩擦
200 最高温度 °C
ブロンズラップベアリングの違い
青銅被覆ベアリングは、単一の材料ではなく三層構造によって高荷重、低潤滑性能を実現します。
スチール製の裏地が荷重キャリアです。 FB090 シリーズでは、低炭素鋼ストリップがブッシュに成形され、しまりばめで取り付けられます。鋼は薄いですが硬いため、ベアリングは接触圧力をハウジングに直接伝えます。このようにして、ラップされたブッシングは、固体鋳造青銅ブッシングに必要な半径方向のスペースの一部で最大 250 MPa の静荷重に耐えることができます。
中間層は、通常厚さ 0.2 ~ 0.5 mm の焼結青銅母材であり、鋼に接着されています。わずかなズレにも追従し、破片を埋め込み、表面から摩擦熱を逃がします。
3 番目のコンポーネントは、青銅層の穴に押し込まれたグラファイトまたはグラファイト化合物のプラグのセットです。シャフトが動くと、プラグの材料が切り取られ、シャフト上で磨き上げられ、オイルが存在しないときに負荷を支える転写膜が形成されます。
定義
つまり、ブロンズラップベアリングは、焼結ブロンズで裏打ちされ、最小限の外部オイルで高圧に耐えられるサイズの固体潤滑剤プラグが装填された成形鋼製ブッシングです。
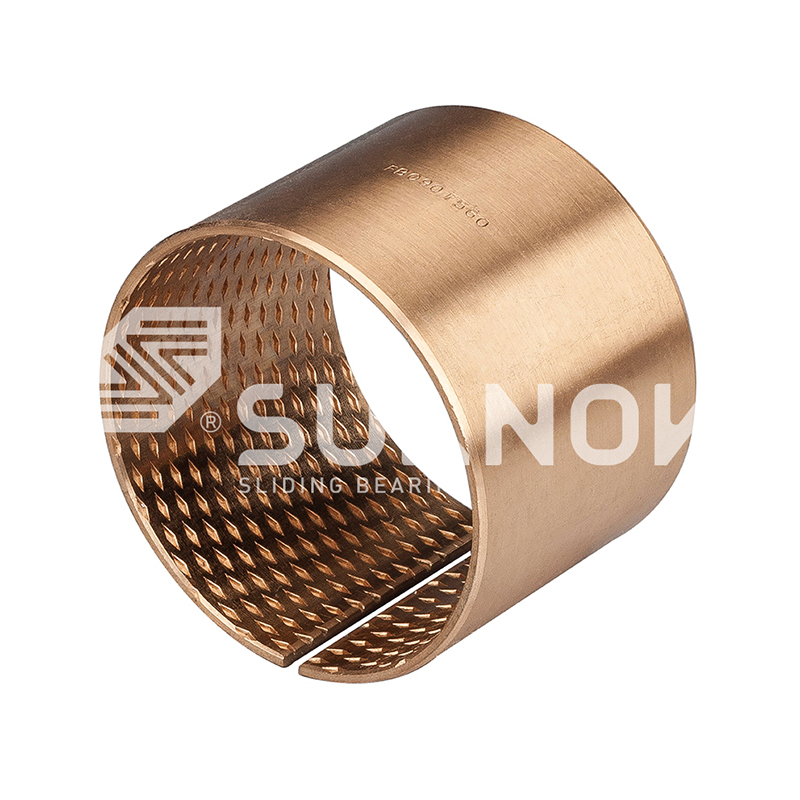 FB090 ダイヤモンド潤滑ポケット付きブロンズラップベアリング この CuSn8 ブロンズで包まれたブッシングは、重機向けに高い負荷容量と自己潤滑性能を提供し、スペースとコストを節約しながら従来の鋳造ブロンズ ブッシュを置き換えます。 製品を見る→
高負荷パフォーマンス: スチール製の背もたれが応力を支えます。
高い静的および動的負荷の下では、スチール製の裏当てが寸法安定性を確立します。ブロンズは表面のみを管理します。
FB090 グレードのベアリングは、剛性の円筒形ハウジングと締り嵌めを想定して、典型的な最大静荷重 250 MPa と最大動的荷重 140 MPa を示します。フレキシブルハウジング内の同じブッシュはその容量の大部分を失うため、ハウジングの剛性はベアリングシステムの一部となります。
摩耗挙動は次のとおりです。 25 MPa の接触圧力と 0.08 m/s の滑り速度での振動テストでは、硬化鋼シャフトに対して空運転した FB090 タイプのブッシングは、通常 100 時間あたり 0.02 ~ 0.04 mm のラジアル摩耗を示します。これは、グリースを塗布した鋳造青銅ブッシングと同じ程度であり、グリースを塗布していないものよりもはるかに優れています。
ラップブッシュ(FB090)
- 肉厚 1.0~2.5mm
- 鋼材とハウジングが負担する荷重
- 青銅層 0.2~0.5mm
- グラファイトプラグによるドライセーフ
ソリッド鋳造ブロンズ
- 肉厚6~10mm
- 青銅セクションが負担する荷重
- 優れた埋め込み性
- 油を使わずに焼き付く
FB092 低速用油穴付青銅ラップベアリング 中負荷、低速用途向けに設計されたこの自己潤滑ブッシングは、ドリル穴に油を蓄え、メンテナンスを軽減し、従来の完全銅スリーブを低コストで置き換えることができます。 製品を見る→ 低潤滑時の挙動: 転写フィルムのメカニズム
グリースやオイルが存在しない場合でも、プラグが摺動界面の固体膜を継続的に更新するため、青銅で包まれたベアリングは動作し続けます。
グラファイトプラグの素材は青銅よりも柔らかいため、接触圧力によってシャフト全体に汚れがつきます。数分以内に薄い暗いフィルムが現れ、金属と金属ではなく、そのフィルムとブロンズの間で滑りが発生します。乾燥摩擦は、乾燥鋳造ブロンズの 0.15 ~ 0.30 の範囲から、通常の 0.06 ~ 0.12 に低下します。
フィルムは失速と再始動のたびに再構築されるため、この構造は振動、往復運動、および起動停止の動作に適しています。グラファイトベースのプラグは、ほとんどのグリースの限界を超えて、使用温度範囲を -40 °C から 200 °C まで拡張します。
シャフトの状態がフィルムの付着力を制御します。 50 MPa を超える負荷の場合は、Ra 0.4 ~ 1.6 マイクロメートル仕上げで 45 HRC に焼き入れされたシャフトを使用してください。私たちの FB090の耐摩耗性の解析 故障モードについて詳しく説明します。
空運転PV限界比較(MPa・m/s)
値は連続乾燥運転の最大値を示します。実際の制限は、シャフトの仕上げ、ハウジング、およびデューティ サイクルによって異なります。
ブロンズラップベアリングと鋳造ブロンズ、バイメタル、PTFE ライニングベアリングの比較
青銅被覆軸受はすべり軸受の範囲の両極端の間にあり、衝撃や汚れに対して PTFE でライニングされたタイプよりも強く、鋳造青銅よりも無油での寛容性が高く、どちらよりもコンパクトです。
| プロパティ | ブロンズラッピング(FB090) | 鋳造ブロンズ(JDB600) | バイメタル(JF800) | PTFEライニング(SF1) |
| 静荷重、MPa | 250 | 200 | 250 | 180 |
| 乾燥摩擦係数 | 0.06~0.12 | 0.15~0.30 | 0.08~0.15 | 0.03~0.08 |
| 乾燥PV限界、MPa・m/s | 2.5 | 0.8 | 2.0 | 3.5 |
| グリース損失の生存 | 高 | 低い | 中 | 中 |
| 耐衝撃性と耐破片性 | 高 | 中 | 高 | 低い |
| 連続最高温度、°C | 200 | 260 | 180 | 130 |
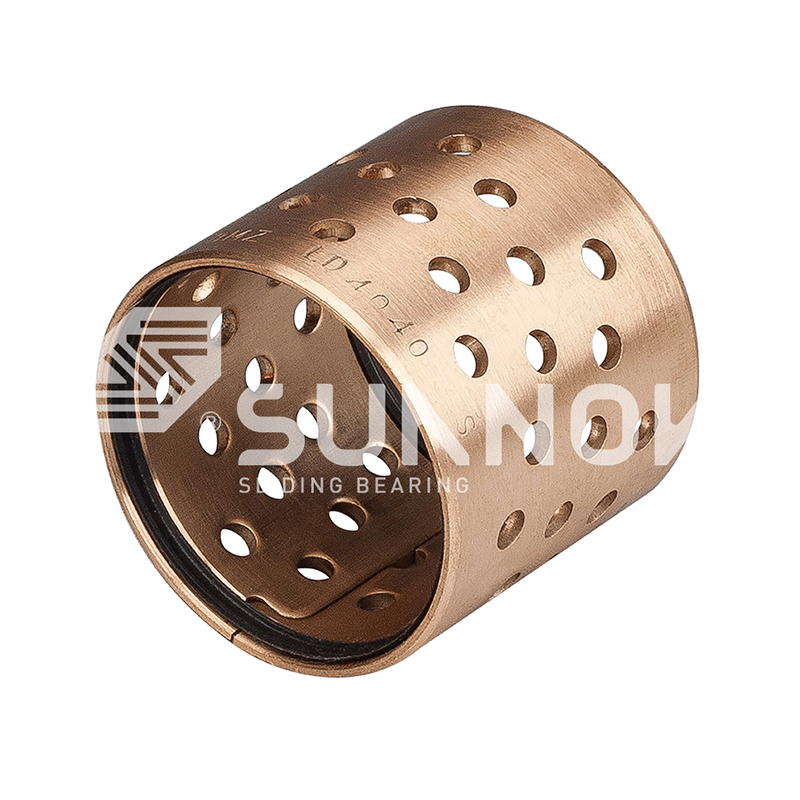 FB094 シールリング付き鉛フリー青銅巻きベアリング グリースの漏れや汚れの侵入を防ぐシールリングを備えたFB092の改良バージョンで、要求の厳しい産業環境向けに鉛フリー、高負荷、自己潤滑性能を提供します。 製品を見る→
ブロンズラップベアリングが人気を博している場所
青銅被覆ベアリングは、ピボット ピン、ガイド ポスト、シリンダー トラニオンなど、重い振動負荷が潤滑の中断に遭遇する場所には必ず使用されます。
- 建設および土木機械: 掘削機やローダーのブームやバケットのピボット ピンは、粉塵や長い保守間隔にさらされています。
- 農業機械: 季節ごとにグリースを塗布するヒッチ ピボット、プランター リンケージ、ベーラー メカニズム。
- 油圧システム: 境界潤滑下のシリンダー トラニオンとポンプ ブッシング。
- ツーリングと金型: スタンピング金型や射出成形金型のガイド ポスト、エジェクター スリーブ、摩耗プレート。
- マテリアルハンドリング: コンベアローラー、パレタイザー、クレーンシーブ。
- 海洋および海洋: 洗浄水によってグリースが除去されるハッチ機械および索具。
Shuangnuo は、社内の青銅鋳造、あらゆる加熱における溶融段階の分光分析、および 80 台以上の CNC 機械による機械加工により、FB090 シリーズを製造しています。初回の材料の受注生産により、ミリサイズや非標準サイズのリードタイムが短縮されます。
青銅で包まれたベアリングは潤滑剤の代わりにはなりません。潤滑油の損失を存続可能にします。設計者は、より小さなエンベロープ、よりシンプルな潤滑回路、およびシャフトを損傷することなくメンテナンス間隔を逃しても生き残る機械を得ることができます。特定のデューティに対して FB090 を評価するには、最初のゲートとして PV リミットを使用し、次にハウジングの剛性とシャフトの仕上げをチェックします。
よくある質問
ブロンズで包まれたベアリングは、その耐用年数全体にわたって完全に乾燥した状態で使用できますか?
いいえ。プラグの乾燥寿命は有限で、PV に制限されています。 FB090 タイプのベアリングは長期間空運転しても緊急事態には耐えられますが、たとえ少量の油が界面に到達した場合でも設計寿命ははるかに長くなります。ドライ PV 制限は、設計点ではなく、最悪の場合のチェックとして扱ってください。
ブロンズラップベアリングとバイメタルベアリングの違いは何ですか?
ブロンズ被覆ベアリングは、焼結ブロンズ層と個別の固体潤滑剤プラグを備えた鋼ストリップから形成されます。バイメタルベアリングは、鋳造または焼結合金層を備えたスチールの裏当てを使用しており、多くの場合、油を保持するように設計されています。ラップされた構造により、より高い空運転能力とより薄い壁が実現します。
ブロンズラッピングベアリングにはどのようなシャフト仕上げが必要ですか?
50 MPa を超える負荷の場合は、Ra 0.4 ~ 1.6 マイクロメートル仕上げで 45 HRC 以上に硬化されたシャフトを使用してください。グラファイト転写フィルムはシャフト表面の鍵となるため、表面の品質によってフィルムの付着力と摩耗率が制御されます。
FB090 が自分のアプリケーションに適合するかどうかを確認するにはどうすればよいですか?
軸受圧力 (MPa) に滑り速度 (m/s) を掛けて、乾燥 PV 制限の 2.5 MPa m/s と比較します。限界以下では、剛性の高いハウジングとクリーンなシャフトを備えた、ラップされた構造がその義務を果たします。その上で、給油式バイメタルまたは PTFE ライニング設計に移行します。
お問い合わせ //
質問がありますか?連絡してください!
Zhejiang Shuangnuo Bearing Technology Co.、Ltd。 さまざまな自己潤滑銅合金ブッシングベアリング製品の生産を専門としています
クイックリンク
関連製品
接触
- 追加: No. 69、ティンヤオイーストロード、ガンヤオタウン工業地帯、江山郡、中国、江西郡
- 電話: +86-15957371801
- ファックス: +86-0573-84038630
- メール:
© 2024 Zhejiang Shuangnuo Bearing Technology Co.、Ltd。
カスタム自己潤滑銅合金ベアリング
