-
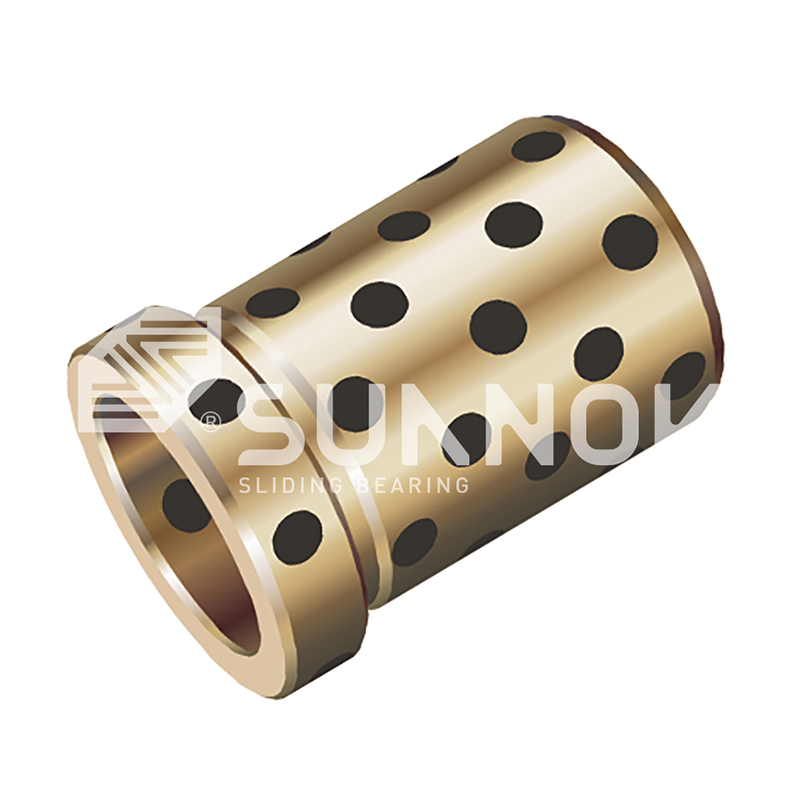
 JDB固体潤滑ベアリング JDB650 自己潤滑真鍮ブッシュ オイルレスベアリング
-
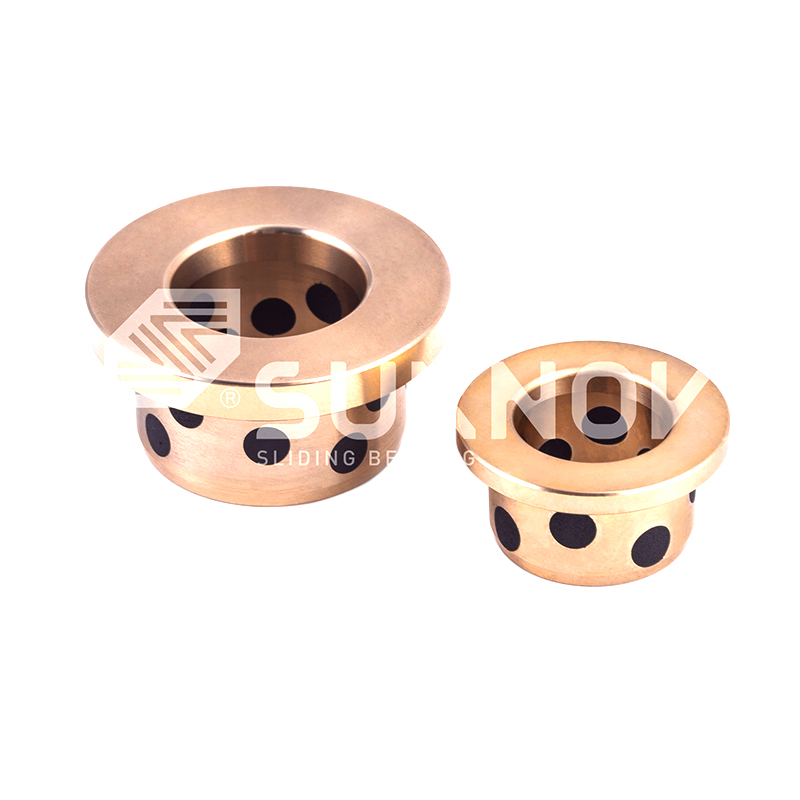
 JDB固体潤滑ベアリング JGBF 黄銅製オイルレスエジェクタ フランジ付きガイドベアリング ブッシュ
-
-
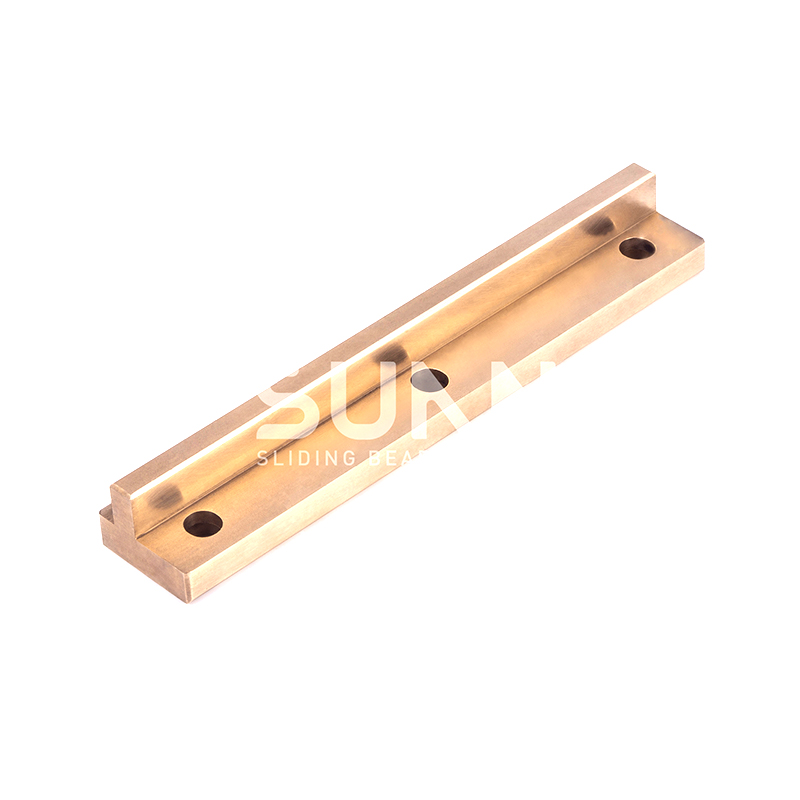 JDB固体潤滑ベアリング Tスロットガイド自己潤滑青銅スライドプレート、JSOL埋込青銅オイルレスウェアプレート
-
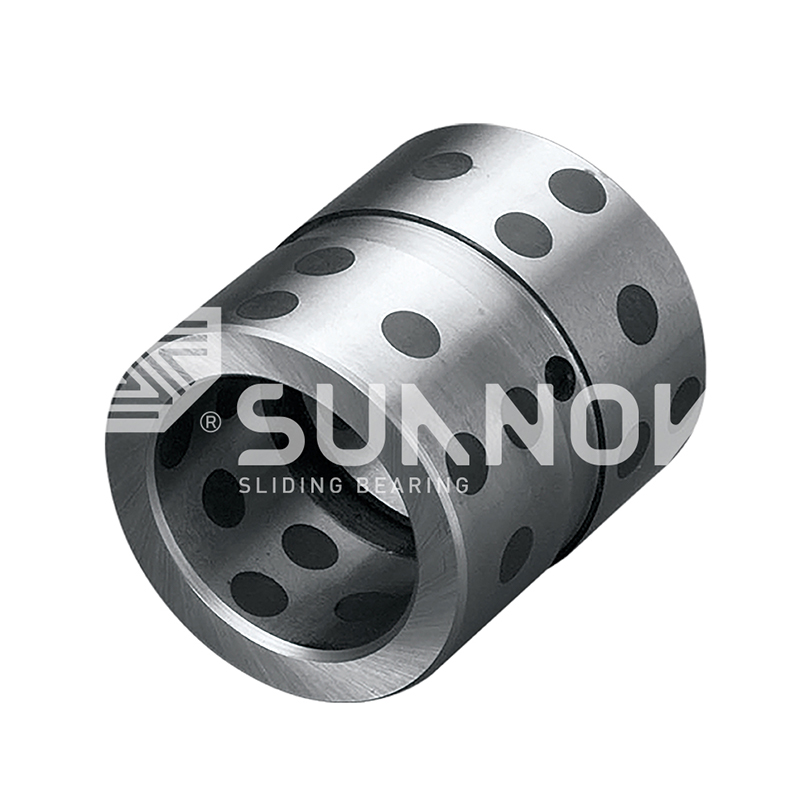 JDB固体潤滑ベアリング JDB-5 鋼基オイルレスブッシュ、グラファイトインサート鋼ブッシュ
-
 SF-1 oillessベアリング SF-TEX 織繊維自己潤滑ブッシュ、布巻きプレーンベアリング
-
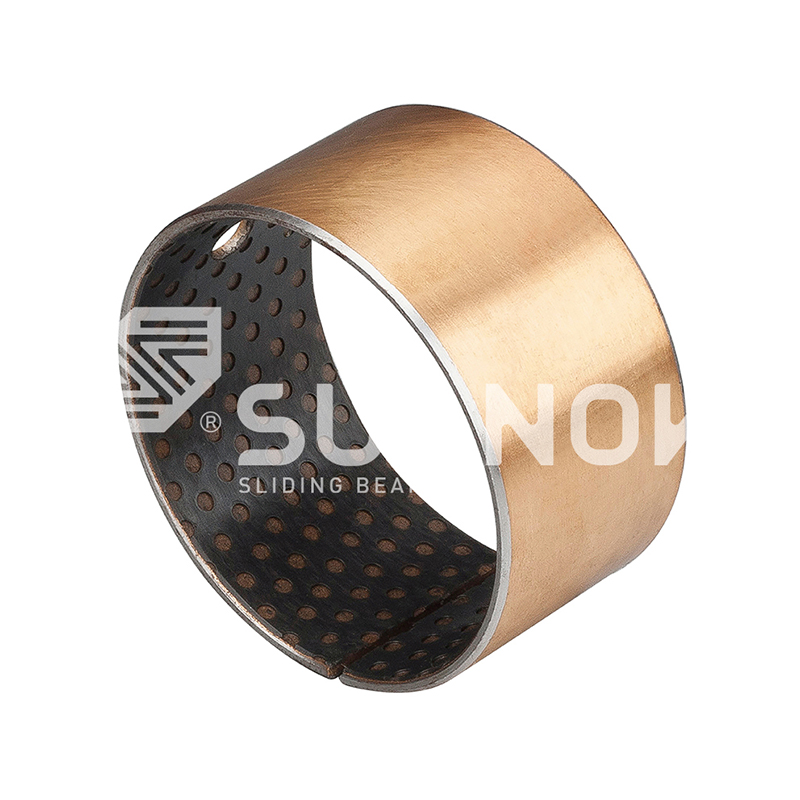 SF-2境界潤滑ベアリング SF-2境界自己潤滑油性オアレススライドブッシングベアリング、鉛のない境界ブッシュ
-
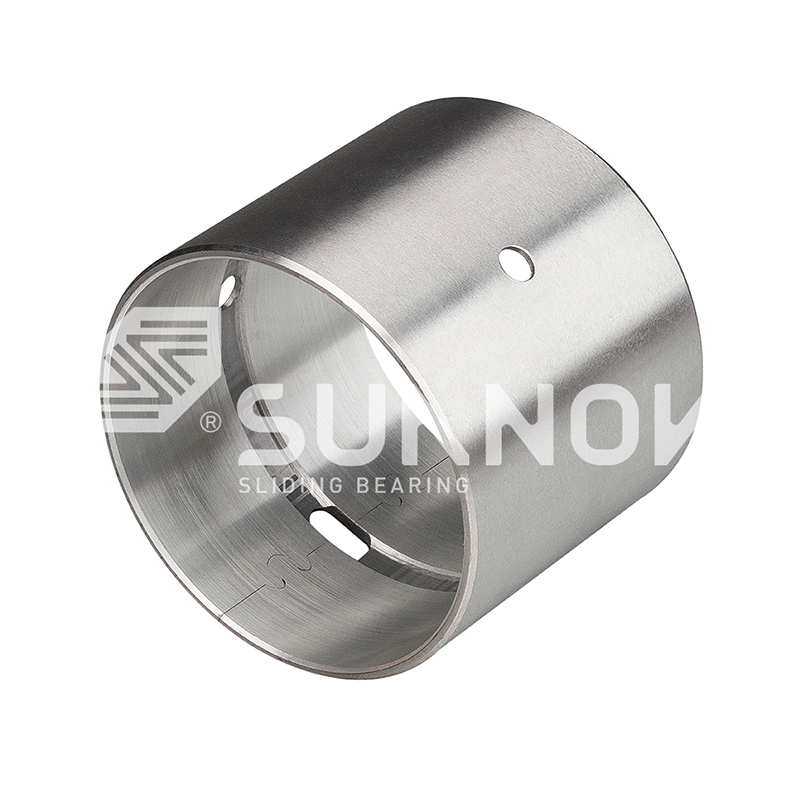 JF-800バイメタルベアリング JF-20高性能アルミニウム +産業機械用の炭素鋼合金ベアリング
カスタム自己潤滑ベアリングを調達する際に購入者が考慮すべきこと
業界のニュース-購買エンジニアは、同じ呼び ID、外径、長さのカスタム スライディング ブッシュの 3 つの見積を開きます。単価は 40% 近く異なりますが、どの見積書にも材料グレード、PV 制限、または必要なシャフト硬度が記載されていません。 6 か月後、穴がかじり、ジャーナルに傷がついた最低コストの部品がスタンピング プレスから引き抜かれます。この節約の実際のコストには、計画外のシャットダウン、2 回の技術者のシフト、シャフトの交換が含まれます。
このシーケンスは、金型工場、油圧ポンプ製造業者、建設機械ライン全体で繰り返されます。自己潤滑ベアリングはシンプルに見えますが、その内部の仕様によって部品が存続するかどうかが決まります。
見積もりを比較する前に動作範囲を定義する
固定する最初の仕様は、比荷重、滑り速度、およびそれらの積である PV 値として表される機械的負荷です。すべての材料システムには最大 PV があり、それを超えると固体潤滑膜が破壊され、摩耗が急激に加速します。
- 衝撃およびエッジ荷重のピークを含むラジアル荷重範囲
- 滑り速度と運動の種類: 回転、振動、往復
- インターフェースの温度範囲と周囲条件
- シャフトの材質グレード、硬度、表面仕上げ
PV = p x v pはN/mm2、vはm/sです。計算された PV が材料の乾燥限界を超えると、ベアリングが過熱し、転写フィルムが失われ、指数関数的に摩耗します。
サプライヤーにこれらの値を推測させないでください。責任のあるメーカーは、見積もりの前に負荷、速度、温度について質問します。営業担当者が技術的な質問を一切せずに部品の価格を設定した場合、そのベアリングはすでに設計が間違っています。
材料システムをデューティウィンドウに一致させる
自己潤滑ベアリングは 1 つの材料クラスではありません。これは建設ファミリーのセットであり、それぞれに特定の勤務期間があります。鋳造固体埋め込みベアリングは、固体潤滑剤プラグを青銅または真鍮の本体に機械加工し、衝撃荷重を吸収し、ダイ ガイド、エジェクター、およびウェアプレートの用途で主に使用されます。
 JDB650 固体潤滑剤が埋め込まれた自己潤滑真鍮ブッシュ この真鍮ブッシングは、メンテナンスフリーの操作を可能にするグラファイトインサートを埋め込んだCuZn24Al6合金を使用しています。外部潤滑が困難な高負荷、低速、中高温の環境に適します。 製品を見る→
焼結バイメタルベアリングは、固体潤滑剤を分散させた銅合金層をスチール製の裏材に接着し、安定した高負荷を実現するためのハードサポートと安定した走行層を組み合わせています。
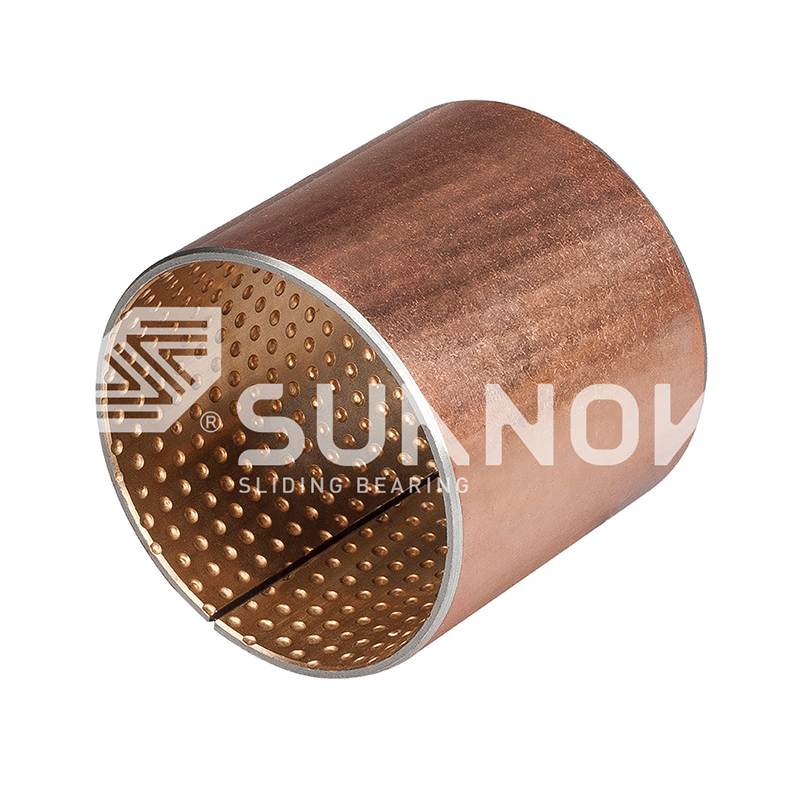 JF-800 CuPb10Sn10合金を使用した重荷重用バイメタルベアリング 鉛錫青銅層を備えたスチールバック焼結軸受で、極度の荷重と低速滑り向けに設計されています。強力な耐摩耗性を備え、鉱山、建設、海洋機器などの要求の厳しい用途に適しています。 製品を見る→
SF1 タイプなどの PTFE ライニングベアリングには、スティックスリップ、フレッチング、またはスタートストップのリスクに備えて低摩擦ポリマー層が追加されています。
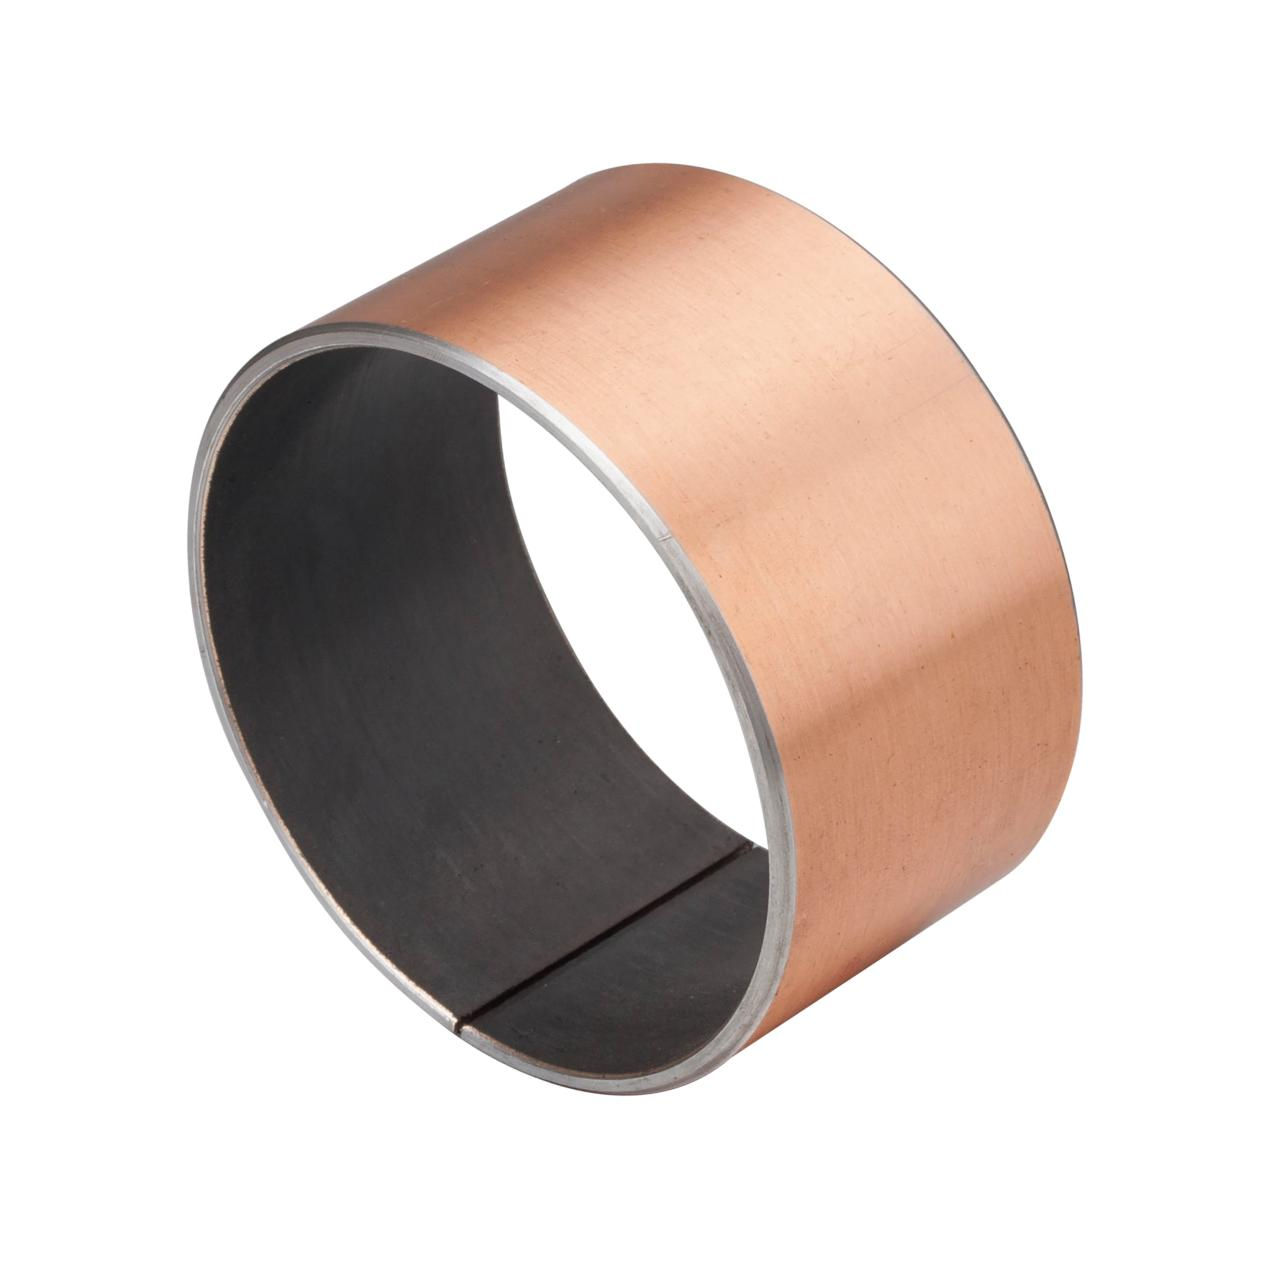 SF-1 メンテナンスフリー PTFE ライニング自己潤滑ベアリング スチールバッキング、多孔質ブロンズ、PTFEライニングを備えた三層複合ベアリング。オイルを使用せずに動作し、騒音と振動を軽減し、重い負荷を処理できるため、繊維、自動車、機械の用途に適しています。 製品を見る→
材料のグレードは構造と同じくらい重要です。錫青銅、アルミニウム青銅、黄銅は降伏強さ、摩耗挙動、温度上限が異なるため、欧州のバイヤーは鉛フリーまたは REACH 準拠のグレードを求めることが増えています。マトリックス合金は標準仕様に追跡可能である必要があり、類似または同等として説明されてはなりません。
材料ファミリーごとの代表的なドライ PV 制限 乾燥運転時の MPa-m/s 単位の値。比較のための方向データ。サプライヤーの PV テスト結果を確認してください。
| ベアリングファミリー | 建設 | 低速時の一般的な負荷 | 典型的なドライPV | こんな方に最適 |
| キャスト埋め込み | 青銅または黄銅の本体と固体潤滑剤プラグ | 最大60N/mm2 | 2.5MPa・m/s | 金型、ウェアプレート、振動継手 |
| 焼結バイメタル | 焼結銅合金層を備えたスチールバッキング | 最大70N/mm2 | 2.0MPa・m/s | 油圧ポンプ、ギアボックス、ローダー |
| ラップされたブロンズ | 潤滑剤ポケット付きの圧延ブロンズシェル | 最大40N/mm2 | 1.5MPa・m/s | 中荷重の定常位置 |
| PTFEライニング | PTFE 低摩擦層の裏地 | 25N/mm2まで | 3.6MPa・m/s | アイドリング・スタート・レシプロ機構 |
転写フィルム
転写フィルム is the thin layer of solid lubricant mechanically deposited onto the shaft during running-in. It is the real working surface of a self-lubricating bearing. If the shaft finish is too rough or the PV limit is exceeded, the film breaks down and metal-to-metal contact begins.
を確認してください JDB固体潤滑軸受製品ファミリー 1 つの構造コンセプトがガイド ピンから重摩耗プレートまでどのように拡張されるかを確認します。
公差とその背後にある規格を確認する
図面公差は、材料の選択よりも多くのカスタム方位フィールドの失敗を引き起こします。重要な寸法は、シャフトの穴のはめあい、ハウジングの外径の干渉、壁厚の変化、フランジの直角度、および面取りの形状です。
カスタム パーツは規格または図面に従います。ツーリングでは、NAAMS および DIN 9834 がガイド ベアリングの形状を定義しています。メートルフランジベアリングは ISO フィット規則に従います。加工前にどの規格が適用されるかを確認してください。
| 次元 | 代表的な仕様 | 間違った場合の失敗モード |
| 穴内径公差 | シャフトのフィット感に応じて H7 または H8 | シャフトの傷と接触面積の損失 |
| 外径 | H7/s6 または同様のしまりばめ | ハウジングの回転とフレッチング摩耗 |
| 肉厚の変化 | 精密級で0.05~0.10mm以内 | 高い局所圧力と早期摩耗 |
| フランジ直角度 | 直角度0.05mm以内 | シャフトのエッジロード |
| 面取りとエッジブレーク | 1図面あたり0.3~1.0mm | 転写フィルム scraped off during assembly |
経験則: カスタム ベアリングの公差チェーンは、公称図面値ではなく、動作温度でのシャフトとハウジングの寸法から開始する必要があります。
サプライヤーの鋳造とテストの規律を監査する
サプライヤーのプロセス管理は、グレードの一貫性を信頼できる唯一の予測因子です。重要な問題は、サプライヤーがベアリングを機械加工しているかどうかではなく、合金の溶解から完成品までを制御しているかどうかです。独自の銅合金を鋳造し、3 段階の分光検査を実施するメーカーがグレードを認定できます。
Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、自社の銅合金を鋳造し、炉の稼働前、稼働中、稼働後の溶湯を分光計で監視し、仕上げのために 80 台以上の CNC 機械を稼働させています。材料は外部の鋳造工場で待機することはありません。
合金の充填と溶解
銅、錫、アルミニウム、微量元素の添加を制御。
炉の分光検査
注ぐ前にグレードを確認します。
キャスティング
部品形状ごとの遠心鋳造、連続鋳造、または金型鋳造。
キャスト後の検証
凝固した合金の 2 回目の分光検査。
CNC加工
穴、外径、フランジ、および潤滑剤ポケットは図面に合わせて機械加工されています。
サードパーティによるテスト
ご要望に応じて、組成および機械的特性のレポートを入手可能です。
クレームの後ではなく、注文前にテストレポートを依頼してください。サプライヤーが、バッチで使用される正確な溶湯に関するサードパーティの組成および機械レポートを提示できない場合、合金は実質的に管理されていないことになります。
単価ではなく総所有コストを比較する
カスタム滑り軸受のコスト指標としては、単価が最も信頼性が低くなります。ブッシングが 12,000 時間ではなく 4,000 時間で故障すると、サプライヤー間の価格差よりもダウンタイム、労力、シャフトの損傷のコストが高くなります。すべての見積もりを稼働時間あたりのコストに変換します。
3倍 同一の使用において、検証済みの鋳造グレードと未検証の同等品との間で観察された摩耗寿命のばらつき。
1~2時間 固体潤滑ブッシュへの変更後、ベアリングポイントごとの 1 週間あたりの潤滑停止が解消されました。
30% 完全なテスト文書を備えた認定グレードの一般的な価格は、非認定部品よりも高くなります。
炉段階のチェックを省略する低コストのサプライヤーは、グレード外の材料を渡す可能性があります。最初の 100 時間では違いは見えず、最初のメンテナンス間隔までにブッシュが破壊されます。
自己潤滑性はメンテナンス不要を意味するものではありません。シャフトの仕上げ、アライメント、および慣らし動作が転写フィルムを決定し、フィルムがベアリングの寿命を決定します。私たちの分析 自己潤滑青銅製ベアリングの購入に関するよくある誤解 フィールド障害の背後にある仕様エラーについて説明します。
よくある質問
これらは、カスタムオーダーを発注する前にバイヤーが最もよく提起する 4 つの質問です。
PV 制限とは何ですか? カスタム ベアリングにとってそれが重要なのはなぜですか?
PV 限界は、N/mm2 で表される特定の圧力と m/s で表される滑り速度の積であり、これを超えると固体潤滑剤膜が界面を保護できなくなります。この制限を超えると、ベアリングが過熱し、急速に摩耗します。関税の計算は、材料ファミリーの承認された制限内に収まる必要があります。
ISO フィットまたは呼び寸法を指定する必要がありますか?
両方を提供します。公称ボア、外径、および長さを記載し、その後、はめあいクラスまたは動作温度での実際のシャフトとハウジングの寸法を追加します。サプライヤーは、ハウジング内でのベアリングの回転やシャフトへの結合を防ぐ機械加工公差を選択するために、この情報を必要とします。
カスタムベアリングの材質グレードを確認するにはどうすればよいですか?
バッチで使用される溶融物の分光分析による組成レポートと、組成と機械的特性をカバーするサードパーティのレポートをリクエストしてください。独自の鋳物を管理するサプライヤーは、これらを標準文書として提供できます。レポートで標準グレードを指定できない場合、その材料は認定されていません。
自己潤滑ブッシュの寿命はどのくらいですか?
普遍的な番号はありません。寿命は、負荷、速度、温度、シャフトの仕上げ、およびデューティサイクルによって異なります。実際的なアプローチは、サプライヤーと最小設計寿命について合意し、PV 計算を実際の動作データと照合して、完全な生産の前に 1 つのパイロット バッチで検証することです。
結論: 義務を指定し、グレードを検証し、プロセスを監査し、部品ではなく動作寿命に基づいて価格を設定します。
お問い合わせ //
質問がありますか?連絡してください!
Zhejiang Shuangnuo Bearing Technology Co.、Ltd。 さまざまな自己潤滑銅合金ブッシングベアリング製品の生産を専門としています
クイックリンク
関連製品
接触
- 追加: No. 69、ティンヤオイーストロード、ガンヤオタウン工業地帯、江山郡、中国、江西郡
- 電話: +86-15957371801
- ファックス: +86-0573-84038630
- メール:
© 2024 Zhejiang Shuangnuo Bearing Technology Co.、Ltd。
カスタム自己潤滑銅合金ベアリング
