-
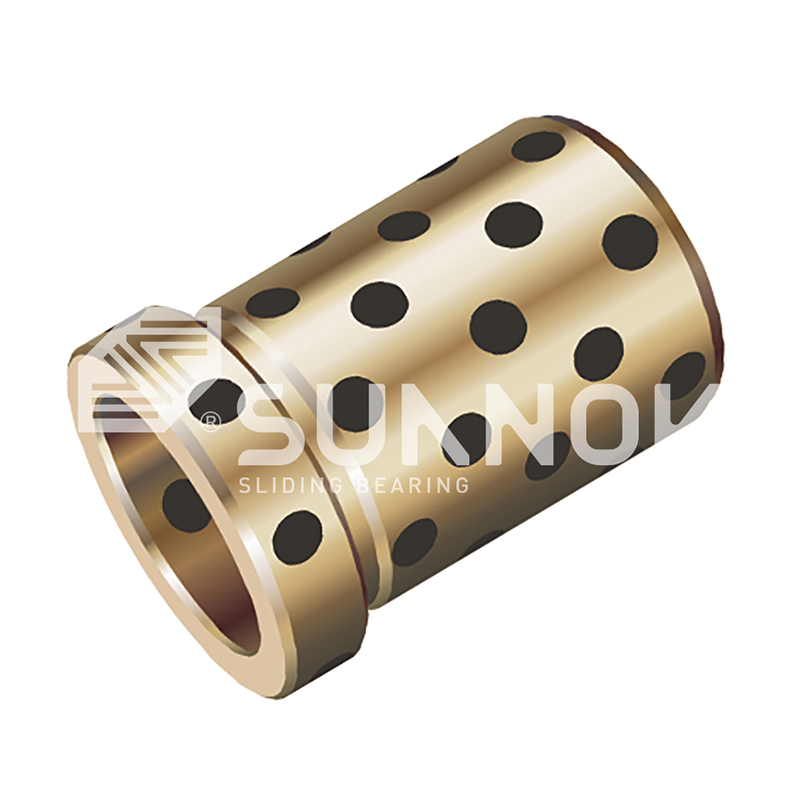 JDB固体潤滑ベアリング JGBF 黄銅製オイルレスエジェクタ フランジ付きガイドベアリング ブッシュ
-
-
-
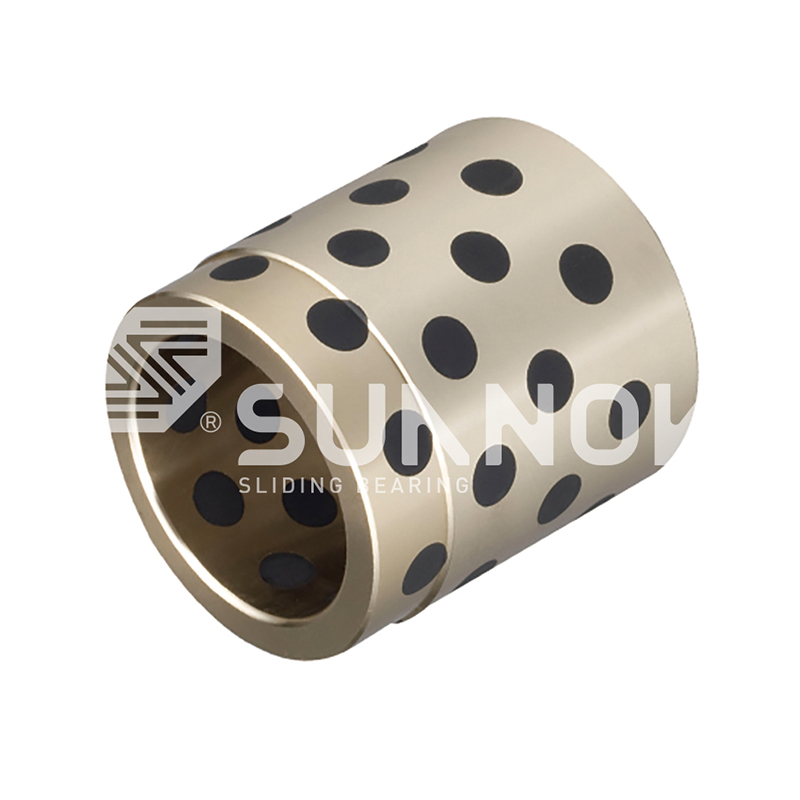 JDB固体潤滑ベアリング 管状自己潤滑青銅ブッシュ グラファイトプラグ付き滑りスリーブベアリング JPBW、JPBF
-
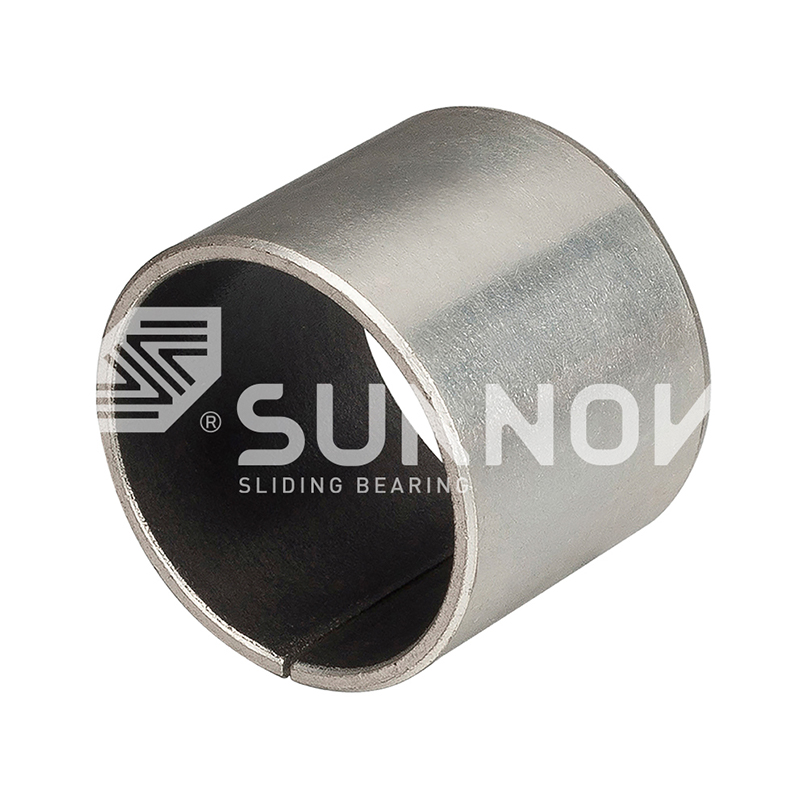 SF-1 oillessベアリング SF-1D 錫メッキ鋼裏打ち PTFE オイルレスブッシュ、油圧および湿潤環境用の防錆自己潤滑滑り軸受
-
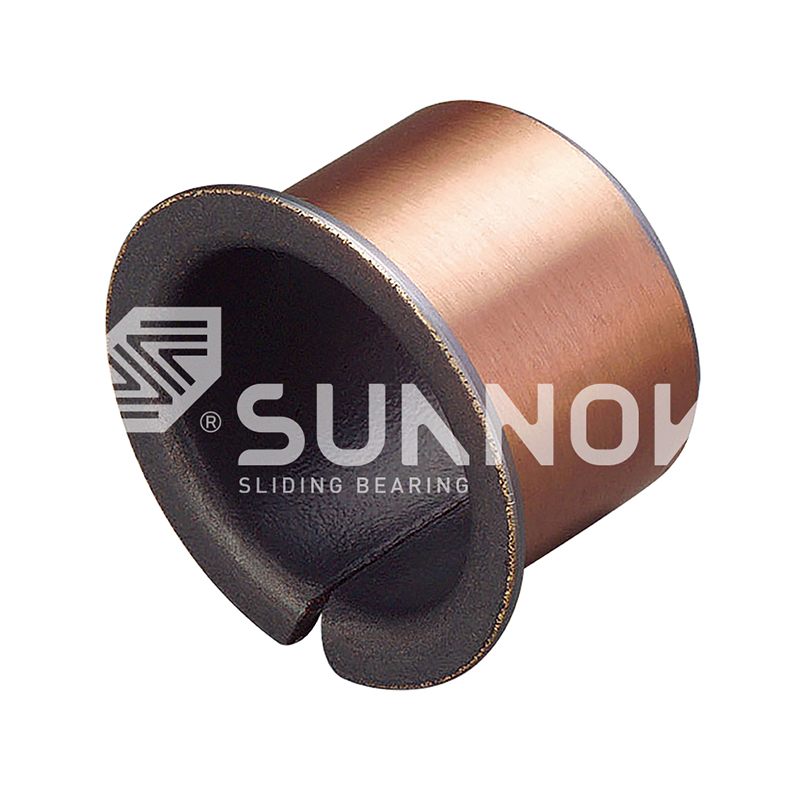 SF-1 oillessベアリング SF-1F自己潤滑標準メトリックフランジベアリングブッシング - 自己潤滑、低摩擦、鋼 +銅
-
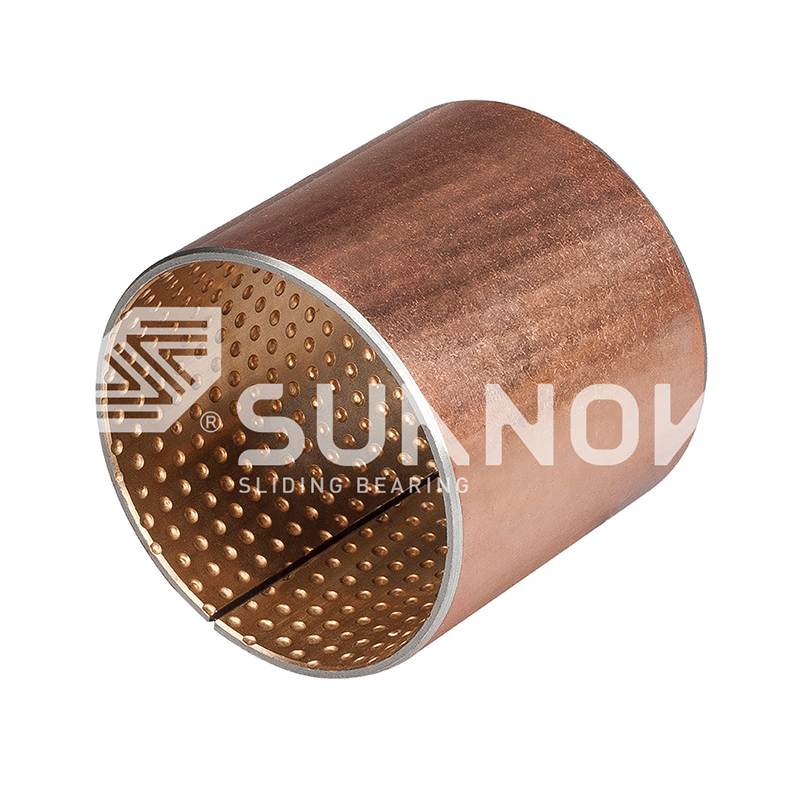 JF-800バイメタルベアリング cupb10sn10合金表面を備えたヘビーデューティー低速スライドアプリケーションのためのJF-800バイメタルベアリング
-
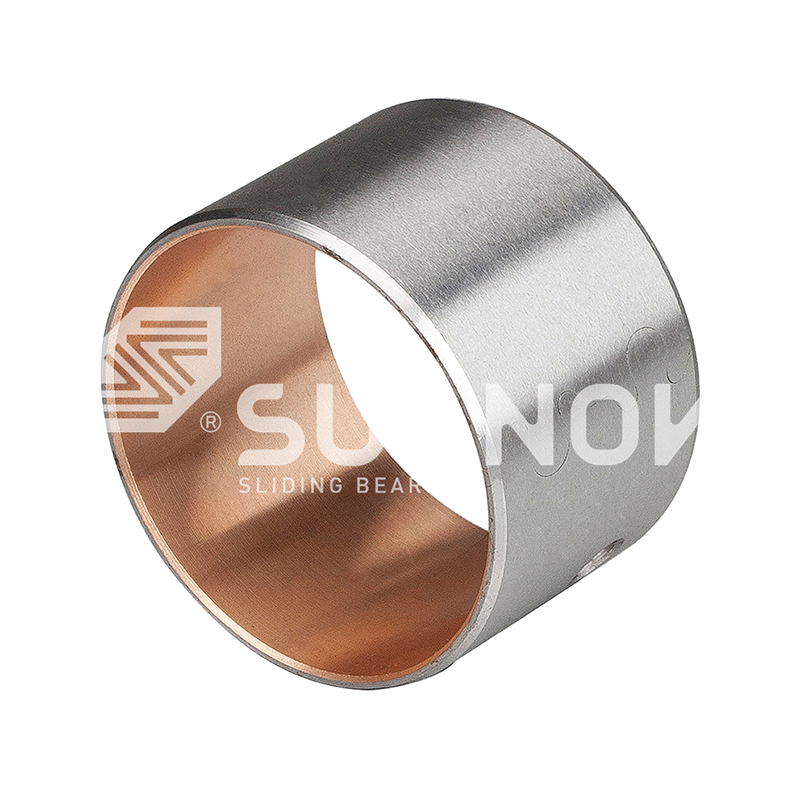 JF-800バイメタルベアリング JF-700バイメタルベアリングヘビーデューティ自己潤滑スリーブブッシング
自己潤滑軸受の製造: 主要な製造および検査要素
業界のニュース-検査ベンチは自己潤滑ベアリングが定格寿命を獲得する場所ですが、寿命を決定する決定ははるかに早い段階で行われます。 20,000 ストロークに指定されているスタンピング ダイ ブッシングが 3,000 ストロークで固着する場合、潤滑剤の欠陥が発生することはほとんどありません。それは製造上の欠陥です。グレード外に流し込まれた合金、ポケット内で緩んだグラファイトプラグ、または公差を超えて仕上げられたボアです。自己潤滑ベアリングの製造では、部品が機械に届くずっと前に、炉、プレス、ゲージで品質が固定されます。
浙江双諾ベアリング技術有限公司 銅合金の鋳造、焼結、CNC加工、最終検査を一貫して行っております。この統合はマーケティング上の主張ではありません。これはベアリングの品質管理の中核です。なぜなら、同じ材料ゲートと受け入れチェックを、溶融物から完成したブッシングまですべての製品ファミリーに従うことができるからです。
銅合金鋳物: 最初の高品質ゲート
自己潤滑ベアリングの耐荷重と耐摩耗性は、加工を開始する前に溶解炉で固定されます。銅マトリックス(国内標準等級に鋳造された錫青銅、アルミニウム青銅、または黄銅)は、硬度、耐焼付き性、およびエッジ荷重下での挙動を決定します。
双果は遠心鋳造、連続鋳造、金型鋳造により銅合金素材を自社で生産しています。遠心鋳造により緻密な円筒状ブランクの微細構造が充填されます。連続鋳造により、長時間の操業でも均一な棒材が得られます。金型鋳造により、スクラップが少なくニアネットシェイプが形成されます。各ルートにより気孔率と結晶粒の方向が変化するため、鋳造方法自体が性能を決定します。
自己潤滑軸受における銅合金の典型的なブリネル硬さ (HB)
典型的な中間値。生産の受け入れは、各ヒートの分光分析試験証明書に基づいています。
JDB 埋め込みプロセス: 銅マトリックス内の固体潤滑剤
JDB 固体自己潤滑ベアリングは、正確に配置されたグラファイトまたは複合プラグが鋳造銅合金本体に機械的に固定されているため機能します。鋳造後にポケットに穴を開け、干渉を制御しながらプラグを押し込むことで、振動、衝撃、熱サイクル下でもプラグが固定された状態を保ちます。
自己潤滑軸受は、固体潤滑剤(通常はグラファイトまたはグラファイトベースの化合物)が軸受壁に埋め込まれるか、軸受壁に分散された滑り軸受であり、外部からの連続的な油の供給を長期間行わなくても軸受が動作できるようにします。
2 つのパラメータが埋め込みステップを支配します。プラグ面積比は摩擦と負荷容量のバランスをとります。潤滑剤の表面が増えると摩擦は低下しますが、マトリックスが弱くなるため、パターンはベアリングの PV 定格を考慮する必要があります。プラグの保持力が衝撃荷重下での生存を決定します。プラグが後退すると、ブッシュと相手シャフトの両方が破壊されます。慣らし運転中に形成される転写フィルムにより、ベアリングはメンテナンスフリーになります。詳しくは、 JDBの動作原理の分析 .
 JDB650 固体潤滑剤が埋め込まれた自己潤滑真鍮ブッシュ この真鍮ブッシュは、グラファイトプラグが埋め込まれたCuZn24Al6合金を使用して低摩擦の転写膜を形成しており、外部油を使用せずに高負荷、低速、および潤滑が難しい用途に適しています。 製品を見る→
焼結バイメタルベアリング: スチールバッキング、ブロンズ機能
焼結バイメタル軸受は、構造強度を高めるためのスチールバッキングと、制御された温度で焼結され固体潤滑剤を含浸された多孔質青銅層とを組み合わせています。スチール製のシェルが荷重を支えます。ブロンズ層が摩擦を管理し、わずかな位置ずれを許容します。
200-Bシリーズは、鋼製バッキング、銅系焼結粉末、分散型固体潤滑剤を使用した建設重機用です。鉛フリー JF750 および高アルミニウム JF20 を含む JF-800 ファミリは、疲労強度と適合性の両方が重要な油圧ポンプおよびギア ポンプをターゲットとしています。
4 鋳造ルート:遠心鋳造、連続鋳造、金型鋳造、焼結鋳造
3 ヒートごとのスペクトル検査ゲート数
80 生産現場のCNC工作機械
JF-800 CuPb10Sn10合金を使用した重荷重用バイメタルベアリング 耐久性の高い低速滑り用に設計された、焼結銅鉛錫層を備えたこのスチールバックベアリングは、要求の厳しい産業用機器に優れた耐摩耗性と耐衝撃性を提供します。 製品を見る→ ラップブロンズベアリング: 圧延ストリップからの精度
ラップドブロンズベアリングは、青銅ストリップを円筒形またはフランジ付きの形状に圧延することによって形成され、成形前に潤滑剤層が塗布されます。内面にはエンボス加工された潤滑剤ポケットのパターンがあるため、重要なチェックは、縫い目の位置合わせ、エッジの状態、および成形後のラップの完全性です。
FB090 ファミリは、標準メートル単位の青銅巻きブッシングをカバーします。 FB08G バリアントは、より重いエッジ荷重を実現するためにスチールグラファイト構造を使用しています。シールおよびフランジのバージョンでは、回転シャフトおよび往復シャフトまで範囲が拡張されます。
ラップブロンズベアリングの場合、寸法の一貫性は機械加工ではなく、工具とストリップによって決まります。これが、このプロセスが標準化されたメートル単位のブッシュの大量生産で主流を占める理由です。
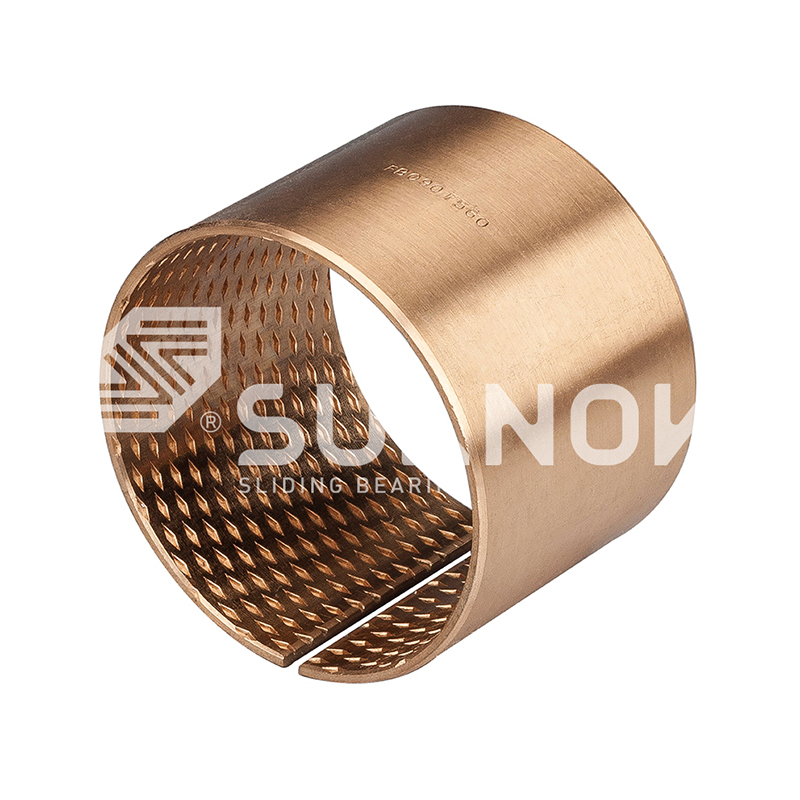 FB090 ダイヤモンド潤滑ポケット付きブロンズラップベアリング グリースを保持するダイヤモンド型のくぼみを備えた CuSn8 青銅ストリップから形成されたこの自己潤滑ブッシングは、建設および自動車用途に長寿命と高い耐荷重性を提供します。 製品を見る→
寸法加工と最終検査プロトコル
最終検査プロトコルは、ベアリングが設計 PV 値で定格使用に達するか、早期に故障するかを決定します。 3 つの重要なチェックは、寸法公差、表面仕上げ、および潤滑剤の塗布量です。
Shuangnuo の 80 台以上の CNC 旋盤とマシニング センターには、標準メートル サイズとカスタム図面用の穴、フランジ面、ザグリ穴が用意されています。同じ装置が社内の鋳造ブランクから直接切断するため、プロトタイプから生産バッチまで寸法検証が一貫しています。
| 検査箇所 | 方法 | 基準 |
| 合金組成 | 分光計、3 つのゲート | 規格ごとの等級制限 |
| 鋳造の健全性 | 目視および超音波チェック | 気孔や収縮がない |
| 潤滑剤の埋め込み | プラグカバレッジ、保持テスト | 面積率と座面深さ |
| 焼結層結合 | せん断および剥離のサンプリング | 層密着強度 |
| 寸法 | ゲージ、三次元測定機 | 図面ごとの内径、外径、フランジ |
| 表面仕上げ | 表面形状計 | 仕様内のRa |
- 原料の選択と熱計算
- 炉内装入分光計による溶解チェック
- 遠心鋳造、連続鋳造、金型鋳造
- CNC装置での荒加工と仕上げ加工
- 固体潤滑剤埋め込みまたは焼結層仕上げ
- 最終的な寸法および材料の受け入れ
鋳造、焼結、またはラッピング: 用途に合わせたルートの選択
すべての用途を支配する単一の製造ルートはありません。鋳造 JDB スタイルのベアリングは重い衝撃荷重に耐え、焼結バイメタル部品は大容量の油圧システムや往復システムに適しており、ラップされたブロンズ ブッシングは標準化されたメートルサイズで経済的な精度を実現します。
キャストと埋め込み (JDB)
固体潤滑剤は鋳造銅マトリックスにプラグされます。
高い衝撃耐性とエッジロード耐性。
一般的な用途: プレス金型、金型、重機。
焼結バイメタル(JF-800、200-B)
焼結ブロンズ層を備えたスチール製の裏地。
高い疲労強度と潤滑剤保持力。
一般的な用途: 油圧ポンプ、ギアポンプ。
ラップブロンズ (FB090)
潤滑層を塗布した圧延ストリップ。
大容量のメトリック サイズでも一貫した ID。
一般的な用途: 標準ブッシュ、ガイド用途。
3 つのルートはすべて、1 つの要件を共有しています。それは、独自の材料と加工を管理するサプライヤーは、カタログ部品とカスタム図面に対して同じトレーサビリティを提供でき、信頼できるサードパーティのテストレポートでそれを裏付けることができます。
よくある質問
自己潤滑軸受の製造において最も重要な検査は何ですか?
合金の偏差は後から修正できないため、分光計による材料組成の検証が最も重要です。炉の装入、注湯前の溶融金属、鋳造完了の 3 つのゲート チェックにより、後続のすべてのプロセス ステップが保護されます。
鋳造方法はベアリングの性能にどのような影響を与えますか?
鋳造法により微細構造の密度と気孔率を制御します。遠心鋳造では耐久性の高いブッシュ用の緻密な円筒形のブランクが製造され、連続鋳造では均一な棒材が得られ、金型鋳造では材料の無駄が少なくニアネット形状が製造されます。
固体潤滑剤プラグはどのようにして所定の位置に保持されますか?
鋳造後、ポケットは制御された直径と深さに機械加工され、グラファイトまたは複合プラグがしめしろを含めて圧入されます。保持力は、代表的な部品の着座深さのチェックとせん断試験によって検証されます。
顧客はカスタム ディメンションとテスト レポートをリクエストできますか?
はい。社内で鋳造と CNC 機械加工を行うメーカーは、顧客の図面から非標準サイズを製造し、材料組成と機械的特性をカバーする信頼できるサードパーティのテスト レポートを提供できます。
お問い合わせ //
質問がありますか?連絡してください!
Zhejiang Shuangnuo Bearing Technology Co.、Ltd。 さまざまな自己潤滑銅合金ブッシングベアリング製品の生産を専門としています
クイックリンク
関連製品
接触
- 追加: No. 69、ティンヤオイーストロード、ガンヤオタウン工業地帯、江山郡、中国、江西郡
- 電話: +86-15957371801
- ファックス: +86-0573-84038630
- メール:
© 2024 Zhejiang Shuangnuo Bearing Technology Co.、Ltd。
カスタム自己潤滑銅合金ベアリング
