-
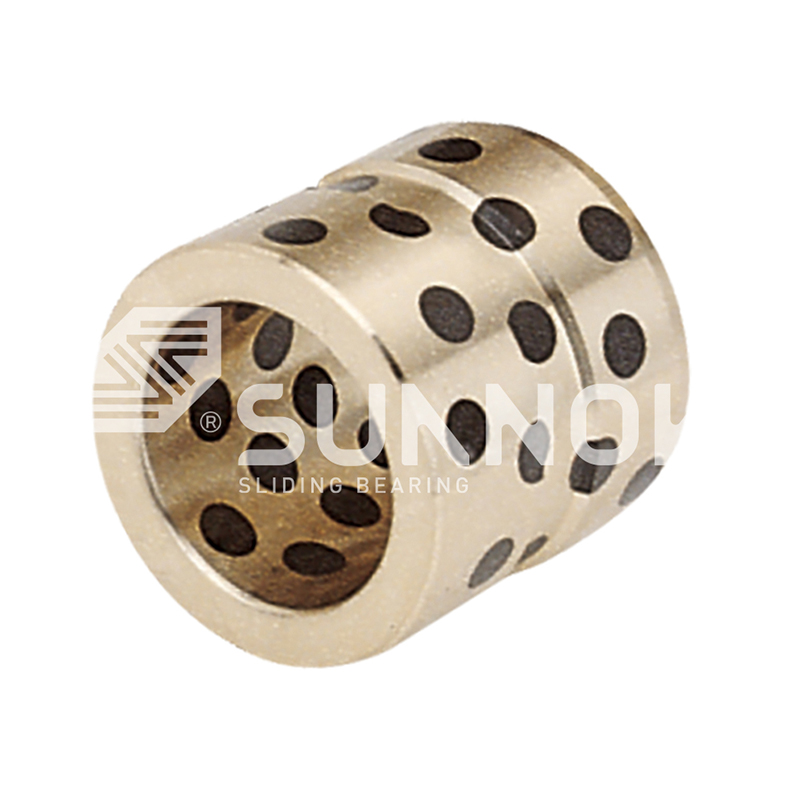 JDB固体潤滑ベアリング 高温真鍮 JGB オイルレス エジェクター ガイド ベアリング
-
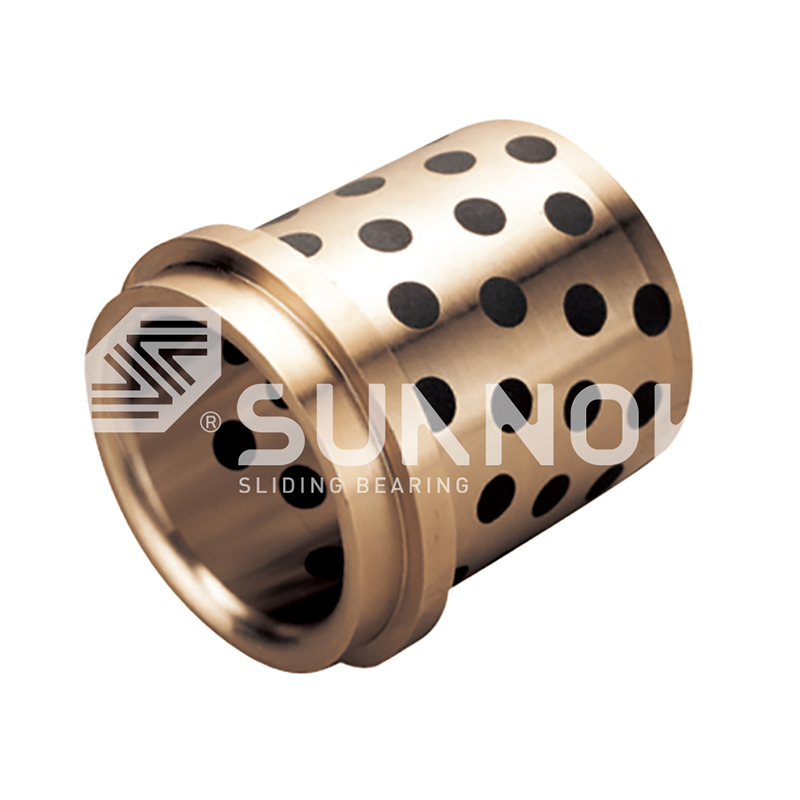 JDB固体潤滑ベアリング メンテナンスフリーのカラー真鍮Din9834オイルレスガイドブッシュベアリング
-
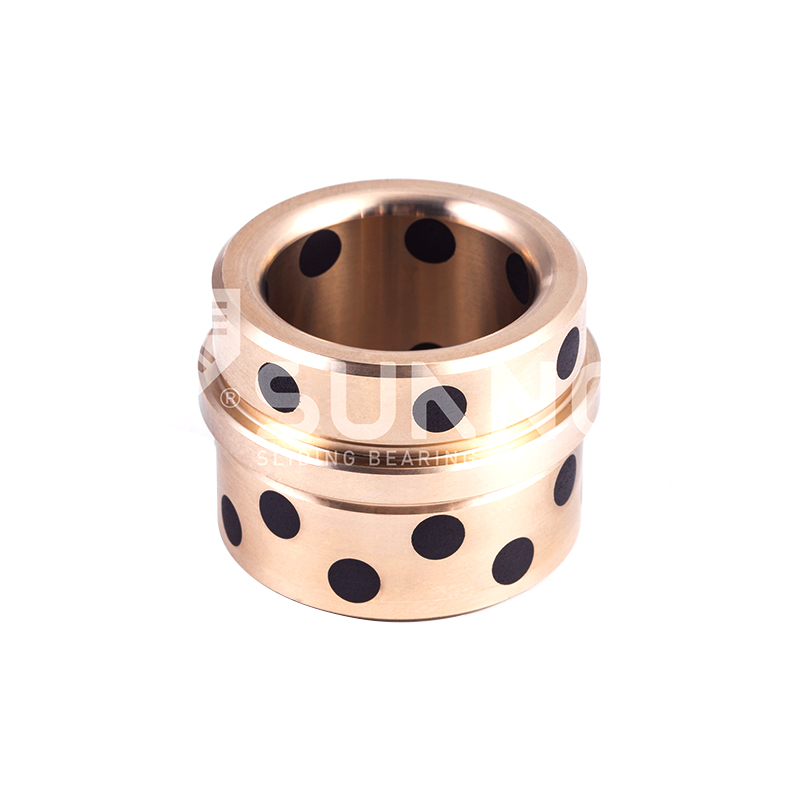
-
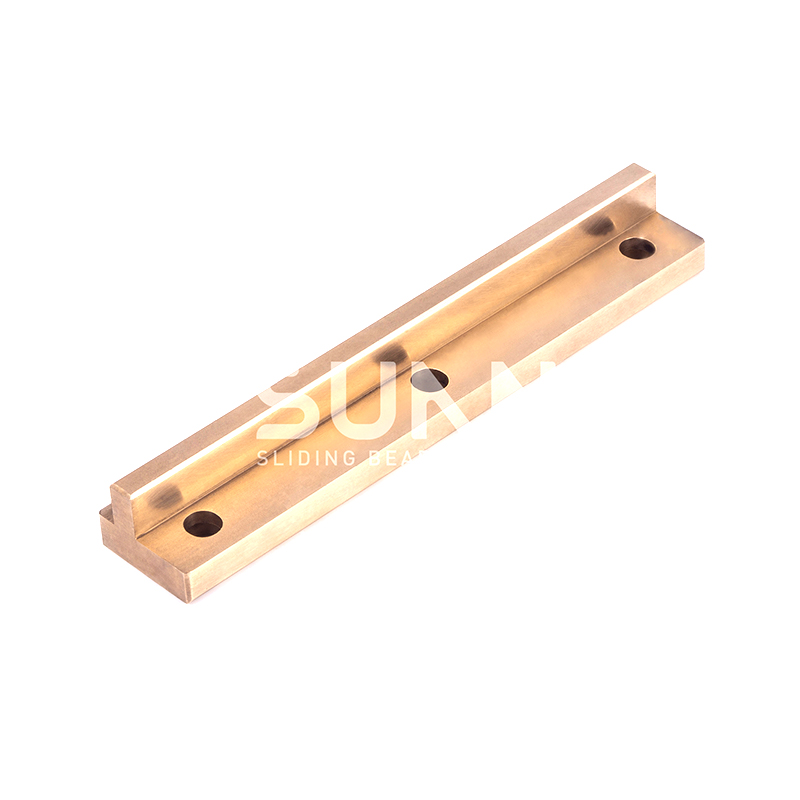 JDB固体潤滑ベアリング Tスロットガイド自己潤滑青銅スライドプレート、JSOL埋込青銅オイルレスウェアプレート
-
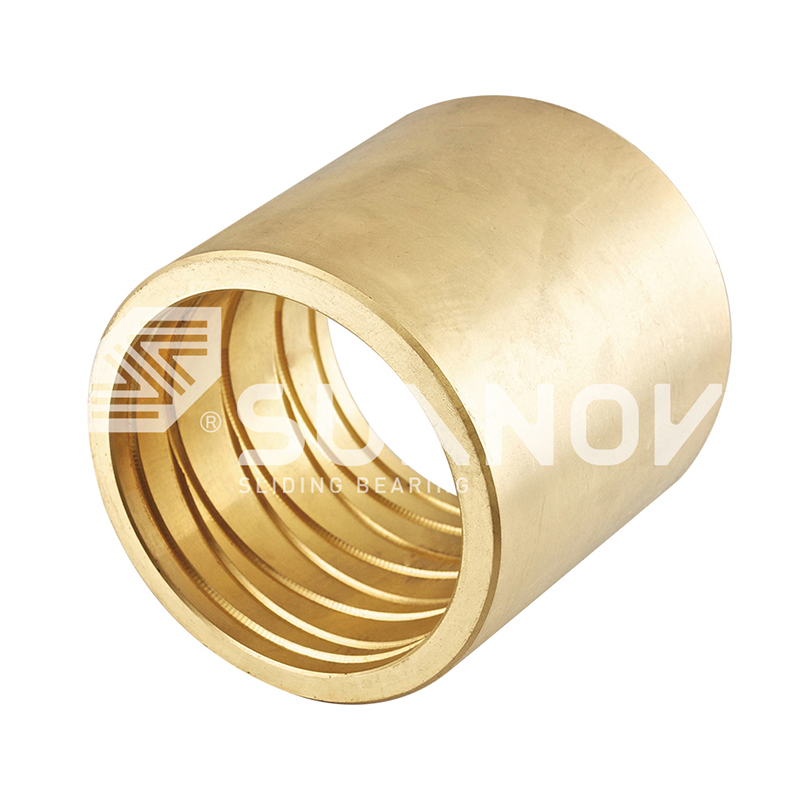 JDB-600キャスティングブロンズベアリング JDB-600 内部スパイラル油溝付き青銅ブッシュ、錫青銅油溝ブッシュ
-
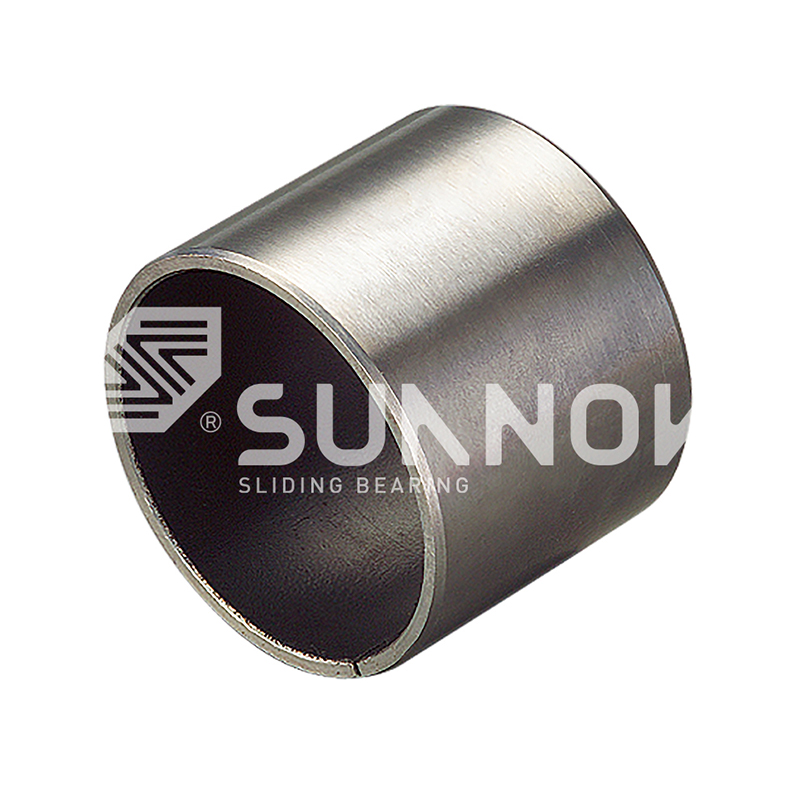 SF-1 oillessベアリング SF-2 DX 境界潤滑ブッシュ、スチールバック POM 複合分割滑り軸受
-
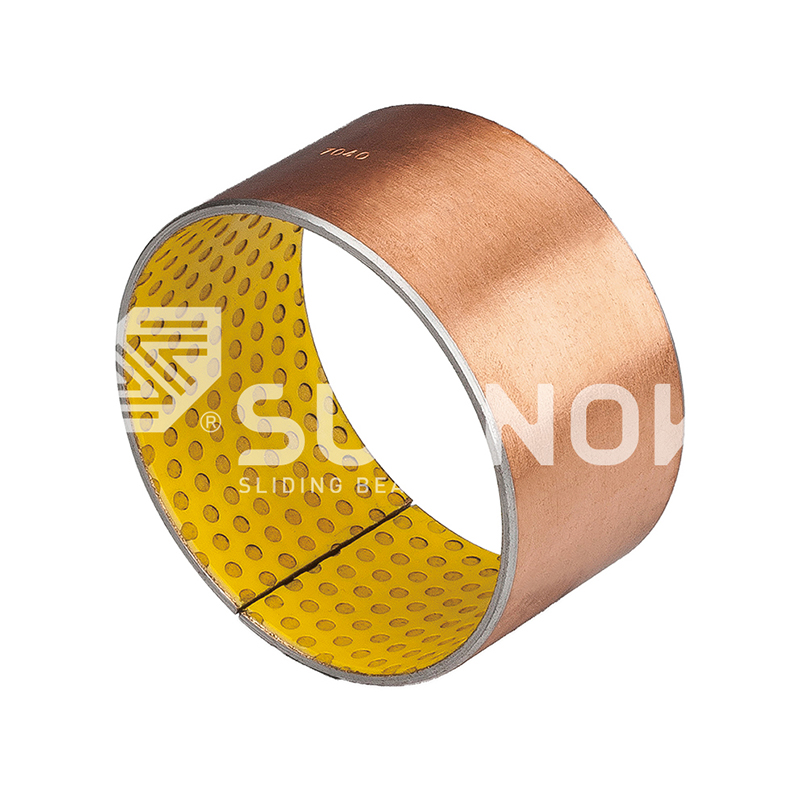 SF-2境界潤滑ベアリング SF-2Y境界自己潤滑ベアリング - 産業機械用の低摩擦乾燥潤滑剤ブッシング
-
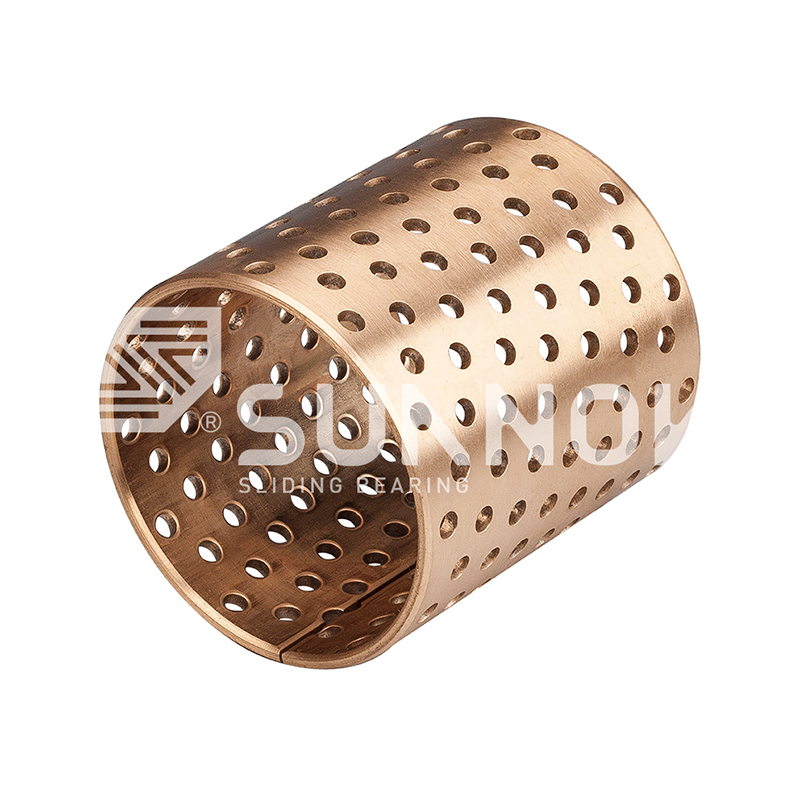 FB090ブロンズラップベアリング FB092ブロンズラップベアリング
グラファイトブロンズ vs 含油ブロンズブッシュ: 完全な選択ガイド
業界のニュース-スタンピング金型のガイド ブッシュを 2 か月ごとに交換するメンテナンス エンジニアと、連続運転ポンプ用の自己潤滑ブッシュの認定を行う設計エンジニアは、2 つのブロンズ テクノロジーの間で同じ選択を迫られています。グラファイトブロンズブッシングとオイル含浸ブロンズブッシングは見た目も似ており、価格も同様で、どちらもメンテナンスの手間がかからない部品として販売されています。使用中、それらはさまざまなメカニズムによって潤滑され、さまざまな規則に従って摩耗し、さまざまな間隔で故障します。
グラファイトブロンズブッシュの仕組み
グラファイトブロンズブッシングは、壁に開けられた穴に固体グラファイトプラグが圧入された青銅合金マトリックスです。シャフトが動くとグラファイトがシャフト表面に転移し、固体潤滑膜を形成します。
青銅の本体は機械的負荷を支えますが、通常はボア面積の 20 ~ 35 パーセントを覆うグラファイト プラグが埋め込まれた潤滑剤リザーバーとして機能します。グラファイトは固体であるため、高い接触圧力下でもフィルムが蒸発したり、排出したり、絞り出されたりすることはありません。このため、オイルの再供給が困難なダイセット、金型ガイド、建設機械などにグラファイトブロンズブッシュが採用されています。の JDB600 鋳造ブロンズグラファイトベアリング Zhejiang Shuangnuo Bearing Technology Co., Ltd. の代表的な構成は、連続鋳造青銅製本体と高荷重摺動用の人工黒鉛プラグを組み合わせたものです。
卸売 JDB-600 鋳造自己潤滑ブロンズ ガイド ブッシュ ベアリング サプライヤー、 Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国 JDB-600 鋳造自己潤滑青銅製ガイド ブッシュ ベアリングのサプライヤー、会社、会社です。 製品を見る→ 粉塵、湿気、洗い流される環境においても、固体膜は油膜のように汚染されたり洗い流されたりすることがないため、グラファイトブロンズブッシュは潤滑を維持します。
含油青銅ブッシュの仕組み
油含浸青銅ブッシュは、体積で 15 ~ 25 パーセントの油を蓄える焼結多孔質青銅部品です。シャフトが回転すると油は細孔から摺動面に引き込まれ、シャフトが停止すると毛細管現象により油が内部に引き戻されます。
メーカーはブロンズ粉末を圧縮して焼結して相互につながった細孔ネットワークを作成し、選択した潤滑油を部品に真空含浸させます。バイメタルバージョンは、スチールバッキング上に多孔質ブロンズ層を焼結し、より高い圧壊強度とより緊密な圧入保持を実現します。の 200-B 含油バイメタルベアリング は、このファミリーの代表的なスチールバック銅焼結製品です。
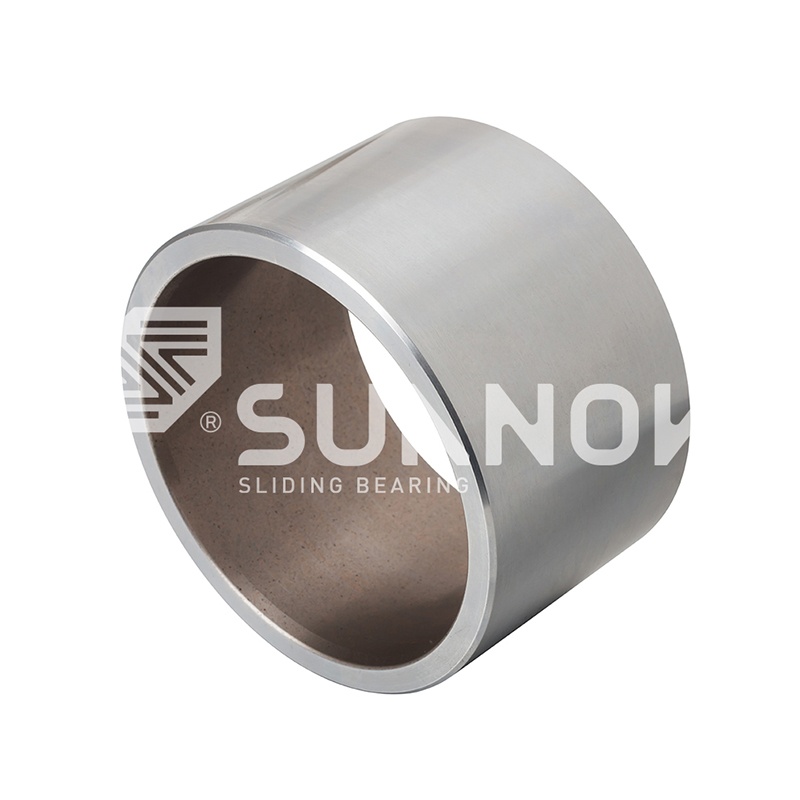 卸売 200#B 含油バイメタルベアリング (スチールバッキング銅焼結ウィスコンシン) Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国 200#B 含油バイメタル軸受 (固体支持鋼焼結銅焼結軸受) です。 製品を見る→
自己再生効果は、保存されたボリュームが持続する間のみ持続します。オイルが消耗、酸化、または洗い流されると、ブッシュは乾燥し、摩耗が急激に加速します。
グラファイトブロンズと油含浸ブロンズ: 直接比較
直接比較すると、負荷が高く再給油が不可能な場合はグラファイトブロンズブッシングが勝ちますが、シャフト上の油膜を再構築するのに十分な速度が速い場合は含油ブッシングが勝ちます。
| パラメータ | グラファイトブロンズブッシュ | 含油青銅ブッシュ |
| 材料構造 | プレスグラファイトプラグを備えた鋳造ブロンズマトリックス | 焼結多孔質青銅、多くの場合鋼製裏打ち |
| 潤滑源 | 固体グラファイト転写フィルム | 相互につながった細孔から抽出された油 |
| 最大静荷重 | 最大250N/mm2 | 最大200N/mm2 |
| バウンダリ動作時のPVリミット | 2.5~3.0N/mm2・m/s | 1.5~2.0N/mm2・m/s |
| 使用温度範囲 | -40℃~300℃ | -10℃~150℃ |
| メンテナンスの必要性 | ブッシュの寿命に関してはなし | 1,000 ~ 3,000 時間ごとの再給油 |
| シャフトスピードの適合性 | 低速から中速 | 油膜あり中~高速 |
| 典型的な故障モード | 長期使用後のグラファイトの消耗 | 再給油を省略した場合の油切れ |
材料の構造が他のすべての違いを生み出します。鋳造グラファイトブロンズマトリックスはより高い静圧と温度に耐えますが、焼結多孔質構造により、油含浸ブッシュはその油の作動範囲、通常 150℃ 未満に制限されます。
選択信号: 圧力が負荷の大半を占め、ブッシングを保守できない場合は、グラファイトブロンズが基準の選択肢となります。スピードが重視され、オイル規制が必要な場合は、オイル含浸ブロンズが経済的な選択肢となります。
負荷、速度、PV 制限
軸受圧力と滑り速度の積である PV 制限は、荷重と速度を 1 つの動作範囲に折り畳むため、これら 2 つのブッシュ タイプを比較する場合に最も有用な単一の数値です。
250N/mm2 グラファイトブロンズ静荷重
3.0 グラファイトPVリミット、ドライ
2.0 含油PV、無再油
150℃ 油温上限
境界またはドライ運転における一般的な PV 制限
含油、再給油 4.0
グラファイトブロンズ、ドライ 3.0
含油タイプなので再給油不要 2.0
普通鋳造青銅、グリース塗布 1.6
PV 値 (N/mm2 x m/s)、工業用スライド用途に一般的
このグラフは、2 つのテクノロジーが共存する理由を示しています。適切に再油された含油ブッシュは最も広いエンベロープを持っていますが、無視されたものは普通の鋳造青銅よりも低くなります。グラファイトブロンズは外部に依存することなく中央を占めており、これはまさに届きにくいポジションでの価値です。計算方法と実際の例については、分析を参照してください。 自己潤滑青銅ブッシュのPV限界 .
設計ルール: ほとんどのサイクルで滑り速度が 0.5 メートル/秒未満にとどまる場合は、境界潤滑を想定し、より広いドライ PV マージンを持つブッシュ タイプを選択します。この比較では、グラファイト ブロンズです。
潤滑とメンテナンスの違い
グラファイトブロンズブッシュにより、定期的な潤滑が不要になります。含油ブッシュはそれを遅らせるだけです。
グラファイトブロンズ
- オイル、グリース、フィッティングのメンテナンスが不要
- 固体フィルムは塵埃や洗浄後でも機能します。
- シャフト表面は油汚れがなくきれいな状態を保ちます
- 寿命はグラファイトの体積とPVデューティによって制限される
含油
- オイルリザーブは再注油間隔の間のフィルムをサポートします
- 再注油は通常 1,000 ~ 3,000 時間ごとに行われます
- 溶剤や汚染物質の侵入に敏感
- 膜の品質は速度、温度、オイルグレードによって決まります
実際には、その違いはメンテナンスのスケジュールに現れます。閉じたダイセット内で 24 時間稼働しているプレス工具に時間どおりに潤滑油が供給されることはほとんどありません。オイルを含浸させたブッシュは誤ったリスクを伴いますが、グラファイトブロンズのブッシュは次の工具のオーバーホールまで使用できます。
リスク オイル缶やグリスガンが届かない位置には、絶対に含油ブッシュを指定しないでください。
コストと耐用年数
含油青銅ブッシングは 1 個あたりのコストが低くなりますが、人件費、ダウンタイム、故障リスクを考慮すると、通常はグラファイト青銅ブッシングの方が稼働時間あたりのコストが低くなります。
購入レベルでは、大量生産された焼結含油ブッシングは、同等のグラファイト埋め込み鋳造青銅ブッシングよりも通常 10 ~ 20% 安価です。この差は総所有コストの下で逆転します。機械内部のブッシュに到達し、ラインを停止し、年に数回給油し直すには、部品価格の差よりも多くの費用がかかります。金型用途では、グラファイトブロンズブッシングは通常、最初のメンテナンス前に再注油していない含油ブッシングよりも 2 ~ 4 倍長持ちします。これは、当社の比較と一致しています。 焼結ブロンズと鋳造ブロンズの寿命の違い .
メンテナンスへのアクセスが困難な場合やデューティサイクルが予測できない場合、総所有コストが安価なブッシングを優先することはほとんどありません。
適切なブッシュの選択方法
作業が遅い場合、負荷が大きい場合、汚れている場合、または手が届きにくい場合には、グラファイト ブロンズを選択してください。速度が中程度から高速で、負荷が予測可能で、再注油がメンテナンス計画の一部である場合には、含油ブロンズを選択してください。
- 滑り速度を測定します。秒速0.5メートル未満はグラファイトブロンズを指します。
- 加えられる圧力を計算し、それを両方のタイプの静的定格および PV 定格と比較します。
- 使用温度範囲を確認してください。 150℃を超える長時間の温度変化により、油を含浸したブロンズが除去されます。
- メンテナンスアクセスを評価します。誰もブッシュに到達できない場合は、グラファイトブロンズがリスクを取り除きます。
- グラファイトグレード、プラグ面積、合金組成についてのサプライヤーのテスト証拠を比較してください。
黄銅マトリックスにより部品コストが削減される中荷重位置の場合、 JDB650固体潤滑黄銅ブッシュ は、錫青銅グラファイト ブッシングの代替品として広く選択されています。他の機械位置に対するより広範な方法については、ガイドで説明されています。 産業機械用スリーブベアリングの選定 .
 卸売 JDB650 自己潤滑真鍮ブッシュ オイルレス ベアリング サプライヤー、コンプ Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国 JDB650 自己潤滑真鍮ブッシュ オイルレス ベアリングのサプライヤー、会社であり、私たちは... 製品を見る→
重要な購入ルール サプライヤーがグラファイトプラグの面積、マトリックス合金のグレード、および定格に使用される PV 制限を明示できない場合は、グラファイトブロンズブッシングを拒否します。
よくある質問
ブッシュに関する質問に最も早く答える方法は、速度、負荷、温度、アクセス、およびオイル補充が現実的に行われるかどうかなどの義務を定義することです。
グラファイトブロンズと含油ブロンズブッシュはどちらが優れていますか?
どちらが一般的に優れているというわけではありません。グラファイトブロンズは、高負荷、低速、汚染、アクセスできない場所に適しています。オイル含浸ブロンズは、予測可能な作業と規律ある再給油により、中速から高速までの速度に適しています。
含油青銅ブッシュは再注油せずに使用できますか?
最初は細孔に蓄えられた油で動きますが、油がなくなると膜が劣化します。有効 PV 制限は、再給油なしで約 4.0 N/mm2 m/s から約 2.0 N/mm2 m/s に低下します。本当にメンテナンスフリーの乾式操作を行うには、グラファイトブロンズを選択してください。
グラファイトブロンズブッシュの寿命はどのくらいですか?
寿命は負荷、速度、シャフトの硬さ、アライメント、グラファイトプラグの面積によって異なります。一般的なダイセット ガイドの用途では、グラファイト ブロンズ ブシュは、定期的な再注油を行わない含油ブシュよりも 2 ~ 4 倍長持ちします。
グラファイトブロンズブッシュにはオイルやグリースが必要ですか?
いいえ、グラファイトプラグは耐用年数全体にわたり潤滑剤を供給します。オイルはブッシングを傷つけることなく追加できますが、必須ではありません。これが、汚染に敏感な設置場所やアクセスできない設置場所では主な利点です。
お問い合わせ //
質問がありますか?連絡してください!
Zhejiang Shuangnuo Bearing Technology Co.、Ltd。 さまざまな自己潤滑銅合金ブッシングベアリング製品の生産を専門としています
クイックリンク
関連製品
接触
- 追加: No. 69、ティンヤオイーストロード、ガンヤオタウン工業地帯、江山郡、中国、江西郡
- 電話: +86-15957371801
- ファックス: +86-0573-84038630
- メール:
© 2024 Zhejiang Shuangnuo Bearing Technology Co.、Ltd。
カスタム自己潤滑銅合金ベアリング