-
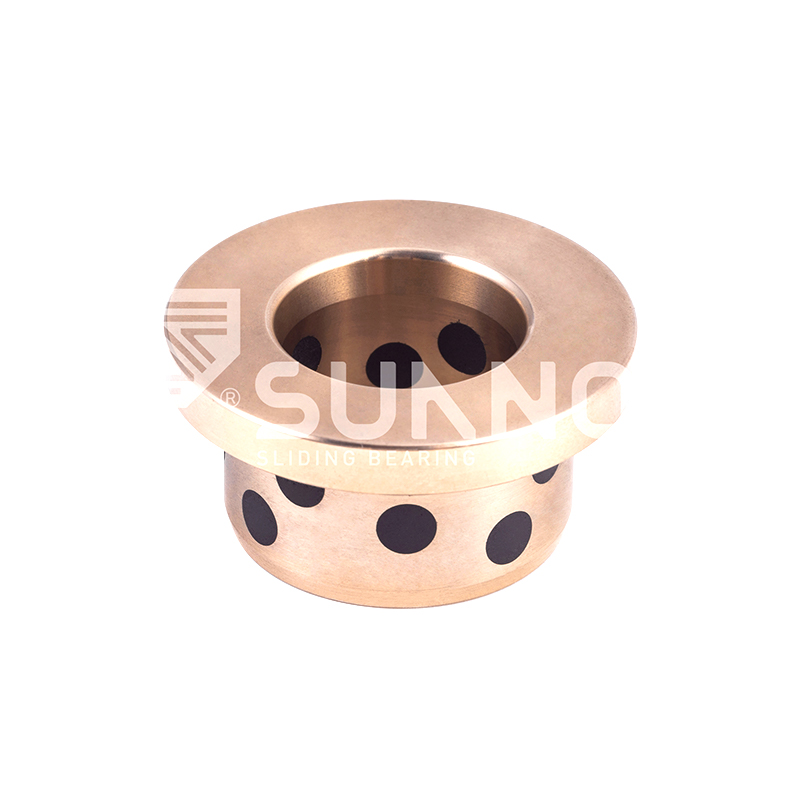 JDB固体潤滑ベアリング JFBB メトリック自己潤滑オイルレスグラファイトフランジベアリングブッシュ
-
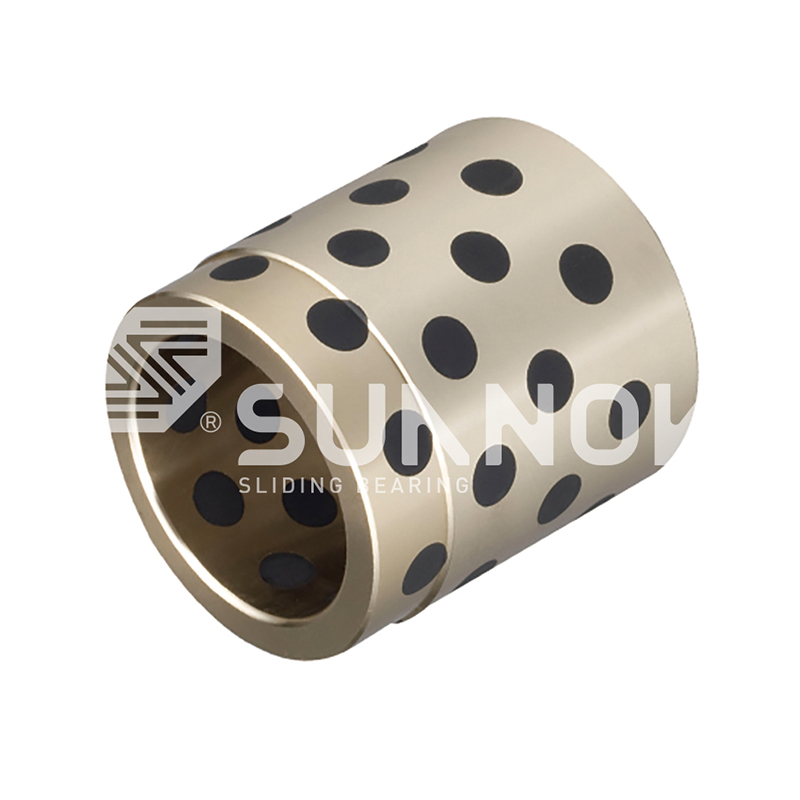 JDB固体潤滑ベアリング 管状自己潤滑青銅ブッシュ グラファイトプラグ付き滑りスリーブベアリング JPBW、JPBF
-
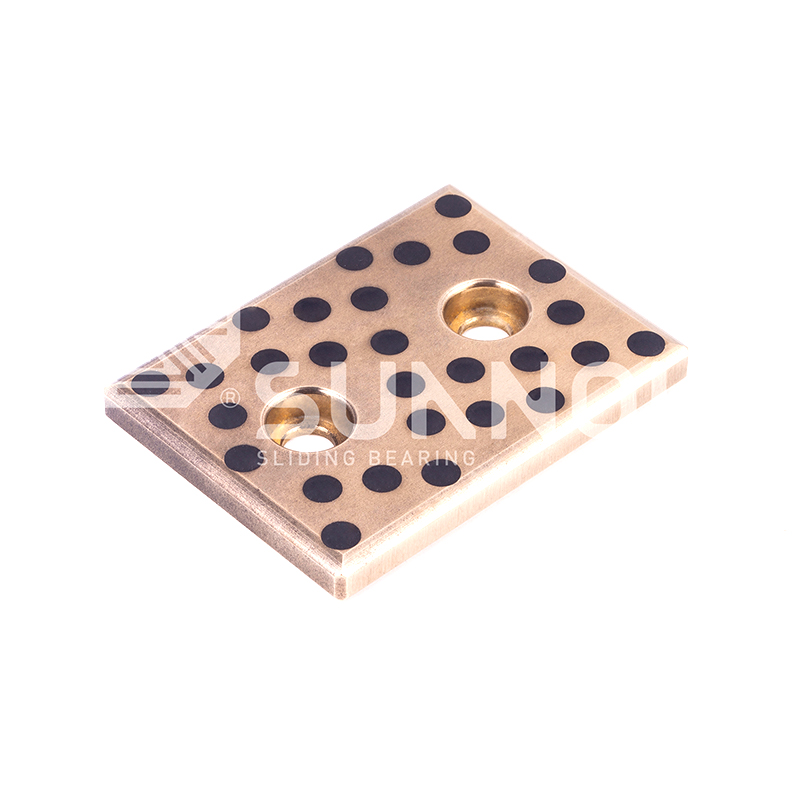 JDB固体潤滑ベアリング 長方形埋め込みグラファイトブロンズ摩耗パッド、金型用メンテナンスフリーブロンズガイドプレート JTWP
-
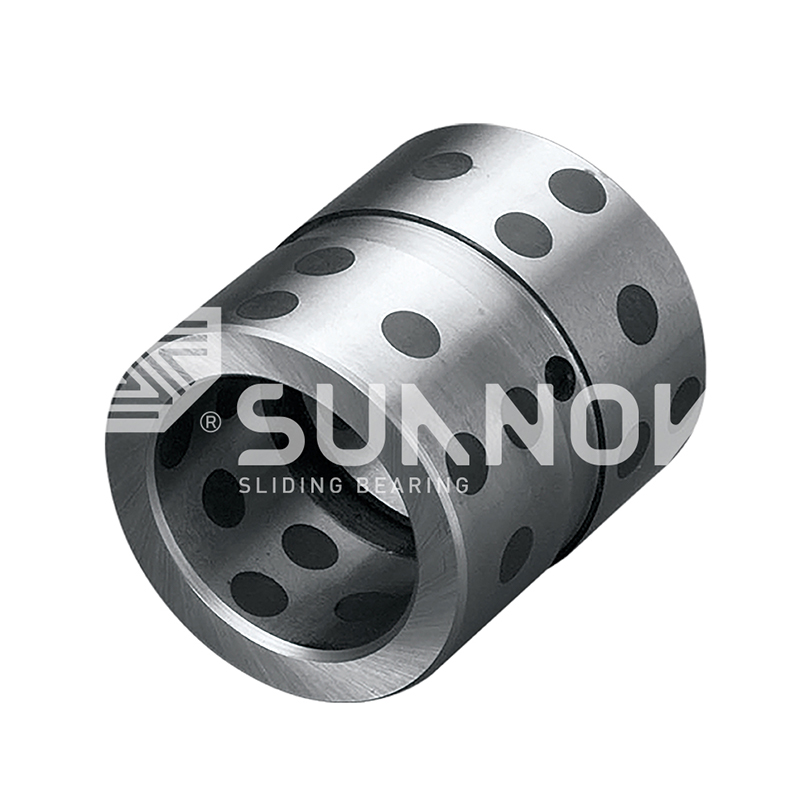 JDB固体潤滑ベアリング JDB-5 鋼基オイルレスブッシュ、グラファイトインサート鋼ブッシュ
-
 オイル保持バイメタリックベアリング フランジ形自己潤滑複合ブッシュ 無給油フランジ形ブッシュ 200#F
-
 SF-1 oillessベアリング SF-1S自己潤滑ステンレス鋼ブッシングベアリング - メンテナンスフリー、高温使用
-
 SF-1 oillessベアリング SF-1 WC標準メトリックスラストワッシャー|低摩擦、高負荷ベアリング
-
 FB090ブロンズラップベアリング FB092ブロンズラップベアリング
青銅ブッシュの寿命に影響を考慮: 材質、厚み、潤滑
業界のニュース-6 週間後に故障する青銅製ブッシングと、同じ生産バッチで 6 年間動作し続ける青銅製ブッシングは、合金と寸法が同一である可能性があります。異なるのは、ベアリングの周囲のすべてです。ベアリングが運ぶ荷重、スライド速度、シャフトの状態、潤滑の品質、温度、汚染レベル、取り付け時のフィット感です。ブロンズブッシュの耐用年数は、固定されたカタログ数値ではありません。それはそれらの相互作用する要因の結果です。
エンジニアや調達専門家にとっての実際的な結論は、仕様段階で要因を検討すれば、ブッシュの早期摩耗はほぼ防止可能であるということです。この記事では、各重要な要素、それが摩耗につながるメカニズム、および注文前に確認する価値のある特定のパラメーターについて説明します。
合金グレードと材料構造の開始点の設定
合金ファミリーによって、ブッシュの硬度、強度、耐摩耗性が決まります。 3 つの銅合金ファミリーは、ほとんどの工業用青銅ブッシングの役割をカバーしており、使用中にそれぞれ異なる動作をします。
| 合金族 | 耐荷重 | 耐摩耗性 | 代表的な用途 |
|---|---|---|---|
| 錫青銅 | 中~高 | 良い | 一般機械、ガイド、増速機、ポンプ |
| アルミニウム青銅 | 高 | とても良い | 重機、衝撃荷重、鉱山機械 |
| 真鍮 | 中 | 中等度 | 耐食部品、低速摺動 |
錫青銅は、優れた埋め込み性、つまりシャフトに傷を付けることなく小さな汚染粒子を吸収できることと、繰り返し負荷下での信頼できる疲労強度を兼ね備えているため、従来から選択されてきました。アルミニウム青銅は、より高い硬度と耐荷重を備え、衝撃負荷がかかる機器に適していますが、より硬く、より優れた仕上げの相手シャフトが必要です。真鍮は経済的であり、機械加工が容易です。継続的な高負荷がかかるとその限界が現れ、降伏強度が低下するとボアが変形し、シャフトのサポートが失われます。
鋳造ルートは公称グレードと同じくらい重要です。遠心鋳造および連続鋳造では、緻密で気孔のない構造が生成されますが、通常の砂型鋳造では内部に気孔が残る可能性があり、疲労寿命が短くなります。同じ公称合金でも鋳造方法によって挙動が大きく異なる可能性があるため、鋳造構造を検証することは妥当な調達要件です。耐久性の高い用途では、遠心鋳造ブッシングのより緻密な微細構造により、より高い疲労強度とエッジ荷重に対する優れた耐性が得られます。アプリケーションによっても再潤滑が困難になる場合は、 JDB600 鋳造ブロンズベアリング は、鋳造青銅母材に固体潤滑剤を埋め込んでおり、耐荷重と潤滑損失に対する安全マージンの両方を提供します。
 卸売 JDB-600 鋳造自己潤滑ブロンズ ガイド ブッシュ ベアリング サプライヤー、 Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国 JDB-600 鋳造自己潤滑青銅製ガイド ブッシュ ベアリングのサプライヤー、会社、会社です。 製品を見る→
使用荷重、表面速度、PVリミット
青銅ブッシングの最も有用な設計チェックは、N/mm2 単位の軸受圧力 (P) と m/s 単位の表面滑り速度 (V) の積である PV 値です。すべてのブッシング材料には、連続動作に対する定格最大 PV が定められています。この制限を下回ると、摩耗は軽度であり、予測可能です。それを超えると、界面温度が急激に上昇し、潤滑膜が破壊され、摩耗速度が非線形になります。負荷がわずかに増加すると、耐用年数が大幅に低下する可能性があります。
PV 制限が重要な理由
PV 制限は熱制限であり、清浄度評価ではありません。摺動接触における摩擦熱はP×Vに比例するため、同一PVでは高負荷・低速で使用する場合と低負荷・高速で使用する場合でも同じ発熱量となります。限界を超えると固体潤滑剤が酸化し、ブロンズのマトリックスが軟化し、摩耗サイクルが加速します。
寿命を縮める 2 つの仕様ミス
- ピーク負荷の代わりに平均負荷を使用します。 実際の動作には、衝撃、始動トルク、およびピーク力が含まれます。平均ではなくこれらのピークは最悪の場合の PV を生成し、常に設計入力とする必要があります。
- ズレは無視。 位置がずれると、ブッシュの小さな円弧に圧力が集中し、局所的な PV が計算値をはるかに超えて上昇し、ブッシュの残りの部分が使用される前にエッジの摩耗が発生します。
保守的な選択により、特に自己潤滑ブッシングの場合、短時間の過負荷を緩衝するために利用できる外部油膜が存在しないため、PV はカタログ定格の 60% 以下で動作します。摩耗率の動作と制限値の詳細については、「 オイルレスブロンズブッシュのPV限界と摩耗率の分析 .
潤滑条件と転写フィルム
潤滑状態は耐用年数に最も大きな影響を与えます。オイルまたはグリース潤滑では、流体力学的膜がベアリング表面を分離し、摩耗はほとんど無視できます。実際的なリスクは、オイルの汚染、供給の中断、および長時間の停止後の再始動です。自己潤滑性のブロンズブッシュでは、メカニズムが異なります。
転写フィルムの仕組み
軸受面に埋め込まれた固体潤滑剤は徐々にシャフトに移行し、薄い保護膜を形成します。このフィルムは荷重を支え、金属同士の接触を防ぎます。摩耗は、単に固体潤滑剤が消費されたときではなく、皮膜が不完全なときに始まります。
映画が失敗したとき
非常に滑らかまたは非常に柔らかいシャフト、長いアイドル期間を伴う断続的な操作、洗浄液との接触、大量の塵の侵入など、いくつかの一般的な状況では、転写フィルムの形成が不十分になります。地金が地金に触れると、摩耗率は急速に増加します。ラップされた構造 FB090 ブロンズラップベアリング 均一な固体潤滑剤の供給を実現し、再潤滑のためのシャフトへのアクセスが制限されている場合に実用的な選択肢です。
 卸売FB090ブロンズラップベアリング |自己潤滑ブッシュおよびスリーブの供給品 Zhejiang Shuangnuo Bearing Technology Co., Ltd. は中国 FB090 ブロンズ ラップ ベアリング |自己潤滑ブッシュおよびスリーブのサプライヤー、コンプ... 製品を見る→
シャフトの硬度と表面仕上げ
ブロンズブッシュが設計寿命に達するには、相手シャフトが十分な硬さと十分な滑らかさを備えている必要があります。ほとんどのメーカーは、高負荷の用途には 45 ~ 55 HRC のシャフト硬度と、Ra 0.4 ~ 0.8 μm の表面仕上げを推奨しています。
柔らかいシャフトは加工硬化して粗くなり、ブッシングのボア上で研磨紙のように動作します。仕上げが粗いと、転写フィルムが切断され、2 つのボディの研磨が促進されます。一方、Ra 0.2 μm 未満の研磨では、転写フィルムの付着が妨げられる可能性があるため、推奨仕上げ範囲を超えるのではなく、尊重する必要があります。
調整も同じ議論に属します。角度のずれにより、ブッシュの一端にエッジ荷重が発生し、圧力が集中して均一な転写膜が形成されなくなり、ボア内に先細りの摩耗パターンが生じます。取り付け時のシャフトの振れとハウジングのアライメントの測定は、ブッシュを繰り返し交換するコストと比較すると、ほとんどコストがかかりません。
動作温度と環境要因
温度の影響
温度はいくつかのメカニズムによって耐用年数を短縮します。界面熱が持続すると錫青銅が軟化して耐力が低下し、潤滑剤の酸化が促進されます。埋め込まれた固体潤滑剤システムの場合、約 150°C を超える温度では、潤滑剤配合物に使用されているポリマーバインダーが劣化し始めます。ハウジングに対するブッシュの熱膨張も、有効な締りばめを変化させます。
汚れと湿気
汚染は、ブッシュの寿命を最も明らかに短くする環境要因です。外部からの研磨粒子、システム自体からの摩耗破片、転写フィルムを洗い流す湿気はすべて摩耗を増加させます。粉塵の多い現場、屋外の機械、および研削または鋳造作業の近くの機器では、シールドされたブッシングを使用し、連携するオイル システムを清潔に保ち、露出したシャフト領域を保護する必要があります。 極限環境における自己潤滑ベアリングに関する当社のガイド では、これらの条件についてさらに詳しく説明します。
フィット感、公差、取り付け品質
青銅製ブッシングは、正しい締りばめで取り付ける必要があります。嵌合が緩すぎると、ブッシュがハウジング内で回転し、外径にフレッチング摩耗が発生し、ブッシュとハウジングのボアの両方が損傷します。はめ合いがきつすぎると、プレス後に必要なクリアランスがなくなり、ボアがシャフトに密着してすぐに焼き付きが発生する可能性があります。スチール製ハウジング内の青銅ブッシングの一般的な圧入しめしろは、中径で 0.02 ~ 0.05 mm の範囲ですが、正しい値は合金、壁の厚さ、およびハウジングの材質によって異なります。
取り付け品質には、ボアの位置合わせも含まれます。ハウジングの端を面取りすること、ハンマーで叩くのではなくプレスすること、取り付け後にプラグゲージで穴をチェックすることは、後に材料の問題として誤って診断される損傷を防ぐための小さな手順です。
保守計画と交換時期
ある程度の摩耗は避けられないため、正しく選択されたブッシングでも最終的には摩耗します。したがって、耐用年数目標は検査計画に結び付ける必要があります。実用的な指標には次のものがあります。
- 一定の間隔でブッシュの穴を測定し、最大許容クリアランスに対する摩耗を追跡します。
- シャフトの表面に溝、傷、変色がないか確認します。
- アセンブリ内で異常に高い騒音や振動がないか監視します。
交換は、カレンダーだけからではなく、最大許容クリアランスと比較して測定された摩耗に基づいて計画する必要があります。 自己潤滑型ブロンズベアリングの交換時期に関するガイド 実際の摩耗限界と検査手順について説明します。
検査へのアクセスが難しく、計画外のダウンタイムが高くつく用途では、潤滑剤の体積分率が高いブッシングを選択してください。 JDB650固体潤滑黄銅ブッシュ 、より大きな潤滑剤リザーバーにより転写フィルムを長期間維持できるため、メンテナンスフリーの期間が延長されます。
 卸売 JDB650 自己潤滑真鍮ブッシュ オイルレス ベアリング サプライヤー、コンプ Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国 JDB650 自己潤滑真鍮ブッシュ オイルレス ベアリングのサプライヤー、会社であり、私たちは... 製品を見る→
重要な要素と制御アクションの概要
以下の表は、各要因、範囲外の場合に発生する故障モード、および早期故障を防ぐ制御動作をまとめたものです。
| 因子 | 範囲外の場合は故障モード | 制御動作 |
|---|---|---|
| 合金グレード | 疲労亀裂、変形、凝着摩耗 | 合金グレードと鋳造組織を検証する |
| PV値 | 過熱、急速な非線形摩耗 | 動作PVを定格の60%以下に維持する |
| 潤滑 | 金属間の接触、高摩耗 | 転写フィルムまたは油膜を維持する |
| シャフトの硬さと仕上げ | 摩耗、フィルム密着性不良 | 45 ~ 55 HRC、Ra 0.4 ~ 0.8 μm |
| 動作温度 | 軟化、潤滑剤の劣化 | 潤滑剤の熱限界を確認する |
| フィットとアライメント | 回転、焼き付き、エッジロード | 正しい干渉と位置合わせを使用する |
ブロンズブッシュの耐用年数はシステム特性であり、材料特性ではありません。合金と鋳造プロセスが開始点を設定しますが、負荷、速度、潤滑、シャフトの状態、環境、設置品質によってその開始点がどこに終わるかが決まります。正しい成績を指定するだけでは、作業はまだ半分にすぎません。上記の 6 つの要素を検討することで、実際に初期故障を防止し、稼働時間あたりのコストを削減できます。
お問い合わせ //
質問がありますか?連絡してください!
Zhejiang Shuangnuo Bearing Technology Co.、Ltd。 さまざまな自己潤滑銅合金ブッシングベアリング製品の生産を専門としています
クイックリンク
関連製品
接触
- 追加: No. 69、ティンヤオイーストロード、ガンヤオタウン工業地帯、江山郡、中国、江西郡
- 電話: +86-15957371801
- ファックス: +86-0573-84038630
- メール:
© 2024 Zhejiang Shuangnuo Bearing Technology Co.、Ltd。
カスタム自己潤滑銅合金ベアリング
