-
 JDB固体潤滑ベアリング JFBB メトリック自己潤滑オイルレスグラファイトフランジベアリングブッシュ
-
 JDB固体潤滑ベアリング メンテナンスフリーのカラー真鍮Din9834オイルレスガイドブッシュベアリング
-
-
 JDB固体潤滑ベアリング 管状自己潤滑青銅ブッシュ グラファイトプラグ付き滑りスリーブベアリング JPBW、JPBF
-
-
-
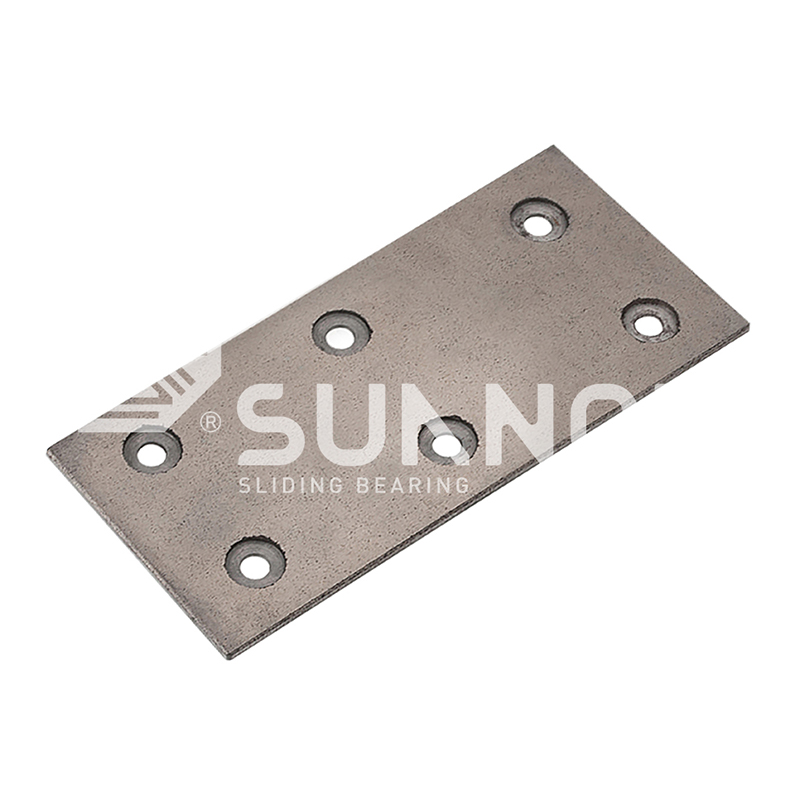 オイル保持バイメタリックベアリング 200#P5 Thin Steel Graphite Insert Wear Plate, With 6 Countersunk Holes
-
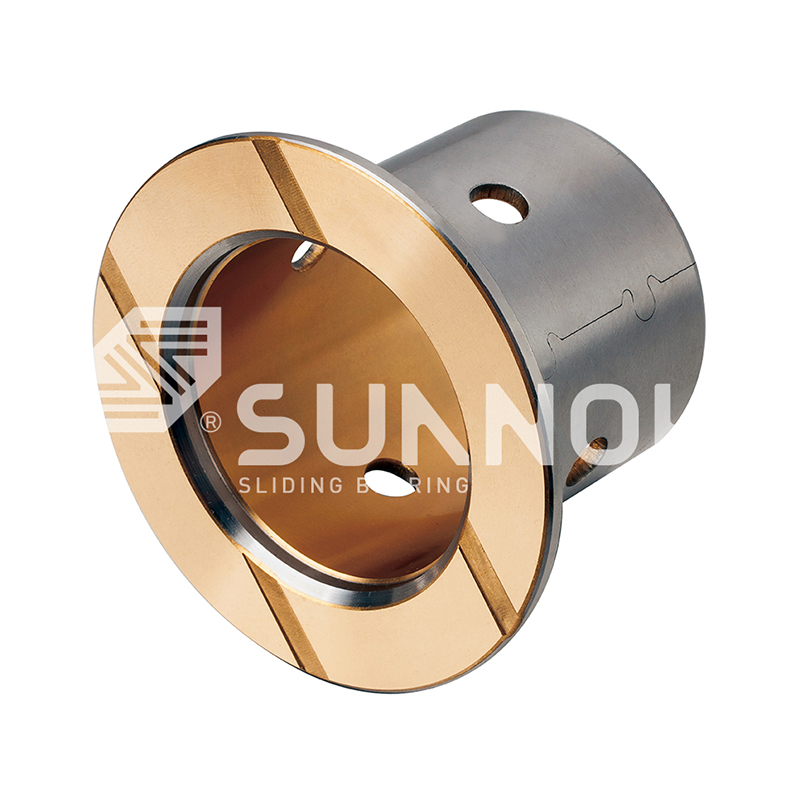 JF-800バイメタルベアリング JF-800F標準メトリックフランジベアリング
ブロンズブッシュの問題と解決策: 摩耗、焼き付き、腐食、取り付けの修正
業界のニュース-射出成形金型の青銅製ガイド ブッシュが、11 週間の使用後に故障しました。メンテナンス作業員は、軸方向に深い切り込み跡、荷重がかかる部分の端が丸まっていること、およびグリースフィッティングに閉じ込められた金属粒子を発見しました。交換部品は安かったので、生産の停止、やり直し、技術者の時間はブッシュの価格の 5 倍近くかかりました。青銅製ブッシングの故障が偶発的に発生することはほとんどありません。これらは識別可能なパターンに従っており、各パターンには実際的な修正があります。
青銅製ブッシングは、摩耗、焼付きおよびかじり、疲労亀裂、腐食、取り付けまたは公差エラーという 5 つの繰り返しパターンで故障します。目に見える症状と根本原因を突き合わせれば、通常は緊急シャットダウンを待たずに、次回の定期メンテナンス時間帯に問題を解決できます。
ブロンズブッシュの最も一般的な 5 つの故障モード
青銅製ブッシングの故障は 5 つのカテゴリに分類され、産業機器の早期故障の最大の割合を占めるのは汚染による摩耗です。
青銅ブッシュは、回転または往復運動するシャフトを支持するためにハウジングに圧入された円筒形の滑り軸受です。自己潤滑バージョンでは、通常グラファイトまたは独自の化合物である固体潤滑剤プラグが軸受壁に埋め込まれており、動作中にシャフト表面に膜を転写します。
| 故障モード | 初期症状 | 根本原因 | 最速のソリューション |
| 摩耗 | 傷のあるシャフト、粗いボア、油中の金属粒子 | 汚れ、シャフトが柔らかい、シール不良 | キャビティをシールし、シャフトを HRC 45 ~ 55 に硬化します。 |
| 焼き付きまたはかじり | きしみ、固着、溶接パッチ | 潤滑膜の崩壊、PV の過負荷、クリアランスの狭さ | 固体潤滑剤内蔵材を使用、オープンクリアランス |
| 疲労亀裂 | 負荷領域の細かい亀裂または剥離 | 周期的過負荷、エッジローディング、薄肉 | バッキングを強化し、壁の厚さを増し、エッジを揃えます |
| 腐食 | 緑色または黒色の堆積物、穴あき、緩み | 湿気、冷却剤、攻撃的な化学物質 | 耐久性のある合金を選択し、ハウジングを密閉します |
| 公差または取り付けエラー | 熱間走行、バインディング、シャフト振動 | 過度の圧入、穴の損傷、芯ズレ | H7-h6 フィットを適用し、校正されたツールでリーミングし、位置を合わせます |
経験則: 青銅製ブッシュが早期に故障した場合は、材質のせいにする前に、汚染、潤滑の故障、または取り付けの欠陥を疑ってください。
摩耗: 汚染が真の原因です
摩耗は青銅製ブッシングの早期故障の主な原因であり、摩耗メカニズムはブッシングの素材そのものではなく、シャフトと環境に起因します。
浮遊砂、溶接スパッタ、機械加工の切り粉などの 5 ~ 50 マイクロメートルの範囲の硬い粒子は、ベアリングの隙間に入り込み、柔らかい青銅の中に埋め込まれます。埋め込まれた粒子がシャフトの表面を削り、損傷したシャフトがブッシュに対するヤスリの役割を果たします。 HRC 40 未満の柔らかいシャフトは、シャフト自身の破片をクリアランスに落とすため、サイクルが加速されます。
- 環境が汚れている場合は、ゴム製リップシールまたはフェルトワイパーを使用してベアリングキャビティをシールします。
- シャフト表面硬度をHRC45~55に高め、研削仕上げRa0.4~0.8μm。
- 正圧のオイルまたはグリースの供給を使用して、粒子が埋め込まれる前に洗い流します。
- 湿った環境またはスラリー環境では、密閉された青銅ブッシング設計を取り付けてください。
粉塵の多い鋳物工場、破砕機、建設機械の場合、 FB090 ブロンズラップベアリング 強力なブロンズシェルとグラファイト潤滑層を組み合わせ、従来のグリースが洗い流されても安定した転写膜を維持します。
 卸売FB090ブロンズラップベアリング |自己潤滑ブッシュおよびスリーブの供給品 Zhejiang Shuangnuo Bearing Technology Co., Ltd. は中国 FB090 ブロンズ ラップ ベアリング |自己潤滑ブッシュおよびスリーブのサプライヤー、コンプ... 製品を見る→
38% 初期のブッシュ故障の痕跡は摩耗によるものです
HRC 45 汚れた環境向けの最小シャフト硬度
5~50 ミクロンの粒子範囲が三体摩耗を引き起こす
実際的な結論は、シャフトの硬度を向上させ、ベアリングポケットを密閉することにより、通常、ブッシングの材質を変更することなく、ブッシングの寿命を 2 ~ 3 倍に延長するというものです。
焼き付きとかじり:潤滑皮膜が崩れるとき
焼き付きは、シャフトとブッシュの間の潤滑膜が局所的な高い圧力や高い滑り速度によって破壊され、金属と金属が直接接触することで発生します。
通常、最初の兆候は甲高い鳴き声であり、その後、シャフトが突き刺さったり、ぎくしゃくした動きで解放されたりします。数分以内に局所的な温度が上昇し、微細な溶接が形成されて剥がれ、ブッシングの表面が引き裂かれた金属のネットワークになります。通常のトリガーは、材料制限を超える PV 負荷です。 PV は、N/mm² 単位の比圧力に m/s 単位の滑り速度を乗じたものに等しくなります。
外部のオイルまたはグリースに依存するプレーン青銅ブッシングは、油膜が失われると、実用的な連続 PV 限界が 0.5 N/mm² m/s 近くになります。埋め込まれたグラファイトブロンズブッシングは、プラグが潤滑転写フィルムを絶えず放出するため、乾燥状態で約 2.5 N/mm² m/s で連続的に動作します。の JDB650固体潤滑真鍮ブッシュ Zhejiang Shuangnuo Bearing Technology Co., Ltd. の製品は、このカテゴリの代表的な製品です。
 卸売 JDB650 自己潤滑真鍮ブッシュ オイルレス ベアリング サプライヤー、コンプ Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国 JDB650 自己潤滑真鍮ブッシュ オイルレス ベアリングのサプライヤー、会社であり、私たちは... 製品を見る→
| 状態 | 普通の青銅、給油式 | ブロンズ、固体潤滑剤プラグ付き |
| 連続PV機能 | 石油供給によって制限されます。約0.5N/mm²・m/s(フィルムロス時) | 乾燥時最大約 2.5 N/mm² m/s |
| 始動時の摩擦 | 油膜が形成されるまで高温 | 低転写フィルムがすぐに形成される |
| オイル供給要件 | 継続的、ポンプまたはフィードが失われた場合に故障のリスクあり | なし |
| 動作温度 | オイルの酸化により制限されます (通常は 120°C 未満) | グラファイトプラグ使用時は約300℃まで |
実際の負荷と速度を比較して確認してください。 自己潤滑軸受の PV 制限 やむを得ず限界潤滑を必要とする場合には、材質を選定する前にすきまを0.02~0.05mm大きくしてください。
実際的な結論は、継続的なオイル供給が保証できない場合は、固体潤滑剤が埋め込まれた青銅製ブッシュに移行することで、焼き付きの最大の原因を取り除くことができるということです。
疲労、腐食、および公差エラー
摩耗と焼き付き以外にも、疲労亀裂、腐食、取り付けまたは公差エラーという 3 つの比較的静かな故障経路が青銅製ブッシングの残りの問題の原因となります。
疲労亀裂
合金の耐久限界を超える反復荷重が繰り返されると、表面下に亀裂が発生し、亀裂が成長してフレークとして発生します。傾斜したシャフトと薄すぎる耐力壁によるエッジ荷重により、プロセスが加速されます。
大きな負荷がかかる関節点では、より厚い壁を備えた固体鋳造ブロンズブッシュが負荷をより広い領域に分散します。の JDB600 鋳造ブロンズベアリング 低摩擦よりも耐疲労性が重要なプレス、掘削機のリンケージ、製鉄所の設備に使用されます。
 卸売 JDB-600 鋳造自己潤滑ブロンズ ガイド ブッシュ ベアリング サプライヤー、 Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国 JDB-600 鋳造自己潤滑青銅製ガイド ブッシュ ベアリングのサプライヤー、会社、会社です。 製品を見る→
腐食
冷却剤、酸性凝縮水、海水飛沫、さらには停滞した湿気も銅合金を攻撃します。真鍮は特に脱亜鉛しやすく、多孔質の銅スポンジが残ります。錫青銅は希酸に対する耐性が高く、海水や塩化物にさらされる場合にはアルミニウム青銅が推奨されます。
許容誤差と取り付けエラー
過度の圧入は、取り付け後にブッシュの穴を縮め、管理すきまがゼロになります。サイズが小さかったり磨耗した工具でリーミングすると、表面が裂けてベアリングが破損します。ハウジングのボアの角度のずれにより、一方の端に荷重が集中し、局所的な摩耗パターンが発生します。
| 軸径 | 推奨直径すきま |
| 6~10mm | 0.02~0.04mm |
| 10~50mm | 0.04~0.09mm |
| 50~120mm | 0.09~0.15mm |
| 120~250mm | 0.15~0.25mm |
ボアの準備から最終リーミングまでの完全な圧入手順については、当社の オイルレスブロンズブッシュの公差と取り付けガイド .
実際的な結論は、プレス前だけでなく、プレス後のクリアランスも測定することです。図面上では正しく見えるクリアランスでも、ブッシュが小さめのハウジングに押し込まれると消えることがあります。
10 分間の検査で根本原因を診断
摩耗面、シャフトの状態、クリアランスの測定値を調べることで、青銅製ブッシュの故障の根本原因を 10 分以内に特定できます。
下の横棒グラフは、工業用青銅ブッシュの現場保守記録に見られる根本原因の典型的な分布を示しています。
- 摩耗したボアを測定し、元のボアと比較します。均一な過大サイズは磨耗または腐食を示し、局所的な拡大は位置ずれを示します。
- シャフトを検査します。傷のある表面は汚れを意味し、青みがかった研磨面は過熱を意味し、磨耗したブッシングを伴う手付かずの仕上げはハウジングまたはアライメントの欠陥を示します。
- ブッシュの裏側を確認してください。外径にフレッティングマークがある場合は、ハウジングのボアが曲がっているか、圧入が軽すぎることを意味します。
- 油の残留物を調べます。焦げた臭いはフィルムの崩壊を示し、緑と青の色合いは腐食活動を示します。
交換後に同じ症状で故障が再発する場合は、材料グレードではなく潤滑方法を変更する必要があることを示す強い兆候です。私たちの 自己潤滑性青銅ブッシュを長寿命化するためのメンテナンスのヒント 最初の障害発生後に推奨される検査間隔と手順について説明します。
繰り返される故障に対する最も賢明な解決策は、ブッシュだけでなく潤滑システムを変更することです。外部潤滑のプレーンブロンズブッシュから自己潤滑バージョンに移行すると、現場での故障の最も一般的な原因が取り除かれます。
よくある質問
ブロンズブッシングが摩耗または過負荷によって故障したかどうかを確認するにはどうすればよいですか?
均一に拡大されたボアに細かい軸方向の傷がある場合は、摩耗が発生していることを示します。局所的な裂け目、剥離、または楕円形の穴は、過負荷または位置ずれを示します。グリース中の微細な金属粉は通常の摩耗の典型的な症状ですが、油の焦げた臭いとともに移動する大きな破片は焼き付きを示します。
青銅ブッシュにはどのくらいのクリアランスが必要ですか?
一般的な産業用途では、より小さいシャフトの場合はシャフト直径の約 0.01 パーセントを使用し、120 mm を超えるシャフトでは 0.10 パーセントに向かって増加します。正確な値は、材質、負荷、速度、温度によって異なります。表 3 に、青銅ブッシングの一般的な開始範囲を示します。
同じハウジング内で、自己潤滑性の青銅製ブッシュをグリース潤滑式のブッシュと置き換えることはできますか?
ほとんどの場合、はい。ハウジングのボアとシャフトの仕上げ要件はほぼ同じで、自己潤滑バージョンではグリース ライン、フィッティング、定期的な再潤滑が不要です。取り付ける前に、実際の負荷および速度に対して交換品の PV 定格を確認してください。
青銅製ブッシュはどのくらいの頻度で検査する必要がありますか?
継続的な工業運転の場合は、予定されたオイル交換ごと、または 2,000 ~ 4,000 運転時間ごとのいずれか早い方で検査してください。汚染された環境または高温の環境では、その間隔を半分に減らします。
青銅製ブッシュが同じ症状で 2 回故障した場合は、アセンブリを再設計する前に、摩耗パターン、クリアランス測定値、およびシャフトの状態を文書化してください。これら 3 つのデータ ポイントは、どのデータシートよりも早く、正しい材料と潤滑ソリューションを示します。
お問い合わせ //
質問がありますか?連絡してください!
Zhejiang Shuangnuo Bearing Technology Co.、Ltd。 さまざまな自己潤滑銅合金ブッシングベアリング製品の生産を専門としています
クイックリンク
関連製品
接触
- 追加: No. 69、ティンヤオイーストロード、ガンヤオタウン工業地帯、江山郡、中国、江西郡
- 電話: +86-15957371801
- ファックス: +86-0573-84038630
- メール:
© 2024 Zhejiang Shuangnuo Bearing Technology Co.、Ltd。
カスタム自己潤滑銅合金ベアリング
