-
 JDB固体潤滑ベアリング JDB650 自己潤滑真鍮ブッシュ オイルレスベアリング
-
 JDB固体潤滑ベアリング JTW 固体潤滑剤グラファイトオイルレス青銅スラストワッシャーベアリング
-
-
 JDB-600キャスティングブロンズベアリング JDB-600 内部スパイラル油溝付き青銅ブッシュ、錫青銅油溝ブッシュ
-
 SF-1 oillessベアリング SF-2 DX 境界潤滑ブッシュ、スチールバック POM 複合分割滑り軸受
-
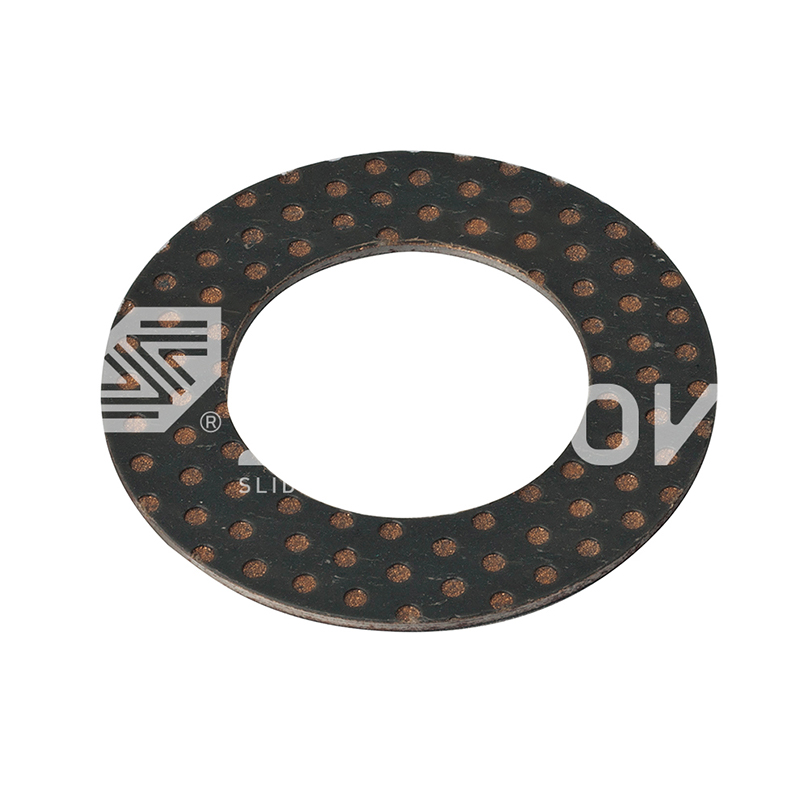 SF-2境界潤滑ベアリング SF-2WC標準メトリック自己潤滑化合物スラストワッシャースライドワッシャー
-
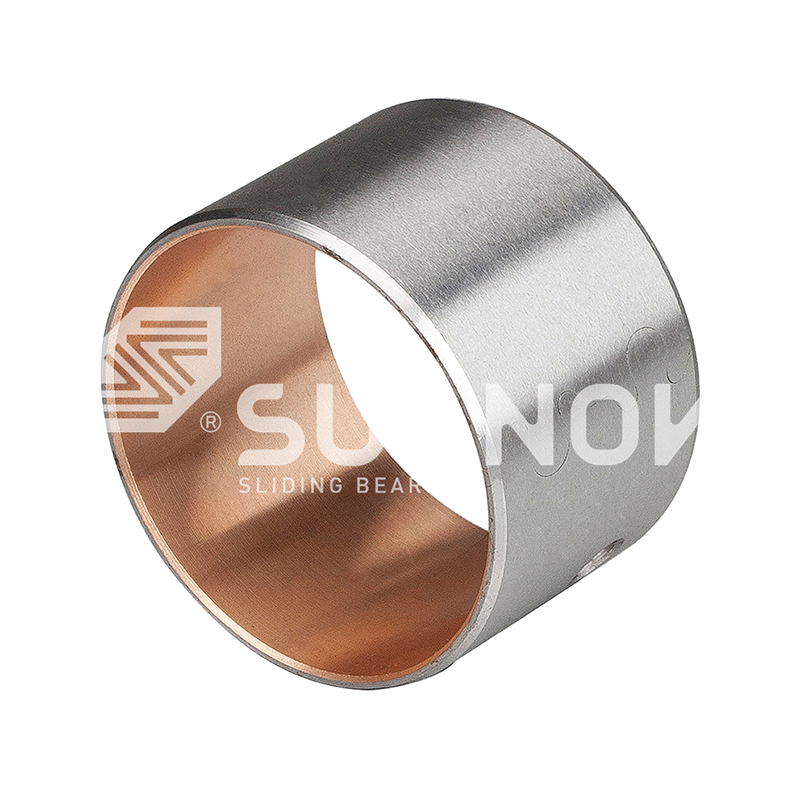 JF-800バイメタルベアリング JF-700バイメタルベアリングヘビーデューティ自己潤滑スリーブブッシング
-
 FB090ブロンズラップベアリング FB092ブロンズラップベアリング
金型および射出成形機用の自己潤滑軸受の選び方
業界のニュース-毎分 25 ショットの速度でサイクルする射出成形金型は、エジェクター ピンをガイド ブッシュ内で 1 時間に 1,000 回以上動かします。 550 トンのプレス機では、これらのブッシュは 15 ~ 30 MPa の局所的な表面圧力に耐え、60 ~ 120°C の金型温度で稼働し、組み立て後にグリースが付着することはありません。金型および射出成形機用の自己潤滑ベアリングを選択するには、工具の寿命の間、ブッシングが独自の潤滑を提供する必要があることを受け入れることから始まります。
自己潤滑ベアリングは、固体潤滑剤 (通常はグラファイト、PTFE、または金属硫化物) を銅合金または鋼で裏打ちされたマトリックスに埋め込んだ滑りベアリングで、耐用年数の間、外部のオイルやグリースなしで動作するように設計されています。
選択プロセスは、荷重と PV 値、温度、シャフトと公差の規格、モーション タイプ、および取り付けの実用性の 5 つのチェックリストから構成されます。金型の故障のほとんどは、スキップされたパラメータ (通常は負荷) に遡ります。
負荷と PV 値を最初に一致させる
最初の選択ゲートは負荷容量と PV 値です。これは、金型の残りの部分がどれほど適切に設計されていても、局所的な表面圧力に耐えられないガイド ブッシュは故障するためです。
PV 定格は、圧力 (MPa) に滑り速度 (メートル/秒) を掛けたものです。モールド ガイドの位置はゆっくりと (通常は 0.05 ~ 0.3 m/s) 実行されるため、圧力が計算の大半を占めます。高充填部品のエジェクター ピンにかかる局所的な表面圧力は 20 ~ 50 MPa に達する場合があり、これは単純なポリマー ブッシングの限界をはるかに超えています。グラファイトプラグを備えた鋳造銅合金は、青銅のマトリックスが負荷を支え、グラファイトが継続的な潤滑を提供するため、この組み合わせに対応します。
金型で使用される 4 つの主要なベアリング ファミリの一般的な静荷重制限を比較します。
シリーズ別代表静荷重容量
JDB キャストブロンズ 250MPa
JFバイメタル 200MPa
SF1 PTFEブロンズ 140MPa
FB090 ラッピング済み 120MPa
値は標準グレードの一般的な静荷重容量です。選択した合金の材料試験レポートと照合してください。
エジェクターとガイドの位置は鋳造ブロンズがデフォルトです。の JDB固体潤滑軸受の転写膜機構 は、このファミリーが低速で高圧の金型用途で優れたパフォーマンスを発揮する理由を説明しています。
250MPa 静的耐荷重、JDB 鋳造ブロンズ
2.5MPa・m/s 空運転時のPV制限
300℃ 最高使用温度
温度と化学物質への曝露を確認する
2 番目のゲートは温度です。固体潤滑剤と軸受マトリックスにはそれぞれ、どのシリーズを指定しても安全であるかを決定する定義済みの熱制限があるためです。
樹脂の選択により金型温度が設定されます。
- 汎用樹脂:金型温度40~80℃。
- エンジニアリングプラスチック:金型温度80~120℃。
- ホットランナーおよびバルブゲート領域: ベアリングシートは 150 ~ 200°C です。
PTFE ベースの SF1 ベアリングは連続約 250°C まで定格内に留まりますが、グラファイトが埋め込まれたブロンズグレードは 300°C 以上でも潤滑膜を維持します。
グラファイトは 450 ℃以下ではあまり酸化しないのに対し、PTFE は 260 ℃付近で荷重サポートを失い始めるため、200 ℃を超えるとグラファイト埋め込みブロンズは PTFE ベースのベアリングよりも長持ちします。
化学物質への曝露も重要です。オペレーターがガイド ピラーを溶剤で拭く場合、または洗浄がスケジュールの一部である場合の成形セルでは、洗浄剤が開いたエッジから固体潤滑剤を洗い流すことができないように、ステンレス鋼または密閉タイプを注文してください。
シャフトの硬度、仕上げ、公差の基準を確認する
3 番目のゲートはトライボロジーの組み合わせです。ベアリングの品質は、ベアリングに接触するシャフトと同等であり、寸法クラスは製造現場で使用される金型の標準に一致する必要があるからです。
エジェクターピンおよびガイドピラーのシャフト硬度は45~55HRCとしてください。 40 HRC 未満では、ブロンズに埋め込まれた硬いグラファイト粒子が柔らかいシャフト上のヤスリのように機能します。表面仕上げは Ra 0.4 ~ 0.8 ミクロンである必要があります。仕上げが粗いと、転写フィルムが削り取られてしまいます。鏡面仕上げではフィルムに何も接着しません。クロムメッキまたは窒化処理されたエジェクタピンは、自動車金型における JDB ガイドベアリングの標準的な組み合わせです。
自動車ツーリングの場合は、NAAMS 標準と同じフォームフィット機能を備えたガイド ベアリングを注文してください。
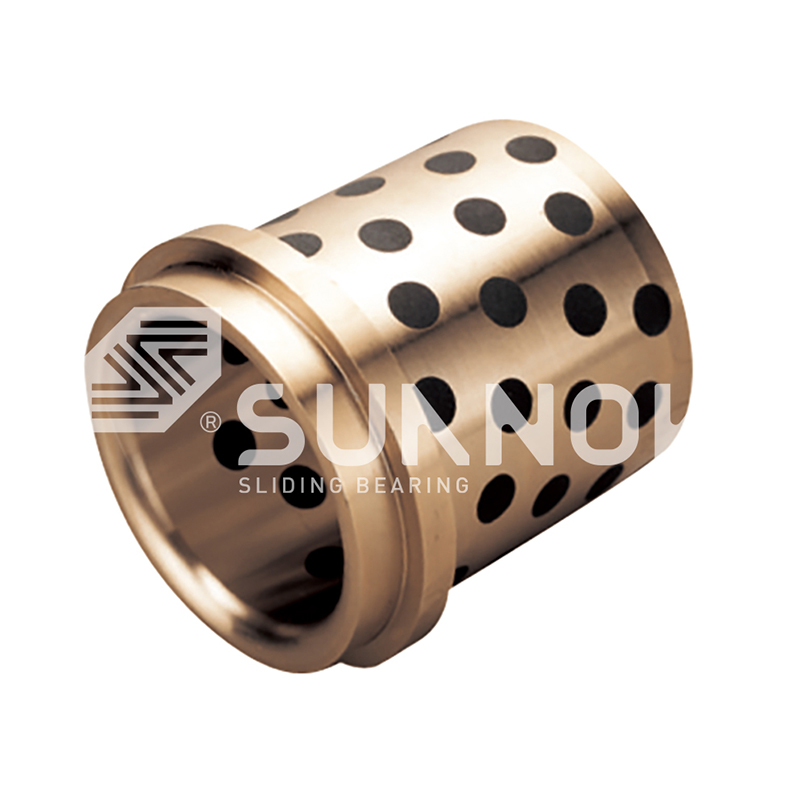 NAAMS フォームフィットを備えたデュアル フランジ グラファイトプラグ付きブロンズ ブッシング このデュアル フランジ ブロンズ ブッシングは NAAMS ツーリング標準に適合し、追加のハードウェアを使用せずに双方向の軸方向の位置決めを提供します。グラファイトプラグにより、重負荷下でもメンテナンスフリーの動作が可能となり、自動車用ダイガイドの直接の代替品となります。 製品を見る→
ヨーロッパの機械の場合は、DIN 9834 プロファイルを使用し、メートル フランジ付きバージョン (JFB650、JFBB) はスルーホール取り付けをカバーします。
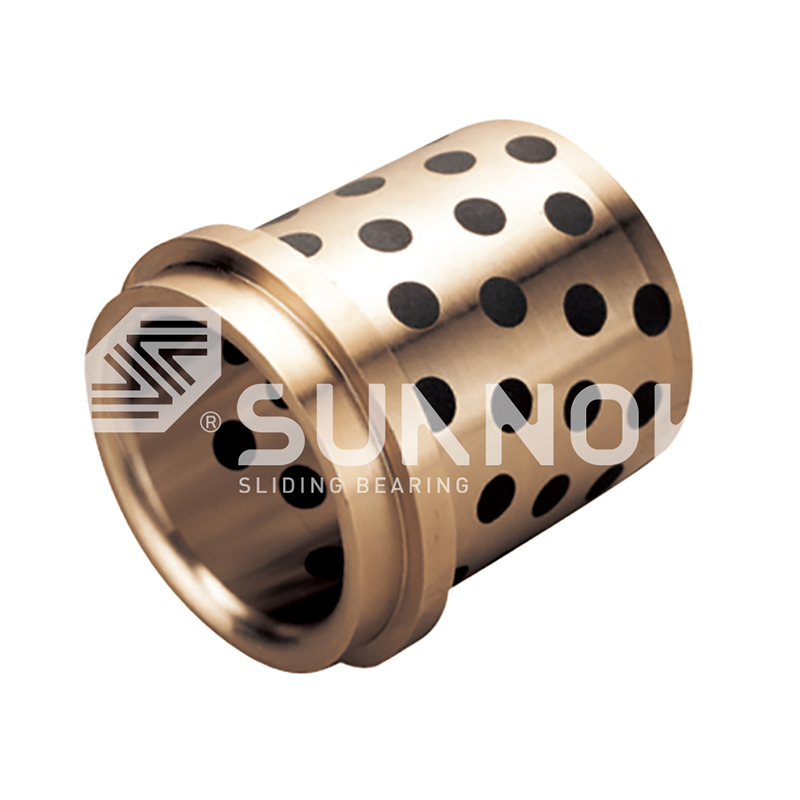 DIN 9834 に準拠したメンテナンスフリーの真鍮製カラー ブッシュ、グラファイト インサート付き この DIN 9834 カラー ブッシュは、ヨーロッパのプレス ツールに確実な軸方向の位置を提供します。グラファイトインサートを備えた真ちゅう製の本体は外部潤滑なしで動作し、カラーにより取り付けが簡単になります。H7 ハウジングのフィット感とプレス力の制限を確認するだけで済みます。 製品を見る→
| ポジション | シャフト硬度 | 表面仕上げ | 推奨シリーズ |
| エジェクタガイドピン | 50~55HRC | Ra0.4ミクロン | JEGB / ジョスグ |
| ガイドピラー | 45~50HRC | Ra0.6ミクロン | GB61 / DIN 9834 |
| スライドウェアプレート | 最小 45 HRC | Ra0.8ミクロン | JESW / JPBW |
| 油圧エジェクタロッド | 55~60HRC | Ra0.4ミクロン | SF1D |
ハウジングを加工する前に、実際のピン径に対するベアリング内径の公差を確認してください。 0.02 mm の干渉エラーは、最初の 100 サイクル以内にエジェクタの固着として現れます。
Zhejiang Shuangnuo Bearing Technology Co., Ltd. に注文すると、材料試験報告書でバッチごとに合金グレードと機械的特性が確認されます。
シリーズをモーションプロファイルに一致させる
4 番目のゲートはモーション タイプです。これは、エジェクタ ストローク、ガイド ピラー、スライド レール、および油圧エジェクタによって、圧力と速度の非常に異なる組み合わせが適用されるためです。
エジェクタ機構は、金型内で最も負荷が高く、速度が最も遅い位置です。 JEGB および JEGBK エジェクター ガイド ベアリングは、グラファイト プラグ付きの鋳造青銅を使用し、エジェクター プレート アセンブリに適合するように機械加工されています。
 金型および自動化用のソリッドグラファイトを使用したセンターフランジ青銅ブッシュ エジェクター機構と自動化向けに設計されたこのセンターフランジブッシュは、単一点の軸方向基準を提供し、グラファイトインサートが高い静荷重と低速スライドに対応します。無給油で面圧が20MPaを超える箇所に適します。 製品を見る→
グラファイトプラグ付き鋳造青銅 (JDB)
面圧が 20 MPa を超える、0.3 m/s 未満で動作するエジェクタ ピン、ガイド ピラー、ウェア プレート用に選択してください。グラファイト転写フィルムが形成されると、高い静荷重、高温耐性、低摩擦が得られます。
PTFE-ブロンズ/スチール (SF1)
油圧エジェクター ロッド、ギア ポンプ シャフト、0.3 m/s を超える速度で動作するスライドなど、より高速で軽量な位置を選択します。摩擦が低くなり、動作音が静かになりますが、250°C の連続温度制限を確認してください。
経験則: 20 MPa を超える圧力で 0.3 m/s 未満は JDB の領域です。軽負荷で 0.3 m/s 以上は SF1 の領域です。重い振動油圧力には、JF バイメタル スチール バック シリーズが必要です。
加工・取付・メンテナンス内容の確認
5 番目のゲートは実用的です。ブッシングがハウジングに機械加工され、エッジを損傷することなく取り付けられ、定期的な金型メンテナンス中に検査できることを確認します。
鋳造ブロンズグレードの機械加工は良好です。つまり、ハウジング自体を溶接または修理した後、正確なハウジング公差に合わせてボアを仕上げることができます。このワークフローでは、あらゆる金型または成形機に対して繰り返し可能な選択決定が行われます。
- デューティ サイクル (1 分あたりのストローク、ストローク長、年間の動作時間) を定義します。
- 軸受座の最大面圧と滑り速度を計算します。
- 金型の表面温度ではなく、ベアリング位置の最も高温の持続温度を記録します。
- シャフトの硬度、表面仕上げ、公差規格をメートル法、NAAMS、または DIN で指定します。
- ベアリングのシリーズと形状を選択します: 円筒形、フランジ付き、スラストワッシャー、または摩耗プレート。
- 生産前に加工代を確認し、材料試験報告書を請求してください。
これらのベアリングは設計上メンテナンスフリーですが、相手シャフトはメンテナンスフリーではありません。定期メンテナンス期間ごとにシャフトに傷や錆がないか検査し、研磨粉を拭き取り、ランニング クリアランスが元の摩耗限界に達したらブッシュを交換してください。グリスが埋め込まれたグラファイトベアリングをグリースで再潤滑するのは通常間違いです。グリースは金型の粉塵を引き寄せ、摩擦領域を変化させ、グラファイト転写膜の形成を妨げるためです。リクエストに応じて、材料組成と機械的特性をカバーするサードパーティのテストレポートを入手できます。
よくある質問
エジェクタガイドピンに最適な自己潤滑ベアリングはどれですか?
エジェクタ ピンは速度が遅く、高圧で高温であるため、JEGB、JEGBK、JOSG などの JDB 鋳造ブロンズ エジェクタ ガイド ベアリングが標準的な選択肢です。グラファイトプラグは連続的な転写フィルムを提供し、ブロンズマトリックスは負荷を支えます。
自己潤滑ベアリングに必要なシャフト硬度はどれくらいですか?
45~55HRC、表面仕上げRa0.4~0.8ミクロンをご指定ください。柔らかいシャフトは硬いグラファイト粒子によって切断され、粗い表面により転写フィルムの接着が妨げられます。
これらのベアリングは完全にドライで動作できますか?
はい。埋め込まれた固体潤滑剤が潤滑システムです。ベアリングは、運転の最初の数時間でシャフト上に転写膜を形成し、その後は乾燥運転が正常になります。サプライヤーがハイブリッド潤滑バージョンを指定しない限り、グリースを追加しないでください。
自己潤滑ガイドベアリングの寿命はどれくらいですか?
20 MPa および 0.1 m/s では、JDB ガイド ブッシュは通常、クリアランスが許容範囲を超えるまでに 10,000 動作時間を超えます。圧力と速度の積を 2.5 MPa m/s 未満に保ち、定期メンテナンス時にシャフトのクリアランスを監視します。
JDB、SF1、JF、および FB090 ファミリの完全な概要については、以下を比較してください。 自己潤滑ベアリングのカタログ .
お問い合わせ //
質問がありますか?連絡してください!
Zhejiang Shuangnuo Bearing Technology Co.、Ltd。 さまざまな自己潤滑銅合金ブッシングベアリング製品の生産を専門としています
クイックリンク
関連製品
接触
- 追加: No. 69、ティンヤオイーストロード、ガンヤオタウン工業地帯、江山郡、中国、江西郡
- 電話: +86-15957371801
- ファックス: +86-0573-84038630
- メール:
© 2024 Zhejiang Shuangnuo Bearing Technology Co.、Ltd。
カスタム自己潤滑銅合金ベアリング
