-
 JDB固体潤滑ベアリング JDB650 自己潤滑真鍮ブッシュ オイルレスベアリング
-
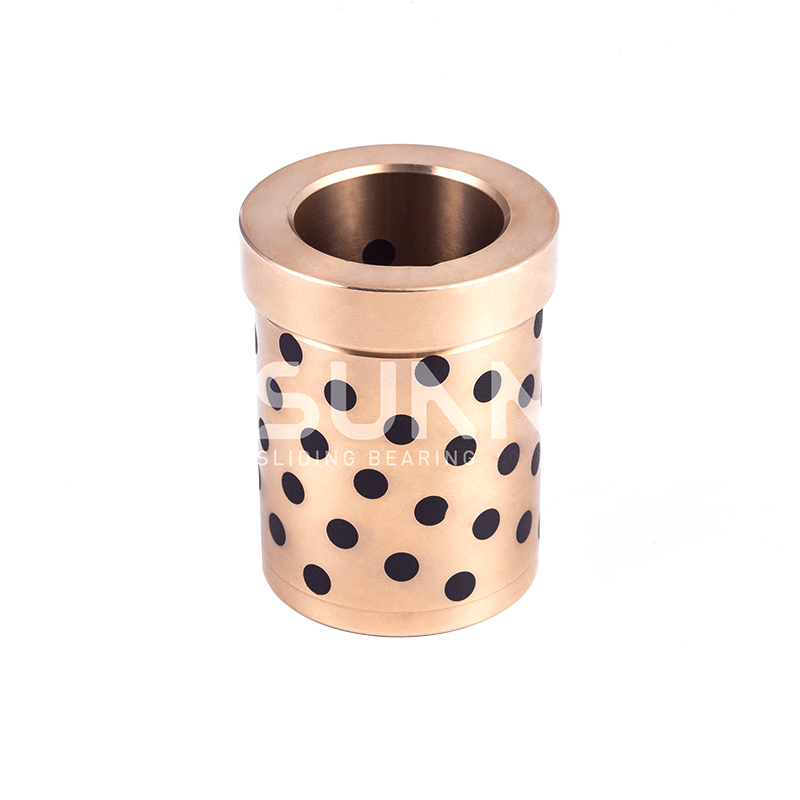 JDB固体潤滑ベアリング 丸型自己潤滑 JOST オイルレス真鍮フランジ ガイド ベアリング ブッシュ
-
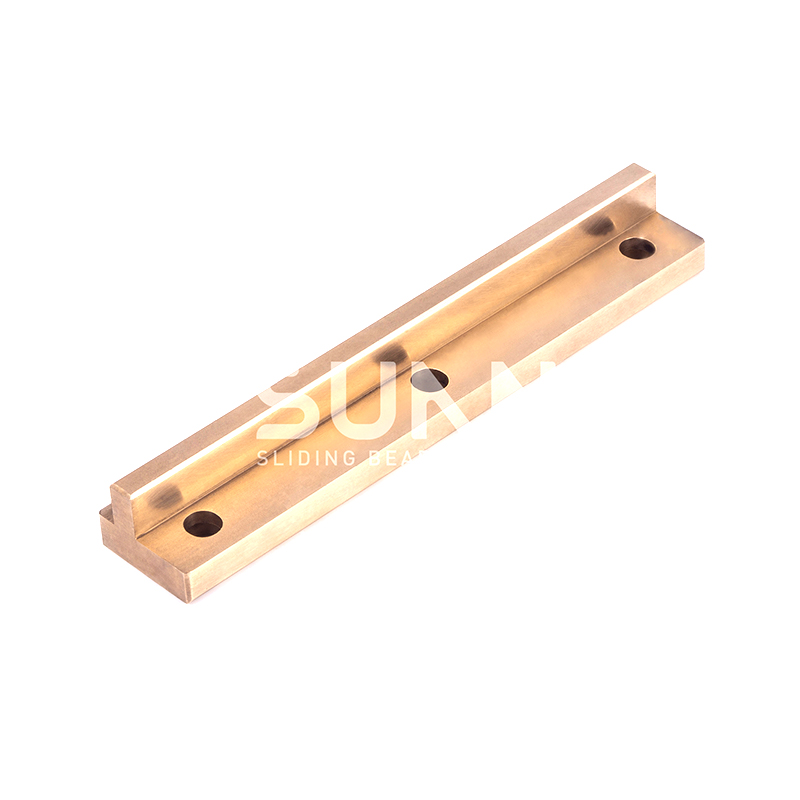 JDB固体潤滑ベアリング Tスロットガイド自己潤滑青銅スライドプレート、JSOL埋込青銅オイルレスウェアプレート
-
 オイル保持バイメタリックベアリング フランジ形自己潤滑複合ブッシュ 無給油フランジ形ブッシュ 200#F
-
 SF-1 oillessベアリング SF-1S自己潤滑ステンレス鋼ブッシングベアリング - メンテナンスフリー、高温使用
-
 SF-1 oillessベアリング SF-1 WC標準メトリックスラストワッシャー|低摩擦、高負荷ベアリング
-
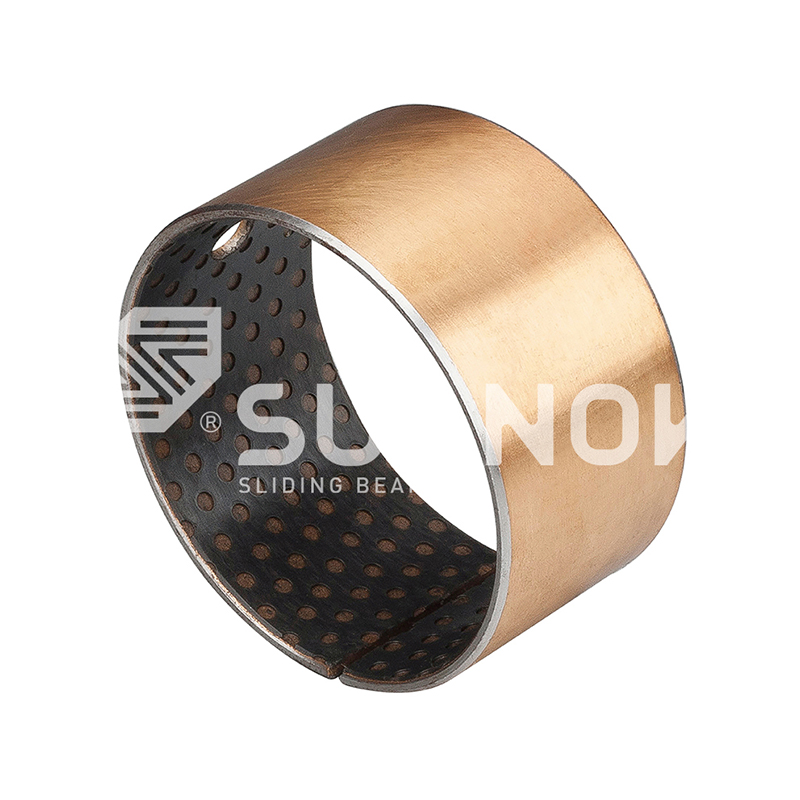 SF-2境界潤滑ベアリング SF-2境界自己潤滑油性オアレススライドブッシングベアリング、鉛のない境界ブッシュ
-
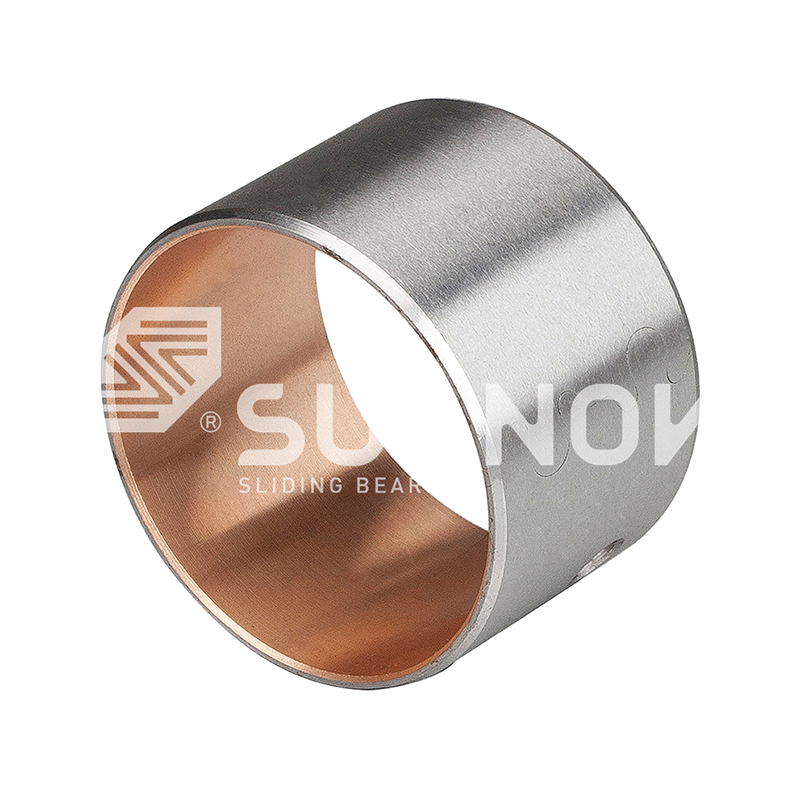 JF-800バイメタルベアリング JF-700バイメタルベアリングヘビーデューティ自己潤滑スリーブブッシング
ブロンズブッシュ製造の品質基準: 材料、公差、および試験
業界のニュース-メンテナンス エンジニアが 50 個の交換用青銅製ブッシュを生産プレスに取り付けてから 3 か月後、そのうちの 3 分の 1 近くが稼働から外されなければなりませんでした。ボア表面には傷があり、いくつかのボアは指定された H8 公差を超えて楕円化しており、いくつかのブッシュはシャフトに完全に固着していました。発注書には C93200 錫ブロンズが必要でした。納入された部品は低錫黄銅で、サプライヤーが技術的な検討を行わずに代替したものでした。
このシナリオは必要以上に一般的です。これは、ブロンズブッシュ製造の品質基準が生産規律ではなく書類として扱われる場合に起こります。信頼できるブロンズブッシングは、証明書や研磨された表面によって定義されるのではなく、管理された材料化学、健全な鋳造手法、精密な機械加工、およびあらゆる段階での検証によって定義されます。 1 つのリンクが切断されると、予測可能なパフォーマンスは推測のものになります。
この記事では、信頼できるブッシングと初期故障を分ける基準、つまり合金の化学、プロセス制御、公差、テスト、および性能ベンチマークについて説明します。
高品質のブロンズブッシュとは何ですか?
高品質のブロンズブッシュは、一貫して以下の機能を提供します。
- 意図した負荷、速度、環境に合わせた正しい材料化学
- 構造的に健全で、気孔、収縮、非金属介在物がない
- 規定のはめあい、すきまに適合する寸法精度
- 規定の圧力速度 (PV) 条件下での予測可能な摩耗寿命
- 原料溶解物や検査記録までのトレーサビリティ
これらの属性は測定可能です。 ASTM B505、ISO 4382-1、GB/T 1176 などの参照規格は、鋳造銅合金の最小組成と特性を設定しています。本格的なメーカーは、これらをベースラインとして扱い、より厳しい内部制限に合わせて管理します。実際的な問題は、サプライヤーが規格を引用できるかどうかではなく、バッチごとに準拠を実証できるかどうかです。
材料組成と合金グレード
化学は、硬さ、耐摩耗性、耐食性、埋め込み性、疲労強度など、青銅ブッシングのほぼすべての使用特性を決定します。 3 つの合金ファミリーがブッシング用途の大部分をカバーします。
錫青銅
C93200、C93700、C90700 などの錫青銅は、優れた耐摩耗性と優れた適合性および埋め込み性を兼ね備えています。 6 ~ 11% の範囲の錫含有量は硬度を高め、付着傾向を軽減します。一方、鉛の添加により機械加工性と緊急走行特性が向上します。これらの合金は一般的な機械のブッシュのデフォルトの選択であり、錫含有量の偏差が早期故障の最も一般的な原因です。
アルミニウム青銅
C95400 や C86300 などのアルミニウム青銅は、強度が大幅に高く、衝撃や衝撃荷重に対する耐性が優れています。 9 ~ 14% の範囲のアルミニウムは、多くの場合鉄やニッケルと混合され、粒子構造を微細化し、硬くて耐摩耗性の表面を作り出します。これらは、適合性よりも耐荷重が重要な重機、建設機械、鉱山用途に適しています。
真鍮と鉛フリーの代替品
黄銅はコストが低く、機械加工が容易なため、大量生産、中程度の負荷の用途に魅力的です。の JDB650 黄銅系自己潤滑ブッシュ は一例です。真鍮のマトリックスが圧縮荷重を支え、埋め込まれたグラファイト プラグが境界潤滑を担当します。食品加工や環境コンプライアンスのシナリオでは鉛フリーの代替品が必須となり、合金の選択と試験要件の両方が変化しています。どのような家族であっても、品質基準は同じです。 納品された部品は指定されたグレードと一致する必要があります 。錫青銅と黄銅の軸受合金を比較すると、これらの違いが耐用年数にどのように反映されるかがわかります。
 卸売 JDB650 自己潤滑真鍮ブッシュ オイルレス ベアリング サプライヤー、コンプ Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国 JDB650 自己潤滑真鍮ブッシュ オイルレス ベアリングのサプライヤー、会社であり、私たちは... 製品を見る→
製造工程基準
鋳造方法は、ブロンズブッシュの密度、粒子構造、健全性に直接影響します。 4 つの生産ルートが主流であり、それぞれに明確な品質特性があります。
遠心鋳造
遠心鋳造では、溶融した青銅を回転する鋳型に流し込むことで、緻密なリングと厚肉のブッシュを製造します。遠心力によりガスや介在物が内径に向かって移動し、そこで機械加工によって除去されます。回転速度と注入温度は厳密に制御する必要があります。回転速度が遅すぎると気孔が残り、速度が高すぎると合金の偏析が発生します。
連続鋳造
連続鋳造では、水冷ダイを通して固化した青銅を引き出し、細かく均一な粒子構造と最小限の収縮気孔を備えた棒材を製造します。バーの全長にわたって一貫した機械的特性を実現し、ブッシュブランクとして広く好まれています。
粉末冶金と焼結
油保持ブッシュとバイメタルブッシュは、溶融ではなく焼結に依存しています。ブロンズ粉末をスチールの裏材に対して圧縮し、焼結して、潤滑剤を保持する制御された気孔率ネットワークを作成します。品質は粉末の粒径、圧縮圧力、焼結温度、雰囲気制御によって決まります。ラップされたブロンズ ブッシングも同様のロジックに従い、焼結ブロンズ層が硬いシェルに接着されています。
高品質のメーカーは、溶融温度、注入速度、金型の予熱、回転速度、冷却勾配などのプロセス ウィンドウを公開し、それらを実施しています。これらは、シフトの開始時に一度設定するのではなく、継続的にチェックされます。の JDB600 鋳造ブロンズベアリング 溶融段階ごとに分光分析による検証を行い、このレベルの制御の下で製造されます。
 卸売 JDB-600 鋳造自己潤滑ブロンズ ガイド ブッシュ ベアリング サプライヤー、 Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国 JDB-600 鋳造自己潤滑青銅製ガイド ブッシュ ベアリングのサプライヤー、会社、会社です。 製品を見る→
寸法公差と加工品質
寸法と公差によって、ブッシングが適切に適合し、位置が調整され、正しい潤滑膜が維持されるかどうかが決まります。これらの規格は ISO 公差グレードによって表されます。一般的なブッシングは、H7 または H8 の穴公差、m6 または n6 のハウジング適合性、用途に応じて Ra 0.4 ~ 1.6 μm の表面粗さを備えています。
フィットクラスはランニングクリアランスを制御します。 50 mm シャフトの場合、H7/f7 はめあいにより、間に隙間が生じます。 0.025 および 0.075 mm 、多くの一般的なアプリケーションに適しています。精密スピンドルにはより厳しいクリアランスが必要です。衝撃の大きい機械にはさらに多くのことが必要です。クリアランスが少なすぎると発熱や焼き付きが発生します。多すぎると、振動、衝撃荷重、摩耗の加速につながります。
呼び径を超えた加工品質を実現します。真円度、穴と外径の同心度、真直度、および表面仕上げがサービス動作を決定します。公称サイズ内であっても楕円率が 0.05 mm の部品は、最初の数百時間以内に不均一に摩耗します。ボアゲージ、エアゲージ、および CMM 検査により、これらの機能が検証されます。私たちの メートル法ブロンズベアリング公差選択ガイド 一般的な用途に実用的な適合範囲を提供します。
テストと品質検証
テストは 1 回限りのイベントではありません。本物の品質基準に準拠したメーカーが、材料、プロセス、完成部品を検査します。主要な検証手順は次のとおりです。
- 分光分析。注湯前後の炉での発光分光分析 (OES) により、銅、錫、鉛、亜鉛、アルミニウム、鉄、ニッケル、リンがグレード仕様と一致しているかどうかが確認されます。
- 機械的なテスト。硬度 (HB または HRB)、引張強さ、降伏強さ、および伸びは、各溶融物の代表的なサンプルから測定されます。
- 気孔率検査。機械加工された表面は目視検査され、重要なコンポーネントには染料浸透試験または超音波試験が適用され、内部のひけ巣が検出されます。
- 寸法確認。重要な機能はバッチごとに完全に評価され、大量の実行では統計的なプロセス制御が行われます。
- 第三者認証。認定研究所は独自に組成と機械的特性を検証し、バッチと製造日まで追跡可能な証明書を発行します。
分光計のプリントアウト、校正記録、プロセスログ、および保持されているサンプルを提示できないサプライヤーは、品質を信じて受け入れるよう購入者に求めています。自己潤滑設計の場合、テストでは固体潤滑剤プラグの材質、埋め込み深さ、プラグ保持強度もカバーする必要があります。
パフォーマンス ベンチマーク: PV 制限と摩耗率
圧力速度 (PV) 係数は、青銅ブッシングの基本的な設計限界です。一定の荷重 (N/mm²) と滑り速度 (m/s) でベアリングがどれだけの摩擦熱を放散できるかを表します。品質基準では、最大静荷重、最大滑り速度、室温での最大 PV、および高温または振動に対する軽減曲線が定義されています。
摩耗率は 2 番目のベンチマークであり、通常は µm/km または mm/hour で表されます。これは、合金の硬度、清浄度、および転写フィルムの挙動によって決まります。適切に管理された生産ラインからのブッシュは通常、摩耗率を示します 2~3倍低い これは、気孔、不純物、機械加工による損傷が早期の摩耗の原因となるためです。この違いがテストベンチで現れることはほとんどありません。それはサービスに現れます。私たちの PV制限と摩耗率の分析 これらの値を測定して比較する方法について説明します。
の FB090 ブロンズラップベアリング は、硬質青銅または鋼鉄のシェルと焼結青銅の内層を組み合わせることで高い PV 性能を実現し、構造強度と滑り面全体にわたる均等な荷重分散の両方を実現します。
 卸売FB090ブロンズラップベアリング |自己潤滑ブッシュおよびスリーブの供給品 Zhejiang Shuangnuo Bearing Technology Co., Ltd. は中国 FB090 ブロンズ ラップ ベアリング |自己潤滑ブッシュおよびスリーブのサプライヤー、コンプ... 製品を見る→
青銅ブッシュのサプライヤーを監査する際の実践的なチェックリスト
潜在的なサプライヤーを監査するときは、保証ではなく文書化された証拠を探してください。以下の表は、確認する内容とそれが重要な理由をまとめたものです。
| チェックポイント | 見たいもの | なぜそれが重要なのか |
|---|---|---|
| 合金制御 | 現場のOES分光計。バッチごとに証明書を溶かす | 錫、鉛、アルミニウムのばらつきにより摩耗と強度が変化する |
| 鋳造工程 | 文書化された方法: 遠心分離、連続、または金型 | 粒子構造と気孔率はプロセスによって大きく異なります |
| 公差 | CMM およびエアゲージの記録。 ITグレードの定義 | フィット感でクリアランス、発熱、寿命をコントロール |
| 機械的データ | バッチごとの硬度、引張、降伏の結果 | 合金が実際に最低等級を満たしていることを確認します |
| トレーサビリティ | 証明書のヒート番号は入荷した材料と一致します | 現場での障害発生後に根本原因分析が可能 |
| 第三者レポート | 認定臨床検査証明書 | 社内主張の独立した検証 |
| 加工能力 | CNC 旋削能力と適切な検査治具 | 同心性と表面品質の問題を防止 |
品質が配信パフォーマンスに何を意味するか
品質基準は配送にも及びます。一貫したバッチ間の特性、予定通りの出荷、文書化された是正措置システムにより、お客様の生産スケジュールが保護されます。自社の鋳造工場と並行して 80 台以上の CNC 機械を稼働させているメーカーなど、自社で鋳造と機械加工を管理しているメーカーは、リード タイムを短縮し、外部の鋳造工場からブランクを購入する場合の材料代替リスクを排除します。
ブロンズブッシュのサプライヤーを評価する場合、 レトリックではなく記録を求めてください 。規格が公表され、試験方法が確立され、検査技術が証明されています。唯一の変数は、メーカーがそれらを一貫して適用するかどうかです。
お問い合わせ //
質問がありますか?連絡してください!
Zhejiang Shuangnuo Bearing Technology Co.、Ltd。 さまざまな自己潤滑銅合金ブッシングベアリング製品の生産を専門としています
クイックリンク
関連製品
接触
- 追加: No. 69、ティンヤオイーストロード、ガンヤオタウン工業地帯、江山郡、中国、江西郡
- 電話: +86-15957371801
- ファックス: +86-0573-84038630
- メール:
© 2024 Zhejiang Shuangnuo Bearing Technology Co.、Ltd。
カスタム自己潤滑銅合金ベアリング
