-
 JDB固体潤滑ベアリング JDB650 自己潤滑真鍮ブッシュ オイルレスベアリング
-
 JDB固体潤滑ベアリング JTW 固体潤滑剤グラファイトオイルレス青銅スラストワッシャーベアリング
-
-
 オイル保持バイメタリックベアリング 200#P5 Thin Steel Graphite Insert Wear Plate, With 6 Countersunk Holes
-
 SF-1 oillessベアリング SF-1S自己潤滑ステンレス鋼ブッシングベアリング - メンテナンスフリー、高温使用
-
 SF-1 oillessベアリング SF-1F自己潤滑標準メトリックフランジベアリングブッシング - 自己潤滑、低摩擦、鋼 +銅
-
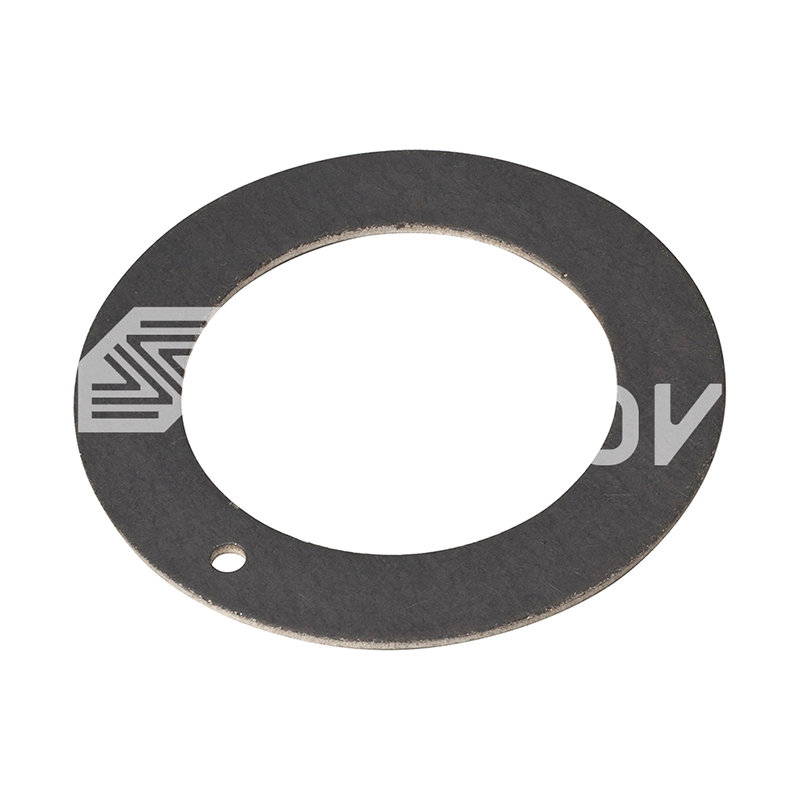 SF-1 oillessベアリング SF-1 WC標準メトリックスラストワッシャー|低摩擦、高負荷ベアリング
-
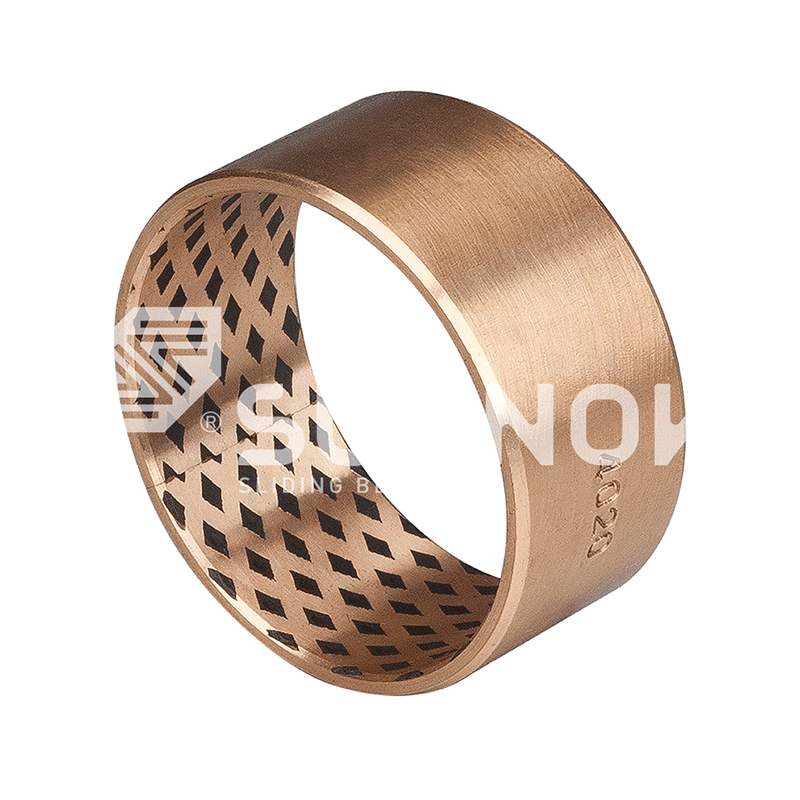 FB090ブロンズラップベアリング FB09Gブロンズラップベアリング
自己潤滑青銅ブッシュの製造: 鋳造、焼結、埋め込みの説明
業界のニュース-エンジニアがプレスリンクから故障したブッシュを取り出します。ボアには傷があり、外殻にはかじり跡があり、潤滑ラインは決して指定されていませんでした。交換品はオイルなしで使用できる必要があり、これは通常、自己潤滑性のブロンズブッシュを意味します。ただし、その性能は、組み立てライン、つまり鋳造工場や焼結炉に到達する前に決定されます。
遠心鋳造、連続鋳造、金型鋳造、粉末焼結という 4 つの製造ルートが、市場にあるほぼすべての自己潤滑青銅ブッシュをカバーしています。それぞれが異なる材料構造を生成し、その構造によって耐荷重、摩耗挙動、寸法安定性、コストが決まります。
製造プロセスがブッシュの性能を決める理由
ブッシングは単なる穴の開いた青銅管ではありません。製造プロセスにより、粒径、気孔率、マトリックスと固体潤滑剤間の結合が決まります。鋳造青銅は緻密で強度があり、粒子が粗く、衝撃荷重に耐えます。潤滑剤プラグ用の機械加工されたポケットが必要です。スチールバック上の焼結ブロンズは粉末から始まるため、層自体の中に油や固体潤滑剤を保持できる制御された気孔率を持っています。ラップされたブロンズ ブッシングは最初はストリップであるため、薄く、軽く、経済的になりますが、耐荷重が制限されます。
一言で言えば、プロセスが仕様です。最初に負荷、速度、シャフトの硬さ、利用可能なスペースを定義します。次に、一致するプロセスを選択します。
青銅ブッシュの鋳造工程
高耐久・大径ブッシュは鋳造が王道です。製造には 3 つの方法が使用されており、それぞれに独自の冶金学的特徴があります。
遠心鋳造
溶けたブロンズが回転するスチール製の型に流し込まれます。遠心力によって金属が外側に押され、外面が圧縮されると同時に、酸化物や軽い介在物が穴に向かって押し出され、機械加工中に除去されます。得られる外層は緻密で、きめが細かく、耐疲労性があるため、衝撃荷重や高い PV 値にさらされる厚肉ブッシュには遠心鋳造が好ましいプロセスとなります。などの製品に使用するルートです。 JDB600 鋳造ブロンズ自己潤滑ブッシュ 、青銅のマトリックスが構造的負荷を担い、機械加工されたポケットが潤滑剤を保持します。
 卸売 JDB-600 鋳造自己潤滑ブロンズ ガイド ブッシュ ベアリング サプライヤー、 Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国 JDB-600 鋳造自己潤滑青銅製ガイド ブッシュ ベアリングのサプライヤー、会社、会社です。 製品を見る→
連続鋳造
連続鋳造では、青銅を溶かし、水冷グラファイトダイを通して引き抜きます。凝固は迅速かつ制御されており、非常に低い気孔率を備えた均一で微細な粒子がバーに与えられます。連続鋳造ラウンドは、引け巣や偏析などの欠陥がまれであるため、棒材から機械加工されたブッシュの標準的な開始点です。生産工程で長い期間にわたって一貫した化学的特性と機械的特性が必要な場合は、連続鋳造がより安全な選択です。
金型鋳造
より単純な形状やコスト重視のバッチの場合は、青銅を永久鋼または鋳鉄の型に直接流し込むことができます。工具は安価で、表面品質は許容範囲内ですが、粒子構造は遠心鋳造や連続鋳造に比べて不均一で、耐疲労性が低くなります。金型鋳造は、中程度の荷重要件を持つ標準ブッシュに最適です。
鋳造ルートに関係なく、最終的な形状に到達するにはブランクを機械加工する必要があります。旋削、ボーリング、およびリーマ加工により、ボアが指定された公差クラス (ランニング フィットの場合は通常 H7) になり、機械加工された表面仕上げによって、シャフト上に固体潤滑剤の膜が形成される速度が制御されます。実際の詳細を詳しく知りたい場合は、概要を説明します。 実際の鋳造環境で鋳造青銅ブッシュがどのように製造されるか .
青銅母材に固体潤滑剤を埋め込む
ブロンズのブランクが鋳造され、機械加工されると、ベアリング面に所定のパターンのポケットが開けられるかフライス加工されます。これらのポケットには固体潤滑剤プラグが充填されます。通常はグラファイトに金属粉末が混合され、グレードによっては二硫化モリブデンが混合されます。プラグ パターンは装飾的なものではありません。深さ、直径、間隔はベアリングの PV 制限とデューティ サイクルから計算されます。一般的な潤滑剤の塗布範囲は、滑り面の 20% ~ 35% です。
慣らし運転中に、プラグはシャフト上に薄い膜を転写します。ブロンズの表面自体ではなく、そのフィルムが滑り接触を担っています。このため、自己潤滑ブシュは、油膜の維持が難しい低速および断続的な動作下で優れた性能を発揮します。皮膜の形成には 2 つの条件が重要です。シャフトは約 45 HRC 以上で硬化する必要があり、その表面仕上げは Ra 0.4 ~ 0.8 ミクロンに保持する必要があります。シャフトが柔らかかったり粗かったりすると、転写フィルムが安定する前にプラグが摩耗してしまいます。
プラグの配置はベアリングの負荷ゾーンに従います。たとえば、フランジ付きブッシュは、スラスト面が独自の滑り界面を生成するため、ボアとフランジ面の両方にプラグを受け入れます。たとえば、金型やオートメーションのアプリケーションでは、 JDB650固体潤滑ブッシュ この埋め込み原理を使用して、イジェクタおよびガイドの位置でメンテナンス不要のガイドを提供します。
 卸売 JDB650 自己潤滑真鍮ブッシュ オイルレス ベアリング サプライヤー、コンプ Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国 JDB650 自己潤滑真鍮ブッシュ オイルレス ベアリングのサプライヤー、会社であり、私たちは... 製品を見る→
焼結: スチールバックのバイメタルブッシュ
すべての自己潤滑ブッシュが鋳造ブランクとして開始されるわけではありません。粉末冶金では、異なる方法で部品を構築します。つまり、スチールの裏打ちとその上に焼結された多孔質のブロンズ層です。
製造手順は簡単です。スチールストリップは洗浄され、銅合金粉末の層でコーティングされ、制御された雰囲気下で焼結温度の炉に通されます。粉末粒子は互いに結合し、鋼と結合し、制御された気孔率を形成します。焼結後、ストリップは最終的な厚さに圧延され、細孔に油が含浸されるか、固体潤滑剤が充填されます。その結果、スチールシェルの構造強度と青銅の滑り層の摩擦挙動を組み合わせたブッシングが誕生しました。
スチールバックのブッシュは鋳造設計よりもはるかに薄く、ハウジングの穴への締りばめに依存しています。これらは、スペースが限られている油圧ポンプ、ギアポンプ、コンプレッサー、および自動車部品用の標準ソリューションです。の 200-B 含油バイメタルベアリング はこの構造の好例で、固体潤滑剤が焼結層に直接分散されています。
 卸売 200#B 含油バイメタル ベアリング (スチール バッキング銅焼結ウィー Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国 200#B 含油バイメタル軸受 (固体支持鋼焼結銅焼結軸受) です。 製品を見る→
鋳造ブロンズとの主な違いは気孔率です。焼結層は潤滑剤のリザーバーとして機能します。鋳造青銅には有用な気孔がないため、潤滑剤はプラグによって供給する必要があります。トレードオフは、焼結層が薄く、固体鋳造壁よりもエッジ荷重や汚染に対する耐性が低いことです。
ラップドブッシュ: 軽量の代替品
軽荷重および中荷重の場合、ラップされたブッシュは高速かつ経済的なルートを提供します。予めプレスされたグラファイトプラグを備えた青銅ストリップは、円筒形に丸められ、最終直径に成形されます。壁の厚さは薄く、通常は 1 ~ 2.5 mm で、ブッシングはサポート用のハウジングの穴に依存します。ラップブシュは簡単に圧入でき、鋳造品よりもコストがかかりませんが、耐衝撃性や耐荷重の点で鋳造設計に匹敵するものではありません。重量、コスト、組み立て速度が極端な耐久性の要件を上回る場合に、これらを選択するのが最適です。
生産ライン全体の品質管理
信頼できるブッシングと早期故障を分けるのは、各段階での検査規律です。当社の鋳造工場では、すべての熱が分光計を使用して、注湯前、注湯中、鋳造完成時の 3 つのステップで分析されます。このシーケンスは、現場でスコアリングされたシャフトになる前に、グレード外の錫青銅または真鍮を捕らえます。
購入者は、化学組成レポート、機械的特性値、寸法記録など、重要なコンポーネントに要求するのと同じ証拠を要求する必要があります。サプライヤーが独立した研究所からのテスト結果も提供できれば、さらに良いでしょう。非標準部品の場合は、部品と合わせてフィット感を設計するため、寸法管理がさらに重要になります。この実際的な側面については、ガイドで説明しています。 標準外の寸法と公差を持つカスタムブロンズブッシング .
4つの製造ルートを比較してみる
以下の表は初回パスの比較です。メーカーに問い合わせる前に、プロセス オプションの候補リストを作成するために使用します。
| プロセス | 材料構造 | 代表的なブッシュ形状 | 耐荷重 | 最適な用途 |
|---|---|---|---|---|
| 遠心鋳造 | 緻密で粒子の細かい外殻 | 厚肉円筒形およびフランジ付きブッシュ | 高 | 重機、プレス、衝撃荷重 |
| 連続鋳造 | 均一な微粒子、非常に低い気孔率 | カスタムサイズに機械加工された棒材 | 高 | 長期にわたる生産、安定した品質 |
| 金型鋳造 | 適度な密度、粒子の均一性が低い | シンプルな標準形状 | 中~高 | コスト重視の標準部品 |
| 焼結バイメタル | 鋼に接着された多孔質青銅層 | 薄肉スリーブおよびフランジブッシュ | 中~高 | 油圧、ギアポンプ、自動車 |
| ラップされたブロンズ | プレスグラファイトプラグを備えた圧延ストリップ | 薄肉のスリーブとフランジの形状 | 中 | 軽~中荷重、低コストのアセンブリ |
鋳造デザインと焼結デザインでは経時変化も異なります。焼結層は滑らかに摩耗しますが、薄いです。鋳造ブロンズは、摩耗やエッジ負荷の高い条件下でもより長く持続します。このトレードオフに関する詳細なデータは、比較でご覧いただけます。 焼結青銅ブッシュと鋳造青銅ブッシュの寿命の比較 .
ブッシュメーカーに求めるもの
結論から言いますと、材料の溶解からボア完成までを管理するメーカーを選択してください。自社のブロンズを溶解し、鋳造し、同じ敷地内で機械加工する工場であれば、リードタイムを短縮でき、品質が不明なブランクを外部ソースから購入するリスクを排除できます。
統合サプライヤーは次のことを示してくれるはずです。
- 社内での溶解および鋳造能力により、遠心分離、連続、および金型プロセスを理想的にカバーします。
- CNC 旋削、ボーリング、フライス加工により、仕上がり寸法と表面仕上げを行います。
- 分光計によるあらゆる熱の化学的検証。
- 組成と機械的特性に関する独立した実験室試験レポートへのアクセス。
- 標準外のサイズ、公差、カスタム プラグ パターンに関する経験を文書化。
このレベルの制御により、JDB 固体潤滑シリーズ部品をカスタム合金から鋳造し、同じ生産週内に厳しい公差に合わせて機械加工することが可能になります。これは、到着時に適合するブッシングと、組立ラインでの再作業が必要なブッシングとの違いでもあります。
自己潤滑ブロンズブッシュの実際の仕様は、その製造プロセスによって表されます。最初に、負荷、速度、シャフトの硬さ、および利用可能なスペースを定義します。次にプロセスを合わせます。次に、化学、機械、寸法などの重要なコンポーネントに要求するのと同じ証拠をサプライヤーに求めます。この手順により、保護する機械よりも長持ちするブッシングが得られます。
お問い合わせ //
質問がありますか?連絡してください!
Zhejiang Shuangnuo Bearing Technology Co.、Ltd。 さまざまな自己潤滑銅合金ブッシングベアリング製品の生産を専門としています
クイックリンク
関連製品
接触
- 追加: No. 69、ティンヤオイーストロード、ガンヤオタウン工業地帯、江山郡、中国、江西郡
- 電話: +86-15957371801
- ファックス: +86-0573-84038630
- メール:
© 2024 Zhejiang Shuangnuo Bearing Technology Co.、Ltd。
カスタム自己潤滑銅合金ベアリング
