-
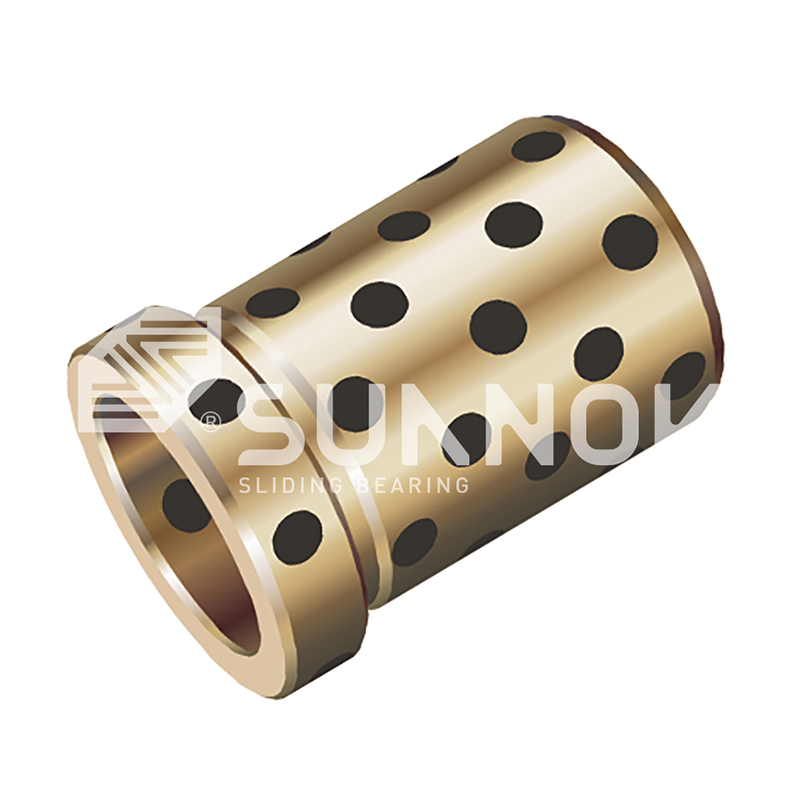 JDB固体潤滑ベアリング JGBF 黄銅製オイルレスエジェクタ フランジ付きガイドベアリング ブッシュ
-
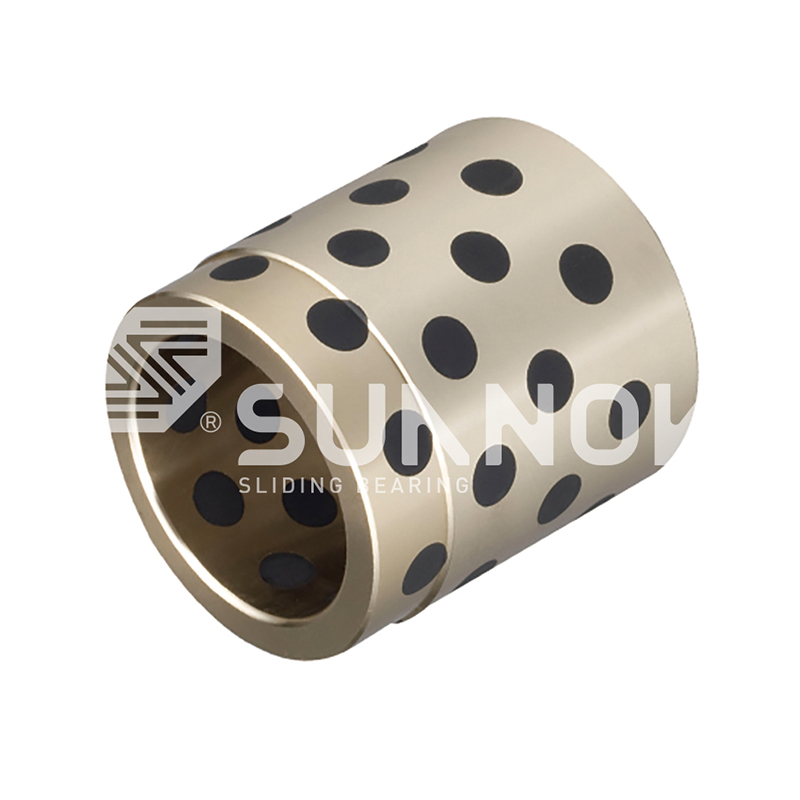 JDB固体潤滑ベアリング 管状自己潤滑青銅ブッシュ グラファイトプラグ付き滑りスリーブベアリング JPBW、JPBF
-
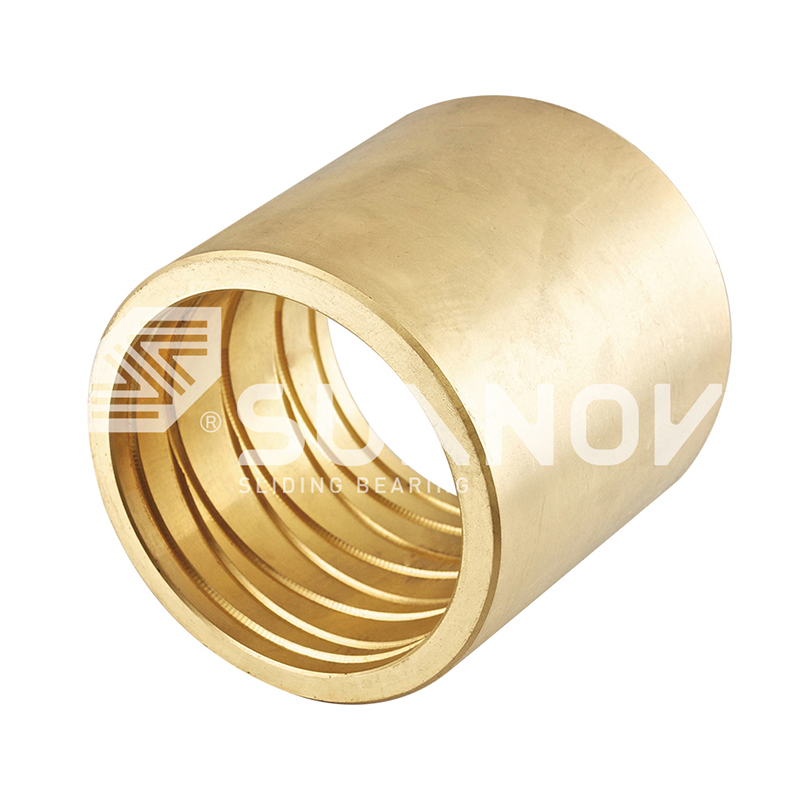 JDB-600キャスティングブロンズベアリング JDB-600 内部スパイラル油溝付き青銅ブッシュ、錫青銅油溝ブッシュ
-
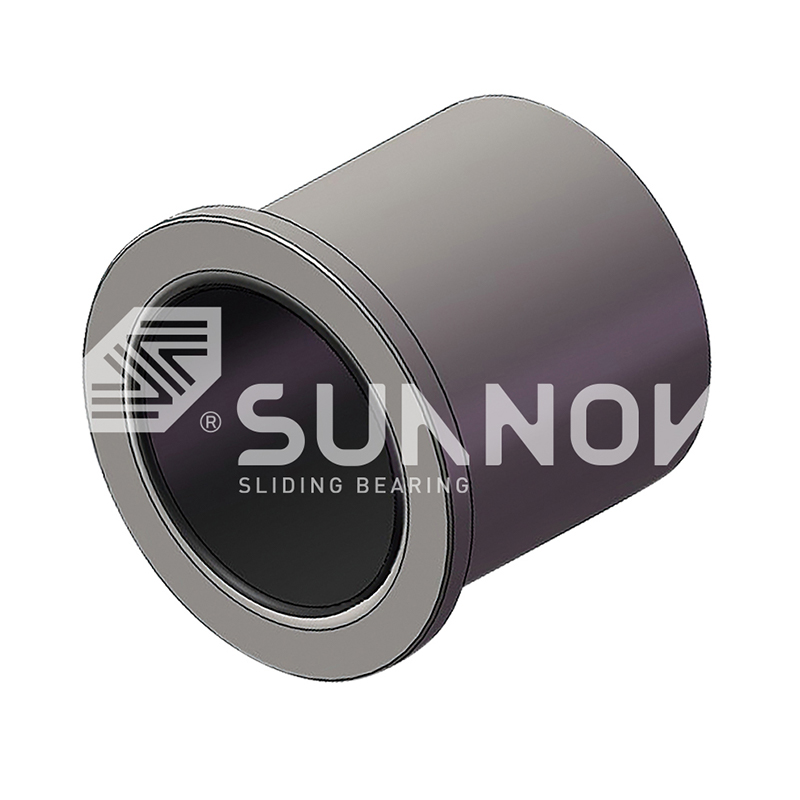 オイル保持バイメタリックベアリング フランジ形自己潤滑複合ブッシュ 無給油フランジ形ブッシュ 200#F
-
-
 SF-1 oillessベアリング メンテナンスフリーのSF-1W壁に包まれたリードフリーブロンズベアリングオアレスベアリングブッシュ
-
 SF-1 oillessベアリング SF-1S自己潤滑ステンレス鋼ブッシングベアリング - メンテナンスフリー、高温使用
-
 SF-2境界潤滑ベアリング SF-2Y境界自己潤滑ベアリング - 産業機械用の低摩擦乾燥潤滑剤ブッシング
オートメーション機器用の自己潤滑ベアリング: 選択、種類、および中断
業界のニュース-自動組立セルは 1 日に数千サイクルを実行できますが、ガイド ブッシュが 1 つ固着するだけでラインが停止します。多くのプラントでは、原因は初期のベアリングの不良ではなく、再潤滑の漏れ、グリースの汚染、または負荷の変化時にブッシュの位置を維持できないことです。オートメーション機器用の自己潤滑ベアリングは、接触面に独自の潤滑剤を供給することでその依存性を排除します。オートメーション設計者やメンテナンス チームが学んだように、産業オートメーションにおける自己潤滑ベアリングの需要は、負荷容量や精度を犠牲にすることなく、少ない介入で可動部品を稼働し続けるという単純なニーズから来ています。
自己潤滑ベアリングの仕組み
自己潤滑ベアリングは、相手シャフトの表面に転写膜を形成することで機能します。外部のオイル供給に依存する代わりに、軸受マトリックスにはグラファイト、二硫化モリブデン、または特別に配合されたポリマー成分などの固体潤滑剤が含まれています。スライド中に、少量の潤滑剤がシャフトまたは相手の表面に移動し、両方のコンポーネントを保護する低摩擦層を形成します。
この機構は、継続的な油膜や定期的なグリスの補充が必要な従来の青銅ブッシュとは異なります。オートメーション機器の場合、実際的な影響は大きくなります。動作軸の動作がより乾燥し、より頻繁に起動と停止が行われ、メンテナンス イベントの間隔が長くなり、稼働状態を維持できるようになります。また、転写フィルムは、突然の機械故障の原因となることが多い潤滑の瞬間的な中断にベアリングが耐えるのにも役立ちます。
オートメーション機器に自己潤滑ベアリングが必要な理由
自動化機器は、従来の潤滑ベアリングにとって好ましくない条件で動作する傾向があります。短いストローク、高いサイクル率、逆転動作により、グリースが負荷領域から押し出されます。小径のガイドブッシュやエジェクターピンは、一度取り付けると再潤滑するのが困難です。一部のロボット セルは、オペレータがプロセスを停止せずに潤滑点に到達できない場所に囲まれているか、取り付けられています。
自己潤滑ベアリングは、設計段階でこれらの問題を解決します。滑らかで硬いシャフトの必要性がなくなるわけではありませんが、日常的な潤滑作業の数は減少します。その結果、摩擦の予測可能性が高まり、メンテナンスの労力が軽減され、単なるベアリングの空転によるダウンタイムのリスクが軽減されます。
オートメーションで一般的に使用されるベアリング ファミリ
すべての自己潤滑ベアリングが交換できるわけではありません。マトリックスの材質、潤滑剤の種類、製造ルートによって、ベアリングを使用できる場所が決まります。自動化機器の場合、いくつかのファミリーがほとんどの直線位置と回転位置をカバーします。
JDB 固体潤滑ベアリング
JDB ベアリングは、ツーリング関連の自動化におけるガイド ピン、エジェクター スリーブ、摩耗プレートの最初の選択肢となることがよくあります。銅合金マトリックスは高い圧縮強度を提供し、グラファイトまたはその他の固体潤滑剤プラグは摺動中に薄膜を放出します。の JDB650固体潤滑軸受 衝撃、エッジ荷重、または時折の汚染が予想される場合に実用的なオプションです。真鍮をベースとした構造により、機械加工性と始動停止時の優れた摩耗特性を兼ね備えています。
 卸売 JDB650 自己潤滑真鍮ブッシュ オイルレス ベアリング サプライヤー、コンプ Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国 JDB650 自己潤滑真鍮ブッシュ オイルレス ベアリングのサプライヤー、会社であり、私たちは... 製品を見る→
SF1およびSF2オイルレスベアリング
SF1 オイルレス ベアリングは、スチール製の裏当てと、低摩擦の最上層を持つ多孔質のブロンズ中間層を使用しており、中程度の負荷と連続回転に適しています。 SF2 境界潤滑ベアリングも同様ですが、薄い油膜または境界潤滑下で動作する可能性のある用途向けに仕様化されています。どちらも、小型アクチュエータ、センサー、軽量モーション モジュール、および多くのサイクルにわたって予測可能な摩擦を必要とするその他のコンパクトなオートメーション コンポーネントで一般的です。
バイメタルタイプと青銅巻きタイプ
200 シリーズなどの含油バイメタル軸受は、固体潤滑剤が分散された焼結銅を備えたスチール製の裏当てを使用しています。 FB090 ファミリのブロンズラップベアリングは、より重い振動荷重に対応するために、グラファイトプラグを備えたラップブロンズシェルを使用しています。これらのタイプは、コンパクトな設置で高圧、脈動負荷、またはバックアップとして限られた量の外部グリースを処理する必要がある場合に役立ちます。
| ベアリングファミリー | 基本構造 | 一般的な負荷 | 標準速度 | 自動化の一般的な使用法 |
|---|---|---|---|---|
| JDB固体潤滑 | 固体潤滑剤インサート付き銅合金 | 高 | 低から中程度 | ガイドピン、エジェクタースリーブ、ウェアプレート |
| SF1 オイルレス | 多孔質ブロンズと低摩擦層を備えたスチールバッキング | 中等度 | 中等度 to high | 回転および往復運動モジュール |
| SF2境界潤滑 | ブロンズ焼結体とポリマー層を備えたスチール製の裏地 | 中等度 | 中等度 | 小型アクチュエータ、境界潤滑ピボット |
| 含油バイメタル | 銅焼結物と固体潤滑剤を使用したスチール製バッキング | 高 | 中等度 | コンパクトなロータリーポイントとピボットポイント |
| FB090 ブロンズラッピング | グラファイトプラグで包まれたブロンズシェル | 中等度 to high | 低い | 激しい振動や滑りを伴う用途 |
無潤滑軸受の選定基準
最も信頼できる選択方法は、PV 値から始めて、動作環境全体を確認することです。 PV は軸受圧力と滑り速度の積を表し、自己潤滑軸受がどれだけ強く機能しているかを示す主な尺度です。オートメーション機器の場合、ベアリングは低速では許容できるように見えますが、同じ負荷と急速なインデックスまたはショートストロークサイクルが組み合わされると故障することがあります。
ベアリングを最終決定する前に、材料曲線に対して期待される PV 値を確認してください。動作点が公表されている PV 制限を超えている場合は、別の材料を選択するか、軸受表面積を増やしてください。また、産業機械用の自己潤滑スリーブ ベアリングを選択するためのガイドを参照して、これらの要素を実際のパッケージ寸法と比較してください。
- シャフトの硬度: シャフトが硬いと、特に粉塵、溶接スパッタ、または乾燥した粒子が存在する環境での摩耗が軽減されます。
- 表面仕上げ: Ra 0.4 ~ 0.8 μm 程度の粗さの研削または旋盤加工されたシャフトは、転写フィルムの均一な現像を助け、摩擦を安定に保ちます。
- 動作温度: 固体潤滑剤とベアリング マトリックスが機械の周囲熱と摩擦熱に耐えられることを確認します。
- 取り付けと保持: 最終的な穴公差を注文する前に、ベアリングを圧入するか、フランジ付きにするか、ピン止めするかを決定します。
アプリケーション固有の考慮事項
自己潤滑ベアリングは、すべての可動部品に対応する単一のソリューションではありません。最適な選択は、動作プロファイル、予想される負荷、自動化システムの周囲の構造によって異なります。
ガイドピンとエジェクターシステム
モールドベースの自動化では、ガイド ピンとエジェクター スリーブに低速で非常に高い局所圧力がかかります。これらの位置で使用されるベアリングは、衝撃に耐え、同心性を維持し、組み立て中の位置ずれを許容する必要があります。このため、JDB ガイドベアリングがよく使用されます。同様のツーリング位置については、 JGB オイルレスエジェクタガイドベアリング かじりのリスクを軽減し、頻繁に注油しなくてもエジェクタープレートのスムーズな動きを維持します。
 卸売高温真鍮 JGB オイルレス エジェクター ガイド ベアリング サプライヤー、C Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国の高温黄銅 JGB オイルレス エジェクター ガイド ベアリングのサプライヤー、会社、当社です。 製品を見る→
油圧および空圧モーション システム
自動化機器には、スペースが限られており、メンテナンスが容易ではない油圧シリンダー、空圧アクチュエーター、バルブ システムが含まれることがよくあります。これらのコンポーネントのベアリングは、小さな振動角と急速に変化する負荷で動作する必要があります。の SF1D油圧軸受 は、その低摩擦層が寸法安定性を維持しながら、このようなシステムで一般的な短いストロークと高圧に対応できるため、油圧および流体動力の用途にとって実用的なオプションです。
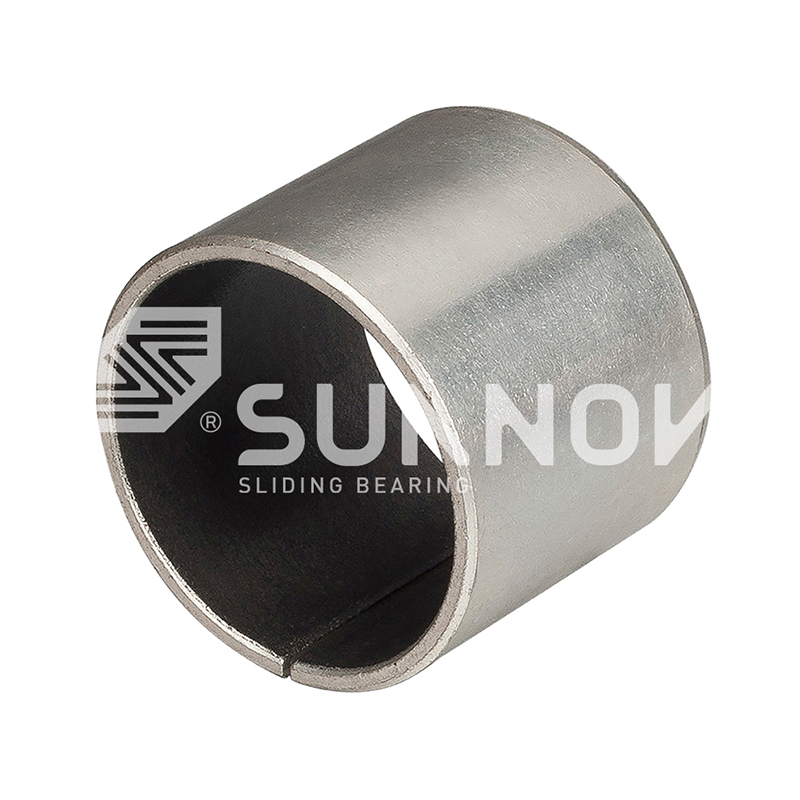 卸売SF-1D耐食性工業用油圧オイルレスベアリング |高 Zhejiang Shuangnuo Bearing Technology Co., Ltd. は中国 SF-1D 耐食性工業用油圧オイルレスベアリングです。高負荷、低負荷... 製品を見る→
リニアスライドとスラストワッシャー
リニアガイドとボールネジは依然として取り付けポイントでのサポートが必要ですが、ロータリーアクチュエータとスイベルユニットは軸方向の荷重のサポートが必要です。これらの位置では、自己潤滑材料で作られたフランジ付きブッシュ、摩耗プレート、およびスラストワッシャーが軸方向の摩擦を軽減します。これは、オフセット荷重下で高速に回転するピックアンドプレース システムや、オペレータが時々治具の位置を変更する調整可能なマシン フレームで特に価値があります。
設置および公差に関する注意事項
自己潤滑ベアリングは、取り付け上の問題を自動的に回避できるわけではありません。ハウジングのボアが大きすぎると、動作中にベアリングが回転したり動いたりする可能性があります。シャフトが粗すぎると、ベアリングがすぐに摩耗します。挿入面取りを行わずにベアリングを圧入すると、機械が始動する前にベアリングのエッジが削れてしまう可能性があります。
多くのメートル法構成では、ハウジングのボアの公差が H7、シャフトの公差が h7 または h8 であることが一般的な開始点ですが、実際の適合性は、選択したベアリングの材質と予想される熱膨張に対して常にチェックする必要があります。混乱を避けるためのより明確な方法は、新しいアセンブリをセットアップするとき、または摩耗したベアリングを交換するときに、オイルレスブロンズブッシュの公差と取り付けガイドラインに従うことです。
シャフトとハウジングのエッジに注意してください。ハウジング入口の小さな面取りにより、挿入時にベアリングが削れるのを防ぎます。シャフトの最初の挿入時に転写フィルムが損傷しないように、シャフトの先端も面取りする必要があります。これらのシンプルな詳細により、紙の上では正しく見えるアプリケーションでの早期摩耗が防止されます。
調達と品質に関する考慮事項
自己潤滑ベアリングが機械に標準化される場合、最初の選択と同じくらいバッチ間の一貫性が重要になります。銅合金の組成や潤滑剤の含有量がわずかに変化すると、耐荷重、摩擦、摩耗寿命に影響を与える可能性があります。したがって、何年も稼働しなければならないオートメーション機器の場合、材料のトレーサビリティが仕様の一部となります。
独自の銅合金鋳造プロセスを管理するサプライヤーは、非標準サイズやカスタム材料要件に迅速に対応できます。社内で鋳造することにより、メーカーは材料の組成をより直接的に検証することもできます。炉および最終製品段階での分光検査は、納入されたベアリングが合意されたグレードと一致することを確認するのに役立ちます。また、サードパーティの検査レポートは、顧客に対してコンポーネントの品質を文書化する必要がある機械製造業者に独立した証拠を提供します。
寸法の一貫性とカスタム加工
自動化装置では、機械全体で単一のベアリング サイズが使用されることはほとんどありません。モーション モジュール、アーム先端工具、金型エジェクター アセンブリ、およびカスタム搬送システムでは、多くの場合、標準カタログ製品と正確に一致しないメートル サイズが必要になります。このような場合、カタログ番号よりも、鋳造または焼結材料から特定の直径、長さ、フランジ寸法にベアリングを機械加工できる機能の方が役立ちます。
ベアリングメーカーが、制御された穴公差、一貫した肉厚、きれいなエッジブレークを備えた製品を供給できるかどうかを尋ねてください。真円度のわずかな違いがガイド ピンのスムーズな動きに影響を与える可能性があるため、CNC の旋削および研削能力は重要です。社内で機械加工を行うメーカーは、注文を複数の外部プロセスに分割することなく、少量生産にも対応できます。
オートメーション機器に適した自己潤滑ベアリングとは、巻取りの定格荷重だけでなく、実際の動作サイクルに適合するものです。ベアリング ファミリから始めて、PV 値を確認し、シャフトとハウジングの状態を確認して、標準要件とカスタム要件の両方をサポートできるメーカーと協力します。これにより、メンテナンスのポイントが減り、サイクルの信頼性が向上し、保守が容易な機械を構築できます。
お問い合わせ //
質問がありますか?連絡してください!
Zhejiang Shuangnuo Bearing Technology Co.、Ltd。 さまざまな自己潤滑銅合金ブッシングベアリング製品の生産を専門としています
クイックリンク
関連製品
接触
- 追加: No. 69、ティンヤオイーストロード、ガンヤオタウン工業地帯、江山郡、中国、江西郡
- 電話: +86-15957371801
- ファックス: +86-0573-84038630
- メール:
© 2024 Zhejiang Shuangnuo Bearing Technology Co.、Ltd。
カスタム自己潤滑銅合金ベアリング
