-
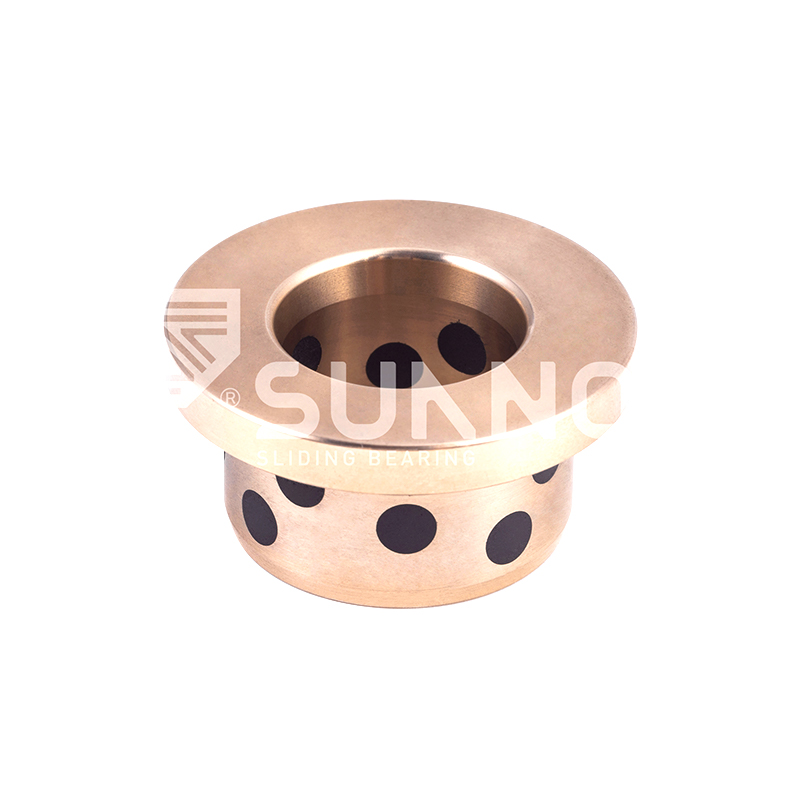 JDB固体潤滑ベアリング JFBB メトリック自己潤滑オイルレスグラファイトフランジベアリングブッシュ
-
-
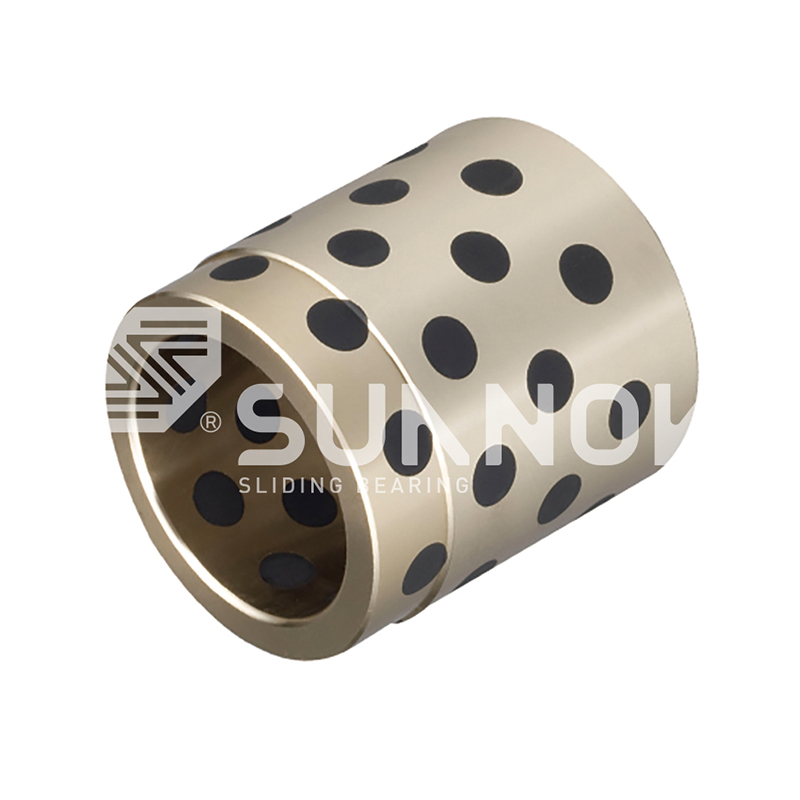 JDB固体潤滑ベアリング 管状自己潤滑青銅ブッシュ グラファイトプラグ付き滑りスリーブベアリング JPBW、JPBF
-
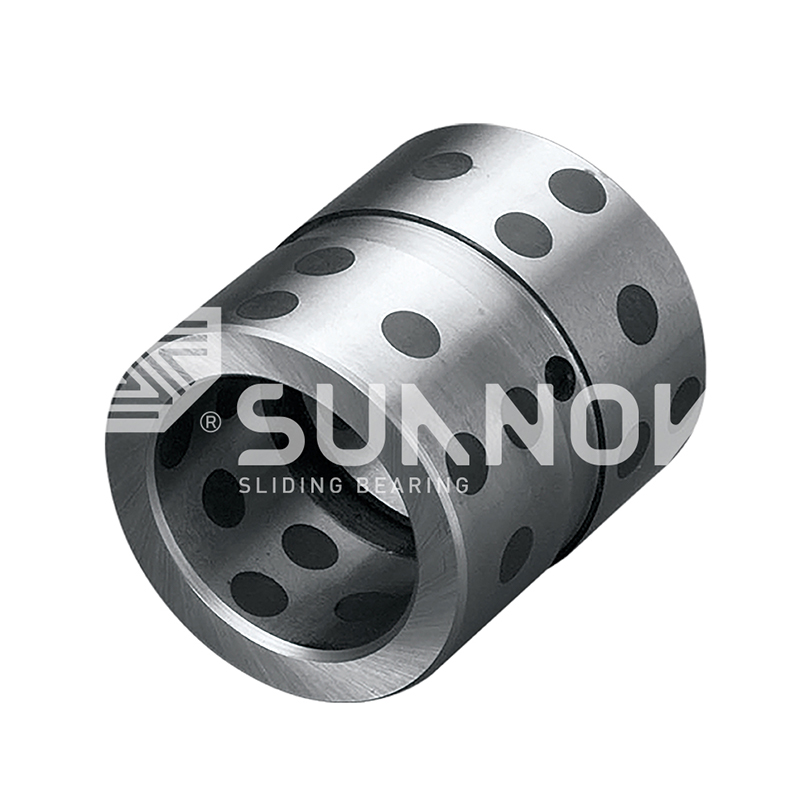 JDB固体潤滑ベアリング JDB-5 鋼基オイルレスブッシュ、グラファイトインサート鋼ブッシュ
-
 SF-1 oillessベアリング SF-1F自己潤滑標準メトリックフランジベアリングブッシング - 自己潤滑、低摩擦、鋼 +銅
-
 SF-2境界潤滑ベアリング SF-2WC標準メトリック自己潤滑化合物スラストワッシャースライドワッシャー
-
 SF-2境界潤滑ベアリング SF-2SP標準メトリックサイズPTFE付きセルフ潤滑摩耗ストリップ
-
 FB090ブロンズラップベアリング FB094ブロンズラップラップベアリングでシール
OEM 自己潤滑青銅ブッシュの製造: プロセス、材料、QC ガイド
業界のニュース-自動車プレス工場の金型メンテナンス エンジニアが、磨耗したエジェクター ガイド ブッシュを引っ張ると、その部品番号が製造中止になっていることに気づきました。交換品は、元のものよりも同じボア、同じフランジ高さに適合し、保守間隔が長い必要があります。その時点で、タスクはスペアパーツの注文ではなくなり、OEM 自己潤滑青銅ブッシュ製造プロジェクトになります。つまり、図面、荷重ケース、材料仕様書をサプライヤーが完成した追跡可能なコンポーネントに変換する必要があります。 Zhejiang Shuangnuo Bearing Technology Co., Ltd. などの専門メーカーが、合金の溶解から最終機械加工までチェーン全体を担当します。
自己潤滑性ブロンズ ブッシングの OEM 製造とは、カタログ標準を供給するのではなく、顧客のオリジナルのエンジニアリング仕様に合わせてブッシングを製造することを意味します。合金グレード、固体潤滑剤の種類と分布、寸法公差、表面仕上げ、および部品が図面を満たしていることを証明する試験文書を網羅しています。
10年 自己潤滑性銅合金の継続的な研究開発
80 CNC旋盤、旋盤、マシニングセンターを社内に保有
0.05~0.12 黒鉛を埋め込んだ青銅の乾燥摩擦係数
200MPa 鋳造青銅グレードの一般的な静定格荷重
OEM 自己潤滑青銅ブッシュの定義
OEM 自己潤滑ブロンズ ブッシングは、サイズではなく仕様によって定義されます。標準的なブッシングとの違いは、化学組成からエッジの面取りに至るまで、すべての重要な属性が図面上に固定され、図面と照合して検証されることです。
OEM仕様の中核となる特性
- 錫青銅、アルミニウム青銅、真鍮など、化学組成が管理された合金グレード。
- 固体潤滑剤の種類(グラファイト、二硫化モリブデンなど)とその耐力壁のポケットパターン。
- 内径、外径、長さ、フランジ位置の寸法許容差。
- 転写フィルムを保護するための表面仕上げ、エッジ処理、および清浄度の要件。
- 合格データ: 材料証明書、機械試験結果、および第三者の検査報告書。
定義
OEM 自己潤滑青銅製ブッシングの製造は、固体潤滑剤が埋め込まれた青銅製ブッシングの生産であり、購入者のオリジナル仕様に従って製造され、組成管理、寸法検査、および文書化されたテストによって検証されます。
この方法で部品が製造される場合、購入者が結果をコントロールします。摩耗サンプルまたはカタログの寸法リストから製造される場合、その結果はサプライヤーが管理するため、摩耗寿命の予測は推測になります。
3 つの製造ルート: 鋳造、焼結、ラッピング
連続鋳造または遠心鋳造、スチール裏打ちへの焼結、およびブロンズのラッピングという 3 つの生産ルートが、事実上すべての OEM 自己潤滑ブロンズ ブッシングをカバーしています。
| ルート | 作り方 | 代表的な合金 | 最適なアプリケーション |
| 鋳造ブロンズ | 連続鋳造または遠心鋳造によって溶湯を流し込み、機械加工します。 | 錫青銅、アルミニウム青銅、黄銅 | 高い衝撃荷重、厚い壁、大きな直径、少量のカスタム作業 |
| 焼結バイメタル | ブロンズ粉末をスチール基材上に焼結して完成 | 固体潤滑剤を分散させた鋼上の青銅層 | 薄肉、大量生産、一貫した摩擦、コスト重視の稼働 |
| ブロンズラッピング | 潤滑剤ポケットを備えた青銅ストリップを圧延して完成したシリンダーに仕上げます。 | グラファイトプラグ付きブロンズストリップ | 軽~中荷重、短納期、シンプルなボア |
アプリケーションで厚い壁、重い締まりばめ、または非標準の形状が必要な場合は、鋳造ルートが優先されます。連続鋳造では、合金は機械加工前に制御されたセクションで凝固し、グラファイトが均一に分布した緻密な材料が得られます。このルートを必要とするバイヤーのために、浙江省双諾は JDB600 鋳造ブロンズ自己潤滑ベアリング 専用の製品ラインとして。
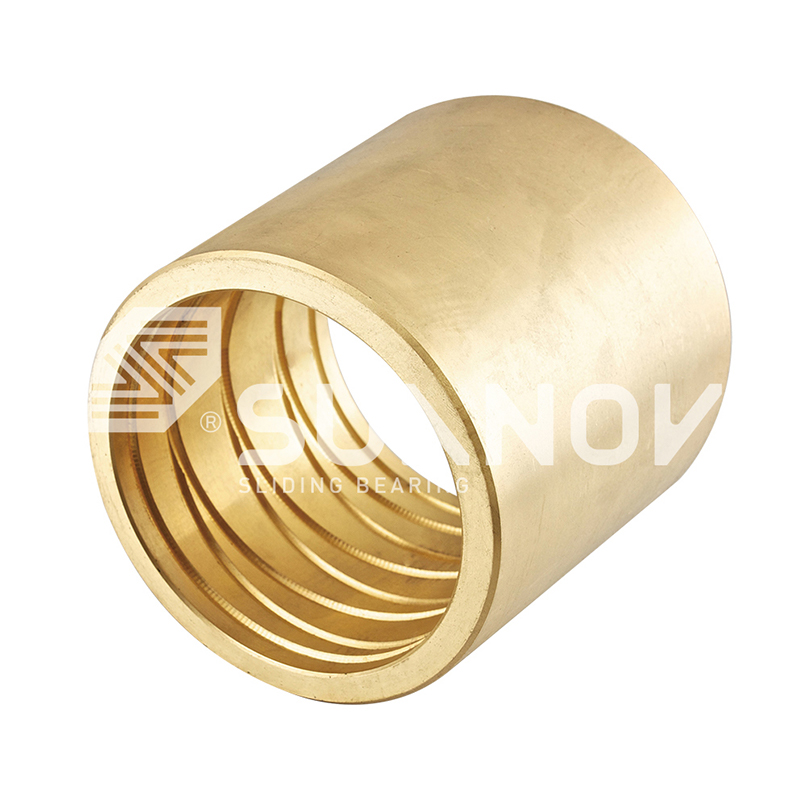 卸売 JDB-600 鋳造自己潤滑ブロンズ ガイド ブッシュ ベアリング サプライヤー、 Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国 JDB-600 鋳造自己潤滑青銅製ガイド ブッシュ ベアリングのサプライヤー、会社、会社です。 製品を見る→
焼結バイメタル ブッシングは、構造強度を高めるためにスチールの裏材を使用し、滑り性能を高めるために焼結青銅層を使用します。大量生産される薄肉設計に適しています。の SF1 焼結青銅層付オイルレスベアリング 同社が製造する製品はこのファミリーに属し、油圧機械や一般機械に広く使用されています。
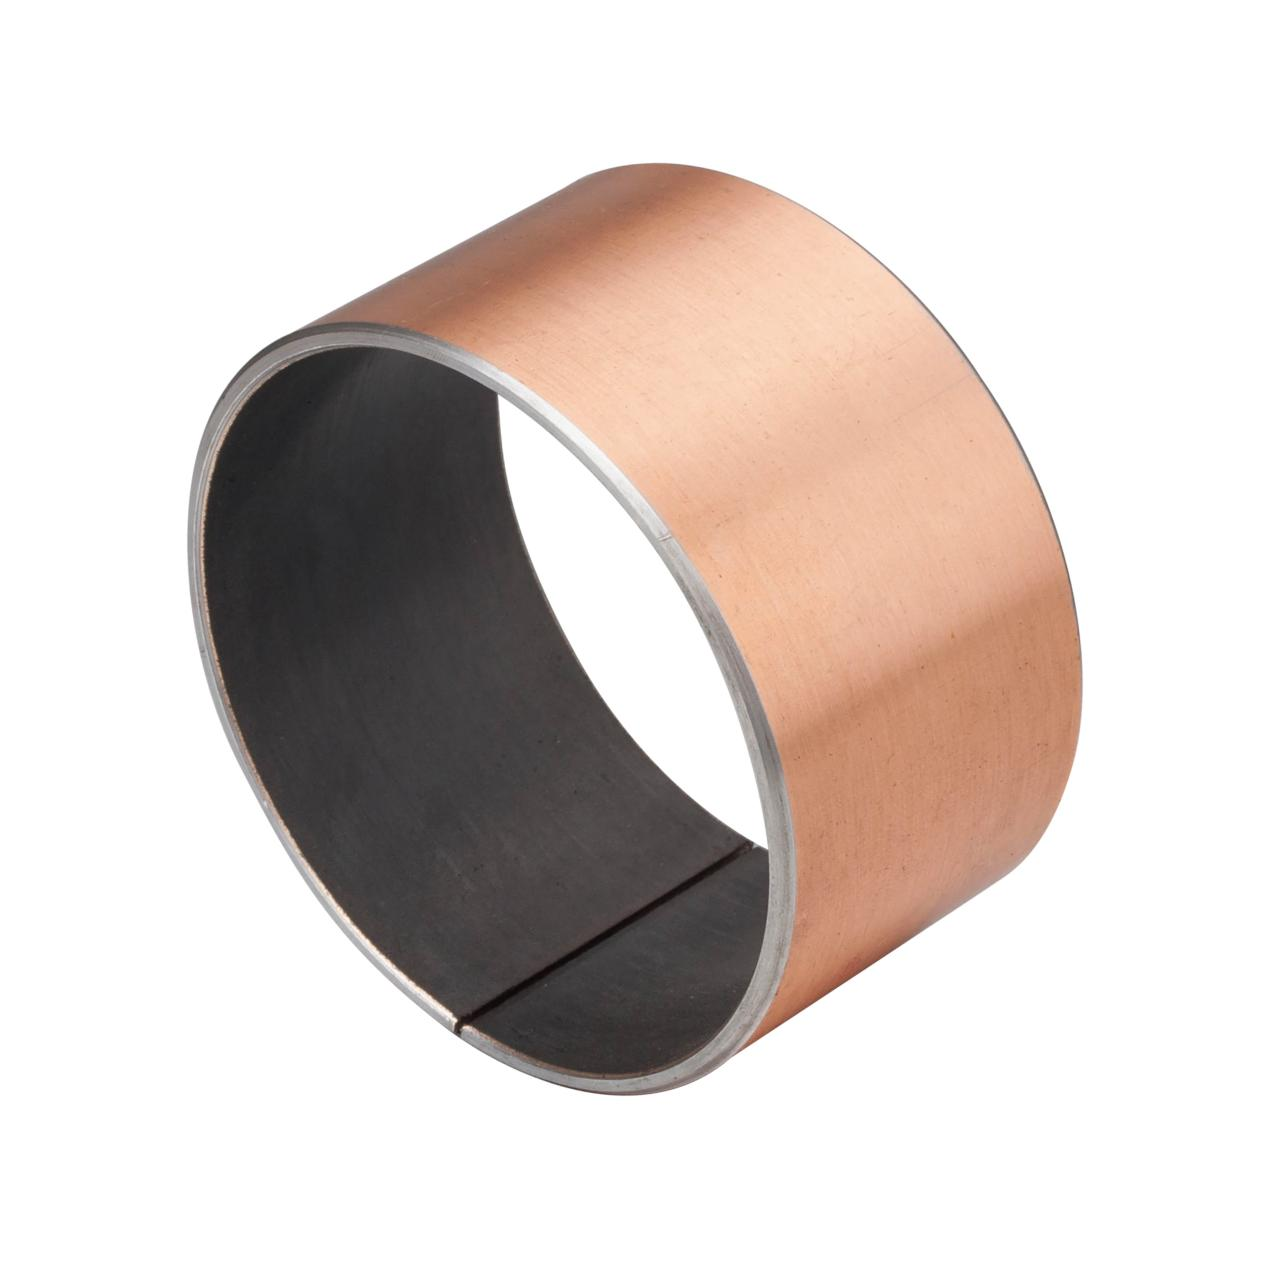 耐久性の高いアプリケーション向けの卸売メンテナンスフリー SF-1 自己潤滑ベアリング Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国のヘビーデューティ用途向けのメンテナンスフリーの SF-1 自己潤滑ベアリング - 低負荷用ベアリングです。 製品を見る→
ラップされたブロンズブッシングはストリップ材料から形成されるため、生産チェーンが短縮され、単純な円筒部品のコストが削減されます。
鋳造グレードの場合、合金は溶解、注入、機械加工されます。固体潤滑剤は、別の操作でドリルで開けられた穴または溝に押し込まれます。焼結グレードおよびラップグレードの場合、成形中に潤滑剤が材料構造に組み込まれます。
合金および固体潤滑剤の選択
合金の選択により、負荷と温度の上限が設定されます。固体潤滑剤の選択により、摩擦と摩耗の挙動が決まります。まず合金を選択し、次に潤滑剤を環境条件に合わせます。
合金ファミリーとその制限
錫青銅は、中程度の荷重下での耐摩耗性と機械加工性のデフォルトです。アルミニウム青銅は、重条件または摩耗条件下でより高い強度と優れた耐焼付き性を備えています。真鍮はコストが低く、機械加工が容易なため、負荷が適度なガイド用途には魅力的です。
青銅製ブッシュ内の固体潤滑剤
グラファイトは最も一般的な埋め込み潤滑剤です。空気中で約 400℃まで安定しており、シャフト上に連続転写フィルムを形成します。二硫化モリブデンは、グラファイトの低摩擦が失われる真空または乾燥ガス環境でより優れた性能を発揮します。ポケットのパターンは、ドリル穴、スロット、または織ったメッシュのいずれであっても、拭き取り後にフィルムがどれだけ早く再構築されるかを決定します。
以下の表は、製造ルートごとの一般的な静定格荷重を比較しています。正確な値は壁の厚さ、合金の状態、速度によって異なるため、常にサプライヤーのテストデータと照らし合わせて検証してください。
0.05~0.12
転写フィルム形成後の硬化スチールシャフトに対するグラファイト埋め込みブロンズの一般的な乾燥摩擦係数範囲。
グラファイトが埋め込まれた真鍮ベースのデザインの場合、 JDB650固体潤滑黄銅ブッシュ Shuangnuo が提供するガイドおよびエジェクタ アプリケーションの標準プラットフォームです。
 卸売 JDB650 自己潤滑真鍮ブッシュ オイルレス ベアリング サプライヤー、コンプ Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国 JDB650 自己潤滑真鍮ブッシュ オイルレス ベアリングのサプライヤー、会社であり、私たちは... 製品を見る→
材料グレードを最終決定する前に、動作速度と荷重をベアリングの PV 制限と比較してください。 自己潤滑青銅ブッシュのPV限界と摩耗率の技術分析 .
機械加工、公差、および表面仕上げ
機械加工の精度によって、自己潤滑ブッシュが静かに動作し、設計寿命全体にわたって均一に摩耗するかどうかが決まります。精密な合金を使用したブッシュでも、ボアが粗い場合は早期に破損します。
一般的な許容範囲
ほとんどの OEM ブッシュは、摺動面に H7 ボアが指定され、外径にはしまりばめが施されています。ボアは一般的にプラス 0.025 ~ プラス 0.050 mm に保たれますが、ハウジング シートには数ミクロン以内の真円度が必要です。シャフト側は通常f7またはg6のクリアランスを使用します。
表面仕上げとエッジ処理
ボアの仕上げを鏡面研磨する必要はほとんどありません。 0.8 ~ 1.6 マイクロメートルの範囲の Ra は、早期の床層を回避しながら潤滑剤の移動を維持します。面取りやバリ取りされたエッジは、ほとんどの図面で示されるよりも重要です。なぜなら、鋭いエッジは最初のストロークでシャフトからグラファイトフィルムを削り取る可能性があるからです。制御がミクロン追加されるごとに加工コストが増加するため、機能的な理由なしに公差を厳しくしないでください。
ボアの真円度が 0.01 mm 変化すると、有効接触面積が減少し、局所的な圧力が上昇して寿命が測定可能なマージンで短くなる可能性があります。機械が達成できるものではなく、アセンブリに必要なものを指定します。
実際のフィッティング値については、 オイルレス青銅ブッシュの取り付けおよび公差ガイド では、干渉、クリアランス、および推奨される穴の準備手順について説明します。
OEM プログラムを保護する品質管理
信頼性の高い OEM 供給は、最終検査だけではなく、溶解段階での化学成分管理に依存します。炉内で合金がずれると、いくら機械加工しても耐荷重は回復しません。
Zhejiang Shuangnuo Bearing Technology Co., Ltd. では、合金を社内で鋳造し、鋳込み前、鋳造中、鋳造後に分光法で監視しています。同社は 80 台以上の CNC 旋盤、CNC 旋盤、マシニング センターを運用しており、鋳造と仕上げのステップを 1 つの屋根の下で行っています。サードパーティの研究所は材料の組成と機械的特性を定期的に検証しており、リクエストに応じて信頼できる試験レポートを入手できます。
- 炉でのスペクトル分析により、注入前および注入中の合金の化学的性質を確認します。
- サンプルクーポンの機械的試験により、硬度、引張強さ、伸びを検証します。
- 納品バッチをその溶融物まで遡って追跡する材料試験証明書。
- 外部証拠を必要とするプログラムに対する独立した第三者による検査。
購入者は、注文書の中で認証要件を引用する必要があります。独自の合金を鋳造し、炉段階で分光分析を実行するサプライヤーは、材料のストーリーを証明できます。市場から鋳物を購入するサプライヤーはそうすることはできません。
OEM の問い合わせを構成する方法
正確な見積もりを取得する最も早い方法は、着用サンプルや単一の図面ビューではなく、完全な仕様セットを送信することです。入力が不完全な場合は、暫定的な価格設定が行われ、その後の変更注文が生成されます。
- 公差、表面仕上げ、エッジ処理メモを記載した寸法図を送信します。
- 合金のグレードと硬度、または元の部品の材料組成を記載します。
- PV 検証のための負荷、速度、温度、環境条件を提供します。
- 許容基準を定義します: 測定方法、材料レポート、第三者証明書。
- サプライヤーが鋳造作業を計画できるように、数量予測と目標リードタイムを提供します。
| 仕様欄 | なぜそれが重要なのか |
| 内径、外径、長さ、フランジ | フィット感を定義し、組み立て前の加工修正を防止します |
| 合金のグレードと硬度 | 負荷上限と摩耗挙動を設定します |
| 潤滑剤の種類とポケットパターン | 摩擦、温度範囲、膜質を設定します |
| 負荷、速度、温度、環境 | PV定格と予測耐用年数を検証します |
| テストレポートと証明書 | 受入、トレーサビリティ、および責任の境界を定義します |
カスタム ブッシュが標準カタログ サイズ外の場合は、最も近い標準参照と変更後の寸法を提供します。これにより、評価時間が短縮され、サプライヤーに公差と材料の挙動のベースラインが与えられます。を参照してください。 標準外の寸法と公差を持つカスタムブロンズブッシュのガイド 詳細については。
よくある質問
OEM の自己潤滑ブロンズブッシュの寿命はどれくらいですか?
耐用年数は、PV 値、シャフト硬度、および慣らし運転中に安定した転写膜が形成されるかどうかによって決まります。適切に設計されたグラファイトが埋め込まれた青銅製ブッシングは、通常、安定した負荷の下で何千時間も動作します。瞬間的負荷の高いアプリケーションでは、各イベント後に同じ潤滑剤ポケットを使用してフィルムを再構築します。
これらのブッシュは完全にオイルなしで動作できますか?
はい、ただし、表面には、埋め込まれた潤滑剤がシャフトに転写される短い慣らし期間が必要です。転写膜が形成された後、ブッシングは適切に仕上げられたスチールシャフトに対して 0.05 ~ 0.12 の範囲の摩擦係数で乾燥します。
図面にはどの寸法を表示する必要がありますか?
少なくとも、ボア、外径、長さ、フランジ寸法、面取り、およびそれらの公差。表面仕上げとボアの真円度を追加します。これは、これらが膜の形成と摩耗の均一性を直接制御するためです。
OEM プログラムでは合金の品質はどのように検証されますか?
溶融段階での分光分析により注入前の組成を確認し、定期的な第三者試験により機械的特性を確認します。購入者は納品ごとに材料試験証明書を要求し、重要なプログラムについては独立した検査報告書を要求する必要があります。
標準品が荷重ケースと一致しない場合は、図面と使用条件をお送りください。 Shuangnuo は、独自の鋳造合金、社内機械加工、文書化された品質管理に基づいた OEM 設計を見積もることができます。
お問い合わせ //
質問がありますか?連絡してください!
Zhejiang Shuangnuo Bearing Technology Co.、Ltd。 さまざまな自己潤滑銅合金ブッシングベアリング製品の生産を専門としています
クイックリンク
関連製品
接触
- 追加: No. 69、ティンヤオイーストロード、ガンヤオタウン工業地帯、江山郡、中国、江西郡
- 電話: +86-15957371801
- ファックス: +86-0573-84038630
- メール:
© 2024 Zhejiang Shuangnuo Bearing Technology Co.、Ltd。
カスタム自己潤滑銅合金ベアリング
