-
 JDB固体潤滑ベアリング JDB650 自己潤滑真鍮ブッシュ オイルレスベアリング
-
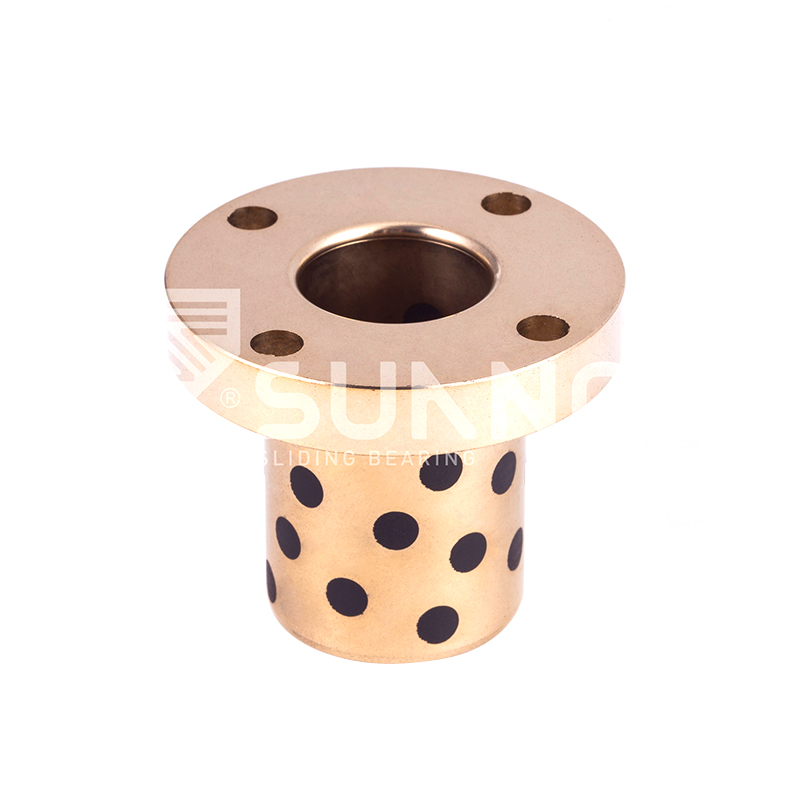 JDB固体潤滑ベアリング JFB650 メートル オイルフリー自己潤滑青銅製丸フランジ ベアリング
-
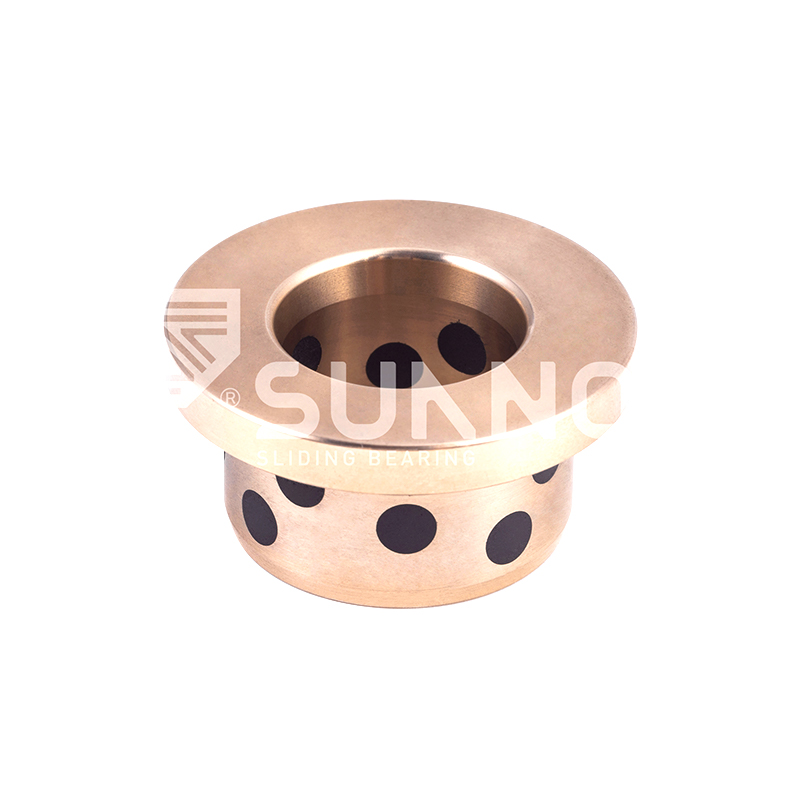 JDB固体潤滑ベアリング JFBB メトリック自己潤滑オイルレスグラファイトフランジベアリングブッシュ
-
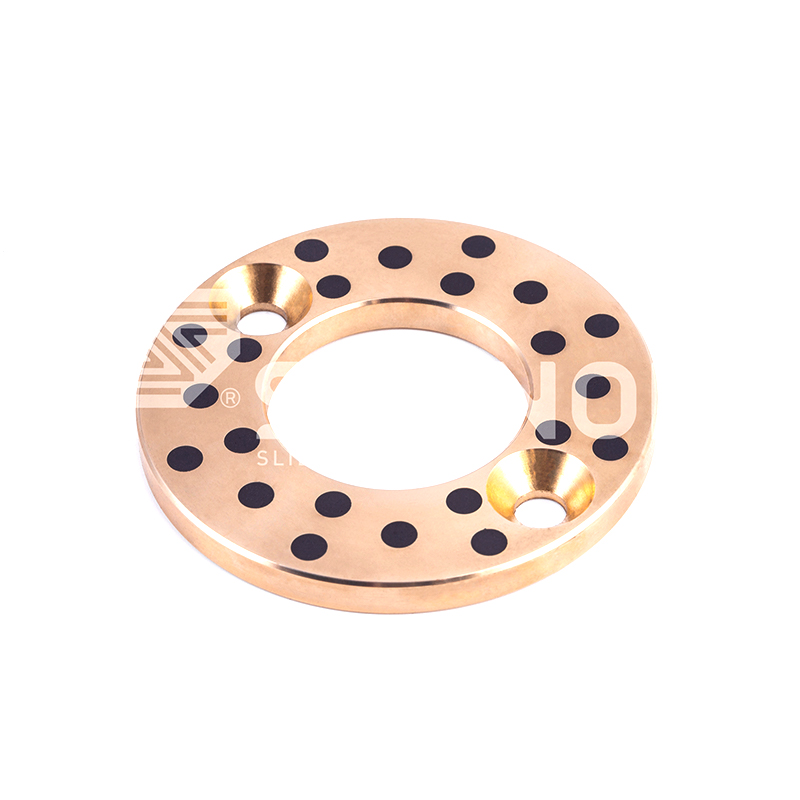 JDB固体潤滑ベアリング JTW 固体潤滑剤グラファイトオイルレス青銅スラストワッシャーベアリング
-
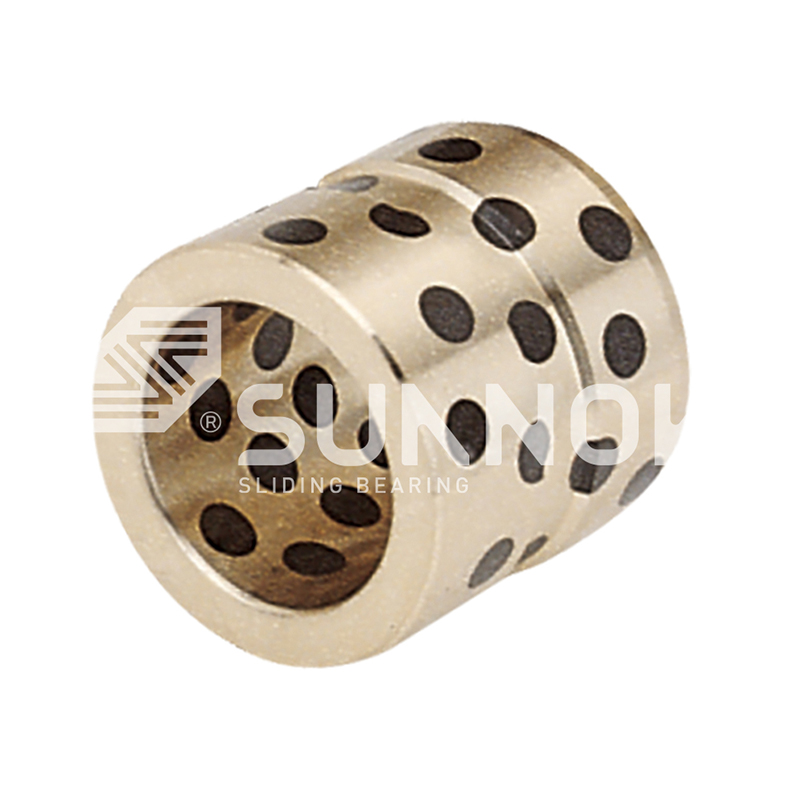 JDB固体潤滑ベアリング 高温真鍮 JGB オイルレス エジェクター ガイド ベアリング
-
 SF-1 oillessベアリング メンテナンスフリーのSF-1ヘビーデューティアプリケーション用の自己潤滑ベアリング - 低ノイズと高負荷
-
 JF-800バイメタルベアリング cupb10sn10合金表面を備えたヘビーデューティー低速スライドアプリケーションのためのJF-800バイメタルベアリング
-
 FB090ブロンズラップベアリング FB090ブロンズラップベアリング
焼結青銅ブッシング vs ソリッド青銅ブッシング:実用的な選択ガイド
業界のニュース- グリース潤滑されたソリッドブロンズブッシングを 6 週間ごとに交換するエンジニアは、油を含浸させた焼結ブロンズブッシングに切り替えることで交換間隔を 1 年以上延長できることがよくありますが、同じ焼結部品は、ソリッドブロンズの緻密な壁と外部給油を必要とする継続的な高負荷、高速負荷の下では早期に故障します。多孔性がそれらを分離するものです。
焼結青銅ブッシュとソリッドブロンズブッシュの違いは何ですか
焼結青銅ブッシングは青銅粉末を圧縮し、油を蓄える多孔質構造に焼結して作られますが、固体青銅ブッシングは完全に緻密な鋳造または押出バーから機械加工され、ボアの外側から供給される潤滑剤に依存します。この 1 つの違いが、この記事での他のすべての比較の原動力となります。
焼結ルート:粉末、プレス、炉
ブロンズ粉末は金型内でほぼ最終形状にプレスされ、炉内で加熱されて粒子が結合し、油が真空含浸された制御された 15 ~ 25% の相互接続された細孔ネットワークが残ります。このプロセスはネットシェイプに近いため、焼結ブッシュは標準的なメートルサイズおよび大量生産に対して効率的になります。多孔質層の下により強力な鋼シェルが必要な場合、Zhejiang Shuangnuo Bearing Technology Co., Ltd. はそのような設計を提供します。 スチールバッキング上に焼結銅層を備えた含油バイメタルベアリング .
 卸売 200#B 含油バイメタルベアリング (スチールバッキング銅焼結ウィスコンシン) Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国 200#B 含油バイメタル軸受 (固体支持鋼焼結銅焼結軸受) です。 製品を見る→
ソリッドルート:バーを鋳造し、その後機械加工する
ソリッドブロンズブッシュは、遠心鋳造または連続鋳造棒として始まり、旋削、ボーリング、ブローチ加工によって完成します。意図的な多孔性がないため、壁は十分に緻密で、より高い応力に耐えることができ、大きな直径、フランジ付き本体、キー溝、油溝、およびアルミニウム青銅や高鉛錫青銅などの非標準合金を使用できます。
焼結青銅ブッシングは、プレスおよび焼結された多孔質青銅部品であり、15 ~ 25% の相互につながった細孔に油を蓄え、動作中の熱膨張によって油を放出します。ソリッドブロンズブッシングは、ボアの外側から供給されるグリースやオイル、または壁に埋め込まれた固体潤滑剤プラグに依存する完全に緻密な機械加工コンポーネントです。
性能を決める構造の違い
気孔率は、圧縮強度、衝撃靱性、および最大動作温度を犠牲にして自己完結型のオイル貯蔵を生み出すため、2 つのブッシュ ファミリを分ける唯一の特性です。
| プロパティ | 焼結青銅ブッシュ | ソリッドブロンズブッシュ |
| 気孔率 | 15 ~ 25%、相互接続 | 実質ゼロ |
| 石油貯蔵 | 内部細孔、真空含浸 | なし。外部グリスまたはオイルが必要 |
| 低速での典型的な PV 制限 (MPa-m/s) | 1.8含油 | 5.6 油溝加工あり |
| 相対静荷重容量 | 同じサイズの固体の約 50% | ベースライン (最高) |
| 実用最大径 | プレスと焼結炉による制限 | 鋳造と機械加工のみに限定される |
| 穴の許容差 | サイジング後IT6~IT7 | IT5~IT7加工 |
負荷容量、PV 制限および摩耗寿命
継続的に高負荷がかかる場合には、ソリッドブロンズの方が安全な素材です。メンテナンスフリーで中程度の負荷がかかる場合には、焼結青銅が有効なソリューションです。エンジニアリングの略語は PV 限界であり、軸受圧力と滑り速度の積です。
一般的な含油焼結ブッシュの定格は、低速連続使用で約 1.8 MPa-m/s ですが、オイルを強制供給された溝付きソリッドブッシュは約 5.6 MPa-m/s に達します。実際の結果については、 ブロンズブッシングの PV 制限とアップグレード戦略 ガイド。
15-25% 焼結青銅の相互接続された多孔性。ソリッドブロンズではゼロに近い
2倍 同等の寸法でソリッドブロンズのより高い静的耐荷重能力
1.8 含油焼結ブッシュの代表的なPV限界(MPa-m/s)
5.6 給油式溝付きソリッドブッシュの一般的な PV 制限 (MPa-m/s)
表面速度 0.5 m/s 未満での硬化シャフト上のブッシュの典型的な設計値 (MPa-m/s)。実際の制限は、温度、冷却、シャフトの仕上げによって異なります。
摩耗寿命も同じパターンに従います。完全に潤滑されたソリッドブロンズは、高速でそのボア形状をより長く保持するため、負荷が軽い場合を除き、0.5 m/s を超える連続回転シャフトに焼結ブロンズが指定されることはほとんどありません。発振、停止、始動、または潤滑が不十分な作業では、焼結青銅はボアの頂部に達する潤滑剤に依存しないため、よく耐えることがよくあります。シャフト硬度は HRC 45 以上、仕上げは Ra 0.8 以上が推奨されます。より深く見る 焼結青銅ブッシュと鋳造青銅ブッシュの寿命の比較 メンテナンス分析に表示されます。
摩擦、皮膜形成、走行挙動
焼結ブロンズは外部からの供給なしで独自の油膜を形成しますが、ソリッドブロンズは溝と潤滑剤源を必要としますが、一度潤滑すると、はるかに過酷な連続運転に耐えます。
焼結メカニズムは熱によるものです。シャフトがボアを加熱すると、細孔内の油が表面に膨張して境界膜を形成します。ベアリングが冷えるとオイルが引き戻されます。貯留量には限りがあるため、最終的には再含浸が必要になります。ソリッドブロンズはオイルを蓄えることができないため、摩擦は溝の形状、粘度、供給圧力によって決まります。これらが正しければ、より低温で動作し、高速走行時にクリアランスをより長く保持できます。
外部オイルは受け入れられないが、単純な多孔質壁、固体潤滑剤プラグを備えた鋳造青銅製ブッシングには義務が厳しすぎる場合、 JDB600 鋳造ブロンズ自己潤滑ベアリング 、内蔵の乾式潤滑剤供給により、固体ブロンズの緻密な構造を供給します。
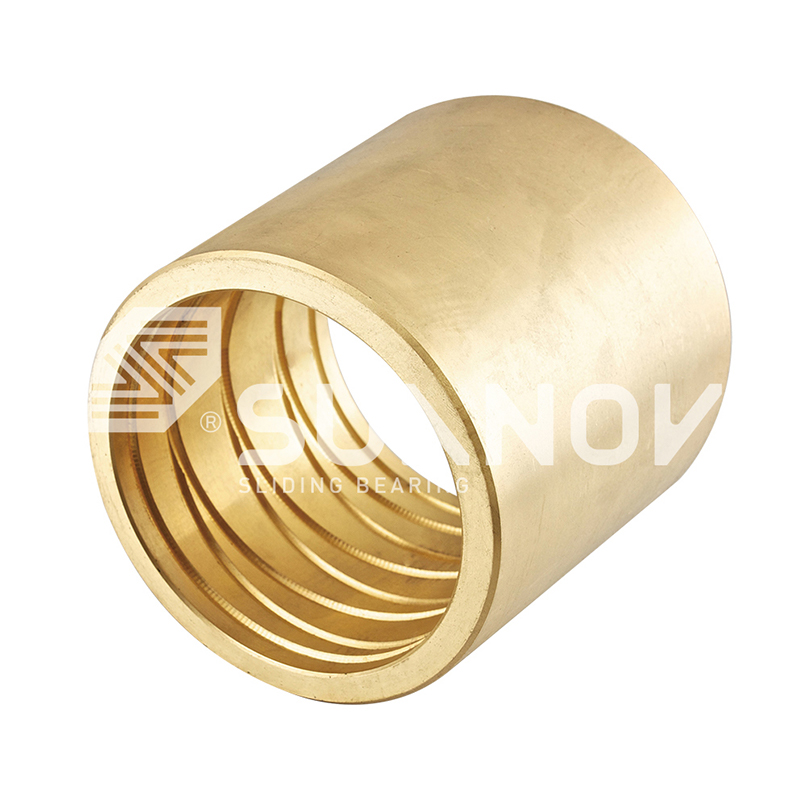 卸売 JDB-600 鋳造自己潤滑ブロンズ ガイド ブッシュ ベアリング サプライヤー、 Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、中国 JDB-600 鋳造自己潤滑青銅製ガイド ブッシュ ベアリングのサプライヤー、会社、会社です。 製品を見る→
焼結青銅を選択する場合
- メンテナンスへのアクセスが不十分であるか、機械が無人で稼働している
- デューティが振動、停止-開始、または断続的である
- 負荷は中程度で、表面速度は低いままです
- 標準メートルサイズと 1,000 個を超える生産量
次の場合はソリッドブロンズを選択してください
- 軸速度とPVが高く継続的
- 静的荷重または衝撃荷重が焼結材料の限界に近づく
- 冷却と潤滑の供給が可能
- 大きな穴、フランジ、キー溝、または非標準合金が必要です
コスト、公差、製造上の制約
焼結ブロンズは、大量生産および標準サイズで優れています。機械加工の柔軟性、大口径、または非標準合金が仕事を推進する場合には、ソリッド ブロンズが最適です。
焼結では、体積に応じて償却される工具コストがかかり、その後、ピースあたりの材料コストと機械加工コストが低くなります。ソリッド ルートでは鋳造バーを使用し、チップを回転させるたびに支払いが発生しますが、金型が必要ないため、1 回限りの修理や試作には安価です。また、プレスと炉のサイズにより、焼結部品の直径は通常 150 mm 未満のコンパクトなものに制限されますが、固体ブロンズの直径は数百ミリメートルに達する場合があります。
同じ理由で公差も異なります。焼結ブッシュは焼結後にサイジングまたは鋳造され、一般に IT6 ~ IT7 のボアを保持します。機械加工されたソリッドブロンズは、同心度、フランジの直角度、仕上げを完全に制御して IT5 から IT7 を保持します。 オイルレスブロンズブッシュの公差と取り付けガイド 実践的な言葉で説明します。
選考プロセスは4ステップ
負荷、速度、潤滑アクセス、生産量を定義します。正しいブッシュ ファミリが明らかになります。
- 動作点での PV 値を計算し、上記の 1.8 および 5.6 MPa-m/s の基準と比較します。必要な寿命で値が焼結限界を超える場合は、ソリッドブロンズに移行します。
- 潤滑アクセスを確認してください。ベアリングの位置が密閉されている場合、無人である場合、または汚染されている場合、焼結青銅の内部油貯留は決定的な利点となります。
- 穴寸法、公差、フランジ、数量を設定します。 500 個を超える標準メートルサイズでは焼結が有利です。大きなボア、非標準合金、および短距離の場合は、機械加工されたソリッドブロンズが好まれます。
- 材料構成と機械的データを製造元に確認してください。 Zhejiang Shuangnuo Bearing Technology Co., Ltd. は、焼結青銅製品と鋳造青銅製品の両方について分光化学分析と機械試験レポートを提供しています。
メンテナンスアクセスのないコンパクトな高負荷アセンブリの場合、 SF1B 青銅系焼結軸受 SF-1 ファミリのポリマーブレンドオーバーレイは、ボアのメンテナンスフリーを維持しながら耐荷重を向上させるため、実用的な中間オプションです。
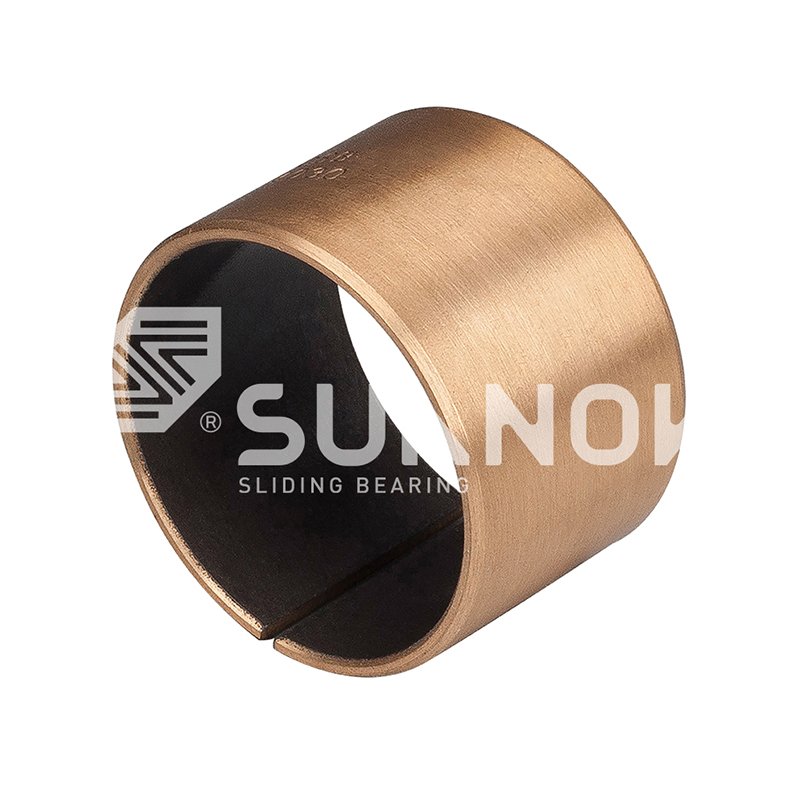 卸売高耐荷重、低摩擦SF-1Bブロンズベアリング |自己潤滑性 Zhejiang Shuangnuo Bearing Technology Co., Ltd. は中国の高耐荷重、低摩擦 SF-1B ブロンズ ベアリングです。自己潤滑性のブロンズ... 製品を見る→
よくある質問
これら 2 つのブッシング材料を比較する際にエンジニアが最もよく尋ねる質問に対する簡単な答えです。
焼結ブロンズはソリッドブロンズよりも強いですか?
いいえ、焼結青銅に油を蓄える気孔があるため、圧縮強度と引張強度も低下します。一般的な焼結青銅製ブッシュは、同じサイズの固体青銅製ブッシュの約半分の静荷重に耐えることができるため、設計で降伏強度が優先される場合には常に固体青銅が指定されます。
焼結ブロンズとソリッドブロンズではどちらのブッシュが長持ちしますか?
潤滑に依存します。外部潤滑剤がなければ、焼結青銅は通常、乾燥固体青銅よりも長持ちします。これは、その孔が摩擦によって加熱されるまさにその場所で油を放出するためです。均一な潤滑により、ソリッドブロンズは、その緻密な壁がクリアランスを維持し、熱をよりよく放散するため、高速および高PVでの摩耗に耐えます。
焼結青銅ブッシュは無油でも使用できますか?
何千時間もそうですが、永遠ではありません。細孔に蓄えられた油は蒸発、酸化、移行によって消費され、最終的にはブッシングを再含浸するか交換する必要があります。断続的かつ振動的な勤務では、その期間が延長されます。継続的な高速サービスにより、時間が大幅に短縮されます。
青銅製ブッシュにはどのような公差がありますか?
焼結青銅ブッシングは焼結後にサイズ調整され、通常 IT6 ~ IT7 の穴公差を保持します。ソリッドブロンズブッシュは機械加工されており、真円度、同心度、フランジの直角度、表面仕上げを制御してIT5からIT7まで保持できます。どちらのルートも、フランジ付き、シール付き、または非標準合金のバリエーションに対応します。
お問い合わせ //
質問がありますか?連絡してください!
Zhejiang Shuangnuo Bearing Technology Co.、Ltd。 さまざまな自己潤滑銅合金ブッシングベアリング製品の生産を専門としています
クイックリンク
関連製品
接触
- 追加: No. 69、ティンヤオイーストロード、ガンヤオタウン工業地帯、江山郡、中国、江西郡
- 電話: +86-15957371801
- ファックス: +86-0573-84038630
- メール:
© 2024 Zhejiang Shuangnuo Bearing Technology Co.、Ltd。
カスタム自己潤滑銅合金ベアリング
